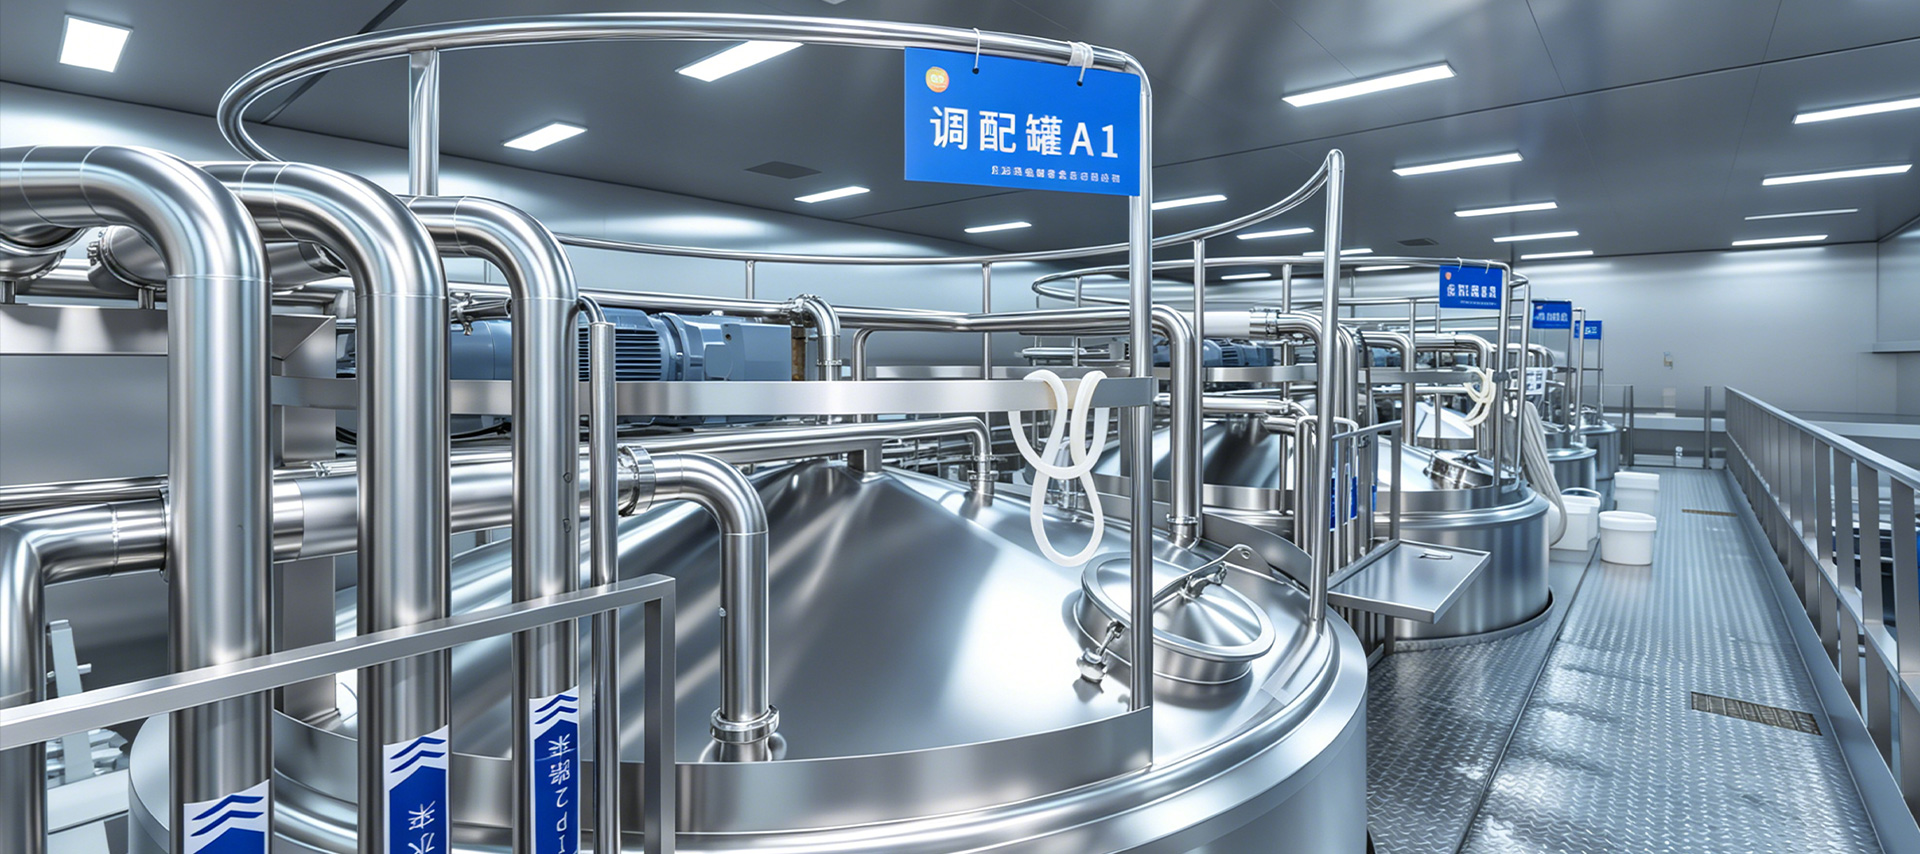
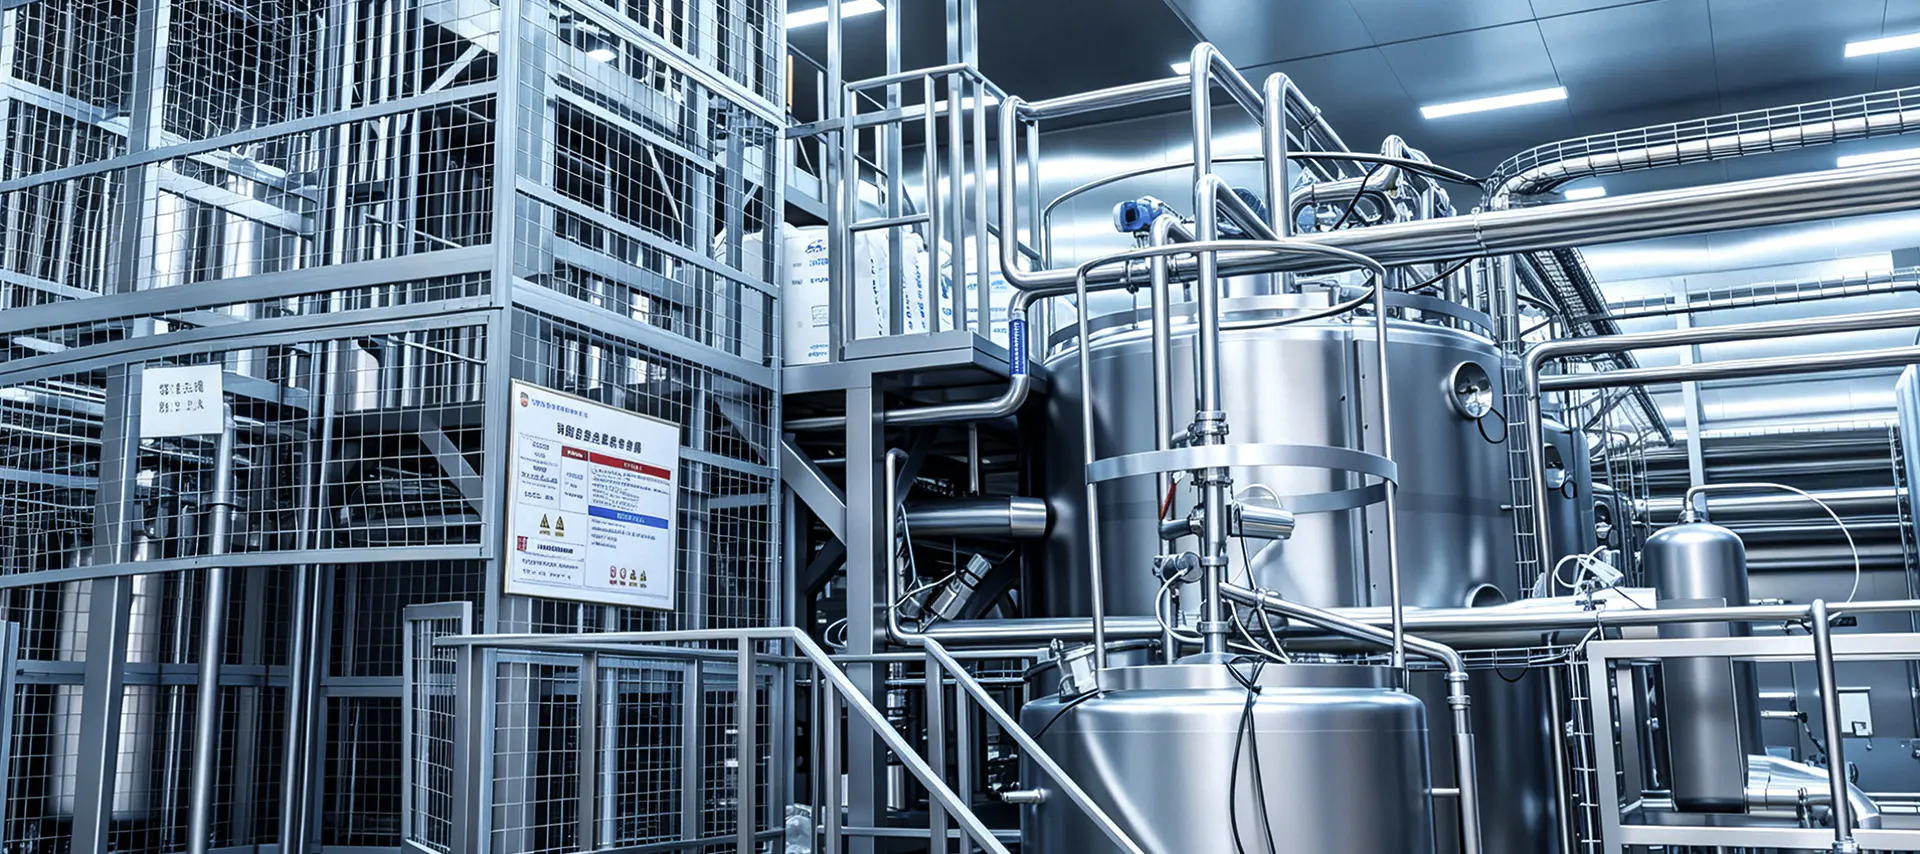
A süt üretim hattı Çiğ sütün besin kalitesini ve tadını korurken güvenli, raf ömrü uzun tüketici ürünlerine dönüştürülmesi için tasarlanmış bir dizi birbirine bağlı işleme aşamasını kapsar. Çiğ sütün tesise ulaştığı andan bitmiş ürünlerin paketlenip dağıtıma hazır hale geldiği noktaya kadar her aşamanın, üretilen her partide tutarlı ürün güvenliği ve kalitesini sağlamak için hassas sıcaklık kontrolü, zamanlama ve hijyen standartlarıyla çalışması gerekir.
Modern süt ürünleri işleme tesisleri genellikle her biri belirli bir ürün kategorisi için optimize edilmiş birkaç özel üretim hattını tek bir operasyonel şemsiye altında birleştirir. Bu modüler yaklaşım, süt ürünleri işleyicilerinin UHT süt, pastörize süt ve yoğurt gibi birden fazla ürün türünü ortak altyapı kullanarak verimli bir şekilde üretmesine ve her ürünün ihtiyaç duyduğu farklı işleme parametrelerini korumasına olanak tanır.
Ultra yüksek sıcaklık veya UHT işleme, sütün birkaç saniye boyunca tipik olarak 135 ila 150 santigrat derece arasındaki sıcaklıklara ısıtılmasını içerir ve aksi takdirde bozulmaya neden olabilecek neredeyse tüm mikroorganizmaları ve sporları etkili bir şekilde ortadan kaldırır. Bu yoğun ancak kısa ısıl işlem, işlemden sonra yeniden kirlenmeyi önleyen aseptik paketlemeyle birleştiğinde, UHT sütün, soğutulmadan birkaç ay boyunca oda sıcaklığında rafta stabil kalmasına olanak tanır.
UHT işlemi, sterilizasyon aşaması boyunca büyük ölçüde hassas sıcaklık ve akış hızı kontrolüne dayanır; çünkü küçük sapmalar bile yeterli sterilizasyonu sağlayamayabilir veya aşırı ısıya maruz kalma nedeniyle sütün aromasını ve besin profilini gereksiz yere bozabilir. Bu hassasiyet nedeniyle UHT hatları, sürekli üretim çalışmaları boyunca tutarlı işleme koşullarını koruyabilen gelişmiş otomatik kontrol sistemleri gerektirir.
Pastörizasyon, UHT işlemine göre nispeten daha düşük bir ısıl işlem kullanır; yüksek sıcaklıkta kısa süreli pastörizasyon olarak bilinen yöntemle tipik olarak sütü yaklaşık 15 saniye boyunca yaklaşık 72 santigrat dereceye kadar ısıtır. Bu yöntem, UHT işlemine kıyasla sütün doğal aromasını ve besinsel özelliklerini daha fazla korurken zararlı patojenleri etkili bir şekilde ortadan kaldırır; ancak sonuçta ortaya çıkan ürün sürekli soğutma gerektirir ve raf ömrü oldukça kısadır.
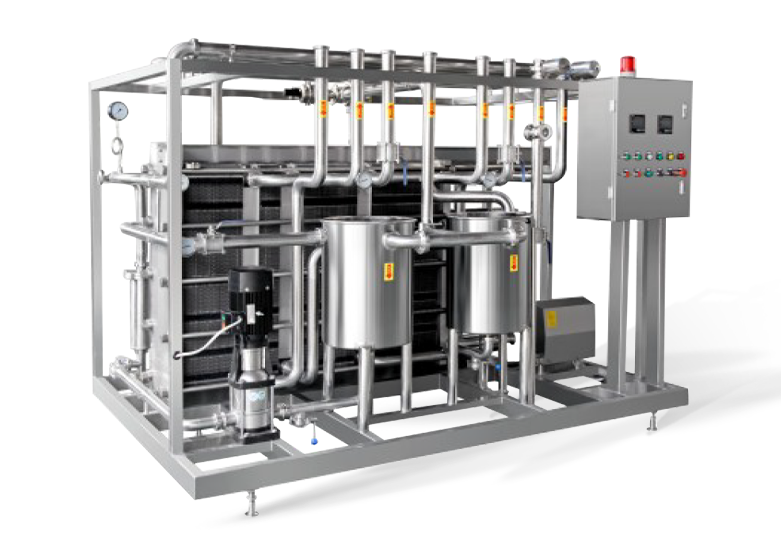
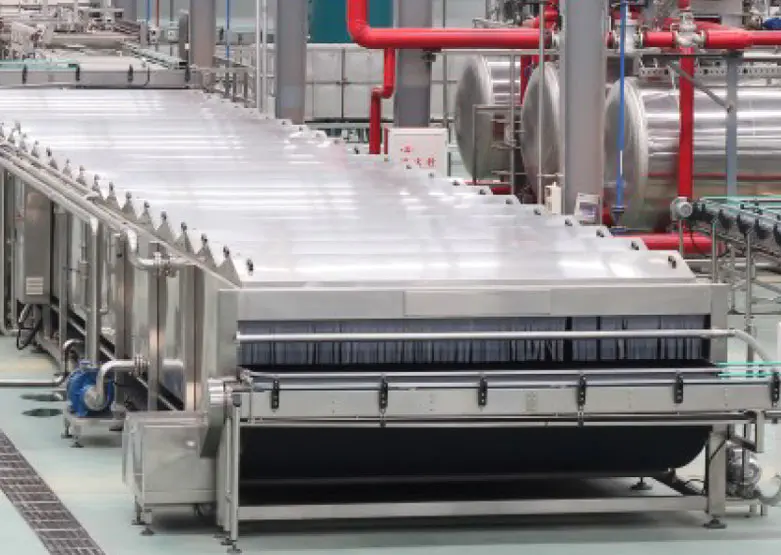
Pastörize süt üretim hatları tipik olarak, hem ısıtma hem de sonraki soğutma aşamaları sırasında ısıyı verimli bir şekilde aktaran, enerji tüketimini en aza indiren ve ambalajlamadan önce bakteri üremesini önlemek için sütün pastörizasyondan sonra hızla soğutulmasını sağlayan bir plakalı ısı eşanjör sistemi içerir.
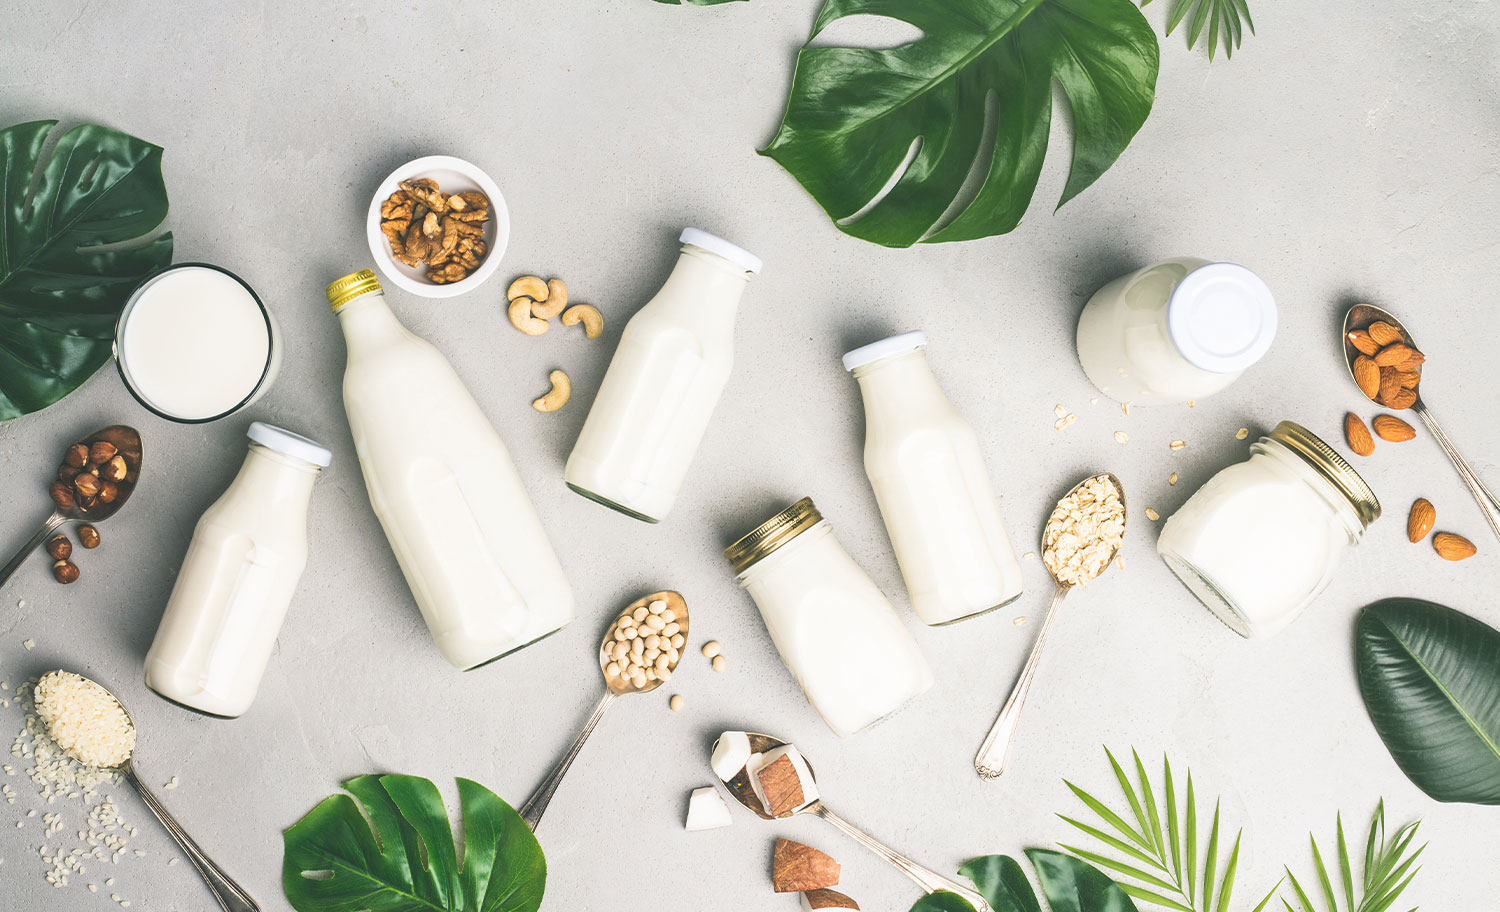
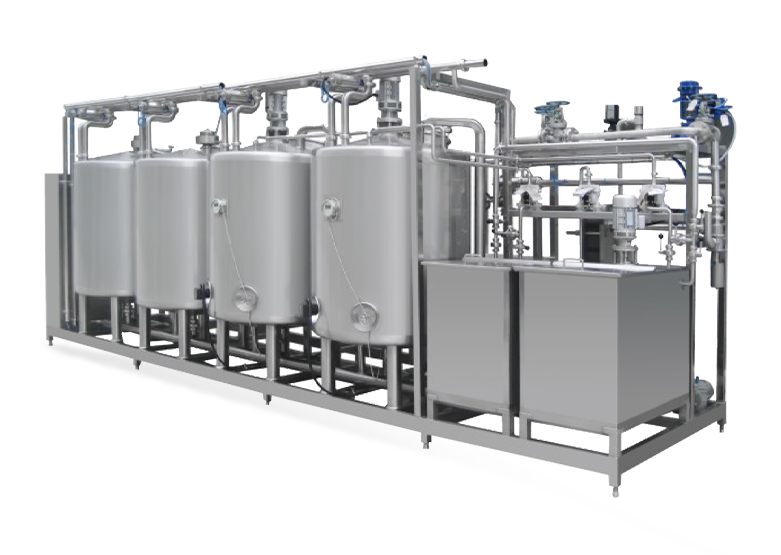
Süt odaları, süt toplama noktasında veya yakınında bulunan, çiğ sütün ilk olarak soğutulduğu, filtrelendiği ve merkezi bir işleme tesisine taşınmadan önce depolandığı kritik ilk aşama işleme ortamı olarak hizmet eder. Uygun süt odası tasarımı ve ekipman seçimi, çiğ sütün kalitesini doğrudan etkiler; çünkü uygun olmayan soğutma hızları veya gecikmiş işleme, sütün resmi işleme aşamalarına ulaşmadan bakteri üremesinin hızlanmasına neden olabilir.
Etkili süt odası operasyonları tipik olarak sağımdan sonra kısa bir süre içinde hızlı bir şekilde 4 santigrat derecenin altına soğutmayı ve bunun yanı sıra tüm alt üretim sürecini tehlikeye atabilecek kontaminasyonu önlemek için düzenli ekipman sanitasyonunu içerir. Süt odası koşulları, daha geniş üretim hattına giren ham maddenin temel kalitesini oluşturduğundan, bu aşamada güvenilir soğutma ve depolama ekipmanlarına yapılan yatırım, tüm işleme zinciri boyunca karşılığını verir.
Yoğurt üretimi, sıvı süt işlemeyle karşılaştırıldığında ek bir karmaşıklık katmanı getirir; çünkü belirli bakteri kültürlerinin süt şekerlerini laktik asite dönüştürdüğü ve yoğurda karakteristik keskin tadını ve koyulaşmış dokusunu verdiği kontrollü bir fermantasyon aşaması gerektirir. Bu fermantasyon süreci, her partide tutarlı ürün dokusu ve asitliği elde etmek için dikkatle izlenen fermantasyon süresinin yanı sıra, tipik olarak 42 ila 45 santigrat derece civarında tutulan hassas sıcaklık kontrolünü gerektirir.
Fermantasyonun ardından, yoğurt üretim hatları tipik olarak, arzu edilen asitlik seviyesine ulaşıldığında daha fazla bakteri aktivitesini durdurmak için soğutma aşamalarının yanı sıra, spesifik ürün formülasyonuna bağlı olarak isteğe bağlı homojenizasyon ve tat ekleme adımlarını içerir. Bu aşamaların her birinde gereken hassasiyet, otomatik izleme sistemlerini ticari üretim ölçeğinde tutarlı yoğurt kalitesinin korunması açısından özellikle değerli kılar.
Aşağıdaki tablo, ana süt ürünleri üretim hattı türlerindeki temel işleme farklılıklarını ve tipik raf ömrü sonuçlarını özetlemektedir.
| Üretim Hattı | İşleme Sıcaklığı | Tipik Raf Ömrü |
| UHT Süt | 135–150°C, birkaç saniye | Birkaç ay, oda sıcaklığı |
| Pastörize Süt | ~72°C, 15 saniye | 1-3 hafta, buzdolabında |
| Yoğurt | 42–45°C fermantasyon | 2-4 hafta, buzdolabında |
Yeni veya iyileştirilmiş süt işleme ekipmanına yatırım yapmayı düşünen tesisler, seçilen sistemin kendi özel üretim hedefleriyle uyumlu olmasını sağlamak için çeşitli operasyonel faktörleri değerlendirmelidir.
Hangi süt ürününün üretildiğine bakılmaksızın, ticari ölçekte güvenli, yüksek kaliteli süt ürünleri üretmek için sıkı hijyen protokollerinin sürdürülmesi ve her aşamada tutarlı süreç takibi temel olmaya devam ediyor. Düzenli ekipman temizliği ve sanitizasyonu, sürekli sıcaklık ve kalite izlemeyle birlikte tesislerin potansiyel sorunları erken tespit etmesine ve hem düzenleyici kurumların hem de tüketicilerin modern süt ürünleri işleme operasyonlarından beklediği tutarlı ürün standartlarını korumasına yardımcı olur.

İletişim Bilgileri
Production Address: 9188 Chuannan Fenggong Yolu, Fengxian Bölgesi, Şanghay
Office Address: Oda 603, Bina 57, No. 260 Maoyuan Yolu, Fengxian Bölgesi, Şanghay
TEL: 86-18221904658
E-mail: [email protected]
Hızlı Bağlantı
Özel Fiyat Teklifi İste Özel bir şeye mi ihtiyacınız var? Yardım Etmek İçin Buradayız.