UHT işleme basit bir parametre seti ile tanımlanır: süt 135–150°C'ye ısıtılır, 2–5 saniye tutulur ve ardından hızla ortam sıcaklığına soğutulur. Sonuç, HTST pastörize sütün tipik 7 ila 15 günlük buzdolabında raf ömrüyle karşılaştırıldığında, oda sıcaklığında 6 ila 12 ay boyunca açılmadan saklanabilen ticari olarak steril bir üründür. Bu tek fark, dağıtım yarıçapı, paketleme formatı, depo koşulları ve soğuk zincir bağımlılığı da dahil olmak üzere bir süt ürünleri tesisinin tüm mantığını değiştirir.
Ancak sıcaklık parametreleri maliyeti değil, yalnızca sonucu tanımlar. UHT fazı, hafif pişmiş bir tada, tiamin ve C vitamininin kısmi kaybına ve ciddiyeti tam ısıtma, tutma ve soğutma eğrisinin şekline bağlı olan peynir altı suyu proteini denatürasyonuna neden olan Maillard reaksiyonlarını tetikler. Yavaş ısıtma, kahverengileşmeyi artırır; yetersiz soğutma ısıya maruz kalma süresini uzatır. Bu nedenle, iyi tasarlanmış bir UHT hattı, hedef sıcaklığa ulaşmaktan çok, her süt damlasının sistem içinde akarken aynı kompakt termal geçmişi deneyimlemesini sağlamakla ilgilidir.
Doğrudan UHT sistemleri, mutfak buharını doğrudan ürüne enjekte ederek son derece hızlı sıcaklık artışı ve minimum ısı yükü elde eder; bu da lezzetin korunmasının öncelikli olduğu ürünler için uygundur. Ancak doğrudan sistemler yüksek kaliteli buhar, karmaşık basınç dengeleme kontrolleri ve daha yüksek ilk yatırım gerektirir. Dolaylı sistemler ısıyı plakalı veya boru şeklindeki ısı eşanjörleri aracılığıyla aktararak %90'ın üzerinde ısı geri kazanım oranlarına ulaşırken daha sezgisel kontrol ve daha basit CIP programları sunar. Çok büyük beyaz süt tesisleri hariç, çoğu UHT hattı dolaylı ısıtma etrafında inşa edilmiştir.
Dolaylı bir konfigürasyonda, ön ısıtma, son ısıtma ve soğutmanın tümü aynı ısı transfer modülleri içerisinde gerçekleşir. Bu paketin tasarım kalitesi ısıtma verimliliğini, kirlenme oranını ve enerji tüketimini doğrudan etkiler. Bu nedenle ekipman değerlendirmesi maksimum sterilizasyon sıcaklığında durmamalı, pratik rejenerasyon hızına, basınç düşüşüne ve ekipmanın temizlenebilirliğine odaklanmalıdır. ısı eşanjörü kızağı gerçek üretim koşulları altında.
 Eşanjör Kızağı Tedarikçiler, Özel Fabrika, Üreticiler - Şanghay Yi Yang Yi Yang Fluid Tech, Eşanjör Kızağı Tedarikçileri, Çin'deki Özelleştirilmiş Eşanjör Kızağı Fabrikası ve Üreticileri, Fonksiyon Tanımı... Ürünü Görüntüle →
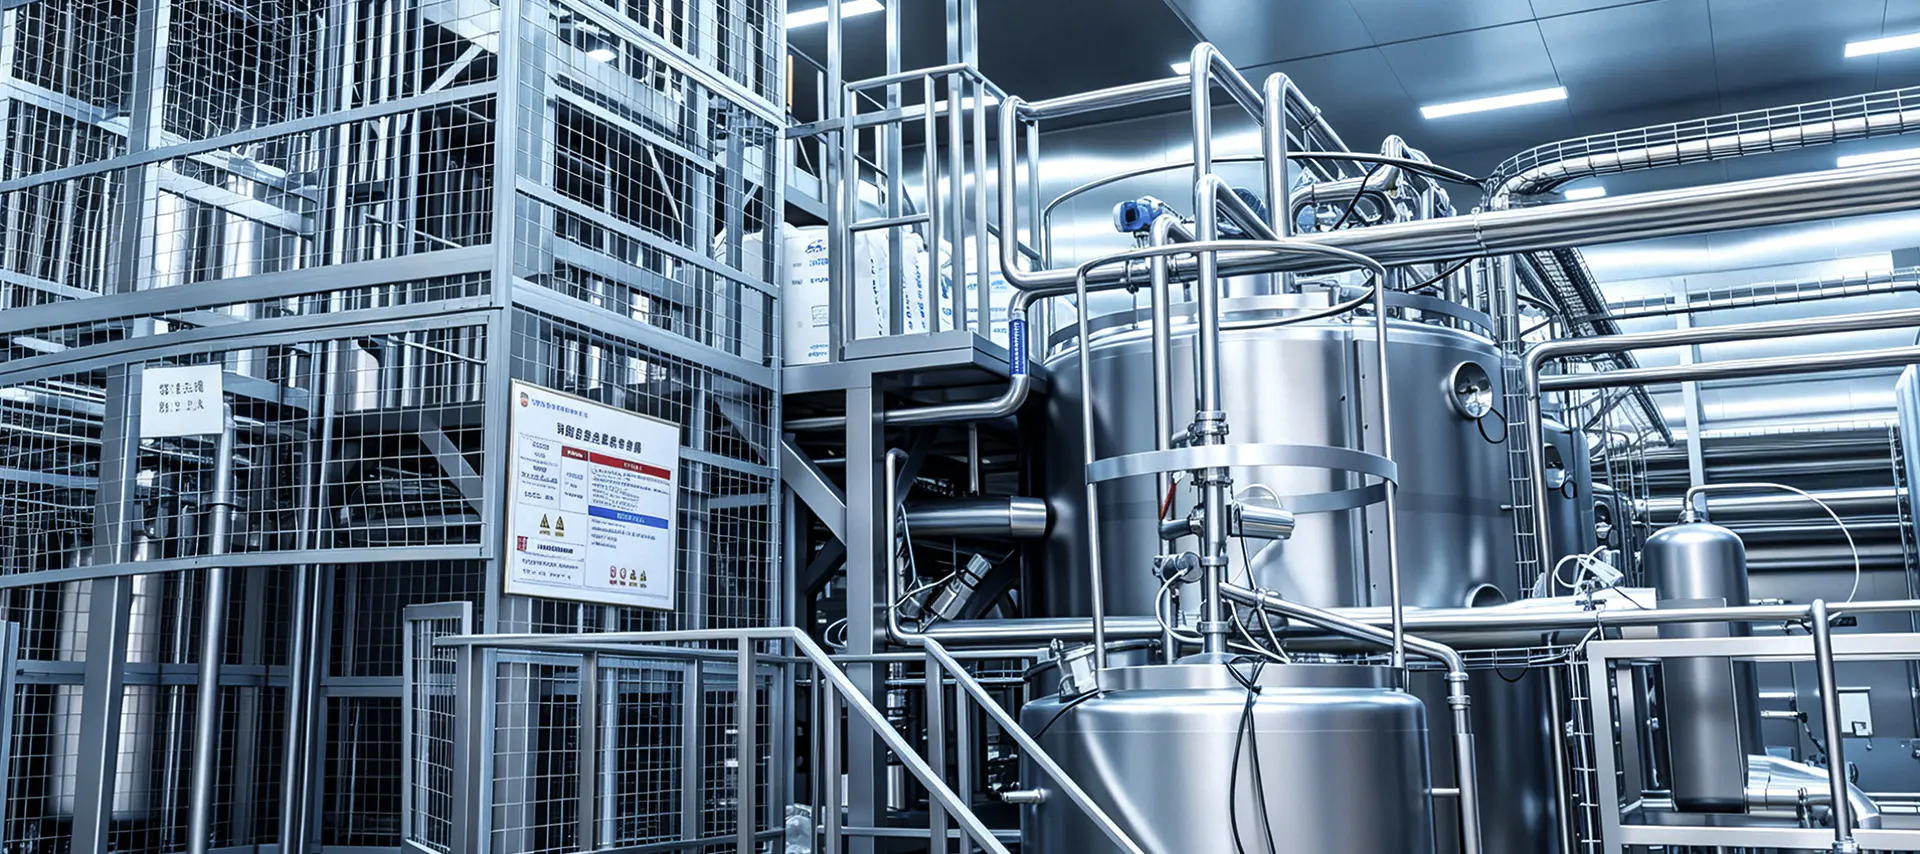
UHT hattı, dolgu maddesiyle birleştirilmiş bir sterilizatör değildir. Her adımın çıktı kalitesinin bir sonraki adımın kararlılığını belirlediği, birbirine bağlı bir dizi süreç aşamasıdır. Tam bir hat genellikle aşağıdaki modülleri içerir:
Birçok tesis dikkatini UHT bölümüne odaklıyor ancak gerçek kapasite kısıtlaması genellikle üretim yönündedir. Çiğ sütün başlangıçtaki mikrobiyal sayısı yüksekse, ısıya dayanıklı enzimler UHT işlemine dayanabilir ve depolama sırasında yağ ve proteini parçalamaya devam edebilir, bu da dolumdan haftalar sonra pıhtılaşmaya veya kötü tatlara yol açabilir. Uygun filtreleme, gazdan arındırma ve standardizasyon, sterilizatörün üzerindeki yükü azaltır ve aynı zamanda ısı transfer yüzeylerindeki birikintileri de sınırlandırır.
Homojenizatörün yerleştirilmesi eşit derecede önemlidir. UHT işleminden önce homojenizasyon yapıldığında yağ kürecikleri daha düşük viskozitede rafine edilir ve sterilizatörün kirlenme eğilimi azalır. Yanlış seçilen bir homojenleştirici, örneğin yetersiz basınç veya zayıf sızdırmazlık, sterilizasyon sonrasında yağ birikmesine neden olur ve bu kusur, ürün soğuk zincirin dışında tutulduğunda çok daha görünür hale gelir.
UHT bölümü hattın proses kalbidir. Süt hızla ayarlanan sıcaklığa kadar ısıtılır, gerekli kalış süresi boyunca bir tutma tüpünden geçirilir ve ardından 80°C'nin altına soğutulur. Sıcaklık alt proses sınırının altına düşerse, bir akış yönlendirme valfi, yeterince sterilize edilmemiş ürünü otomatik olarak yeniden yönlendirerek hiçbir zaman dolum aşamasına ulaşmamasını sağlamalıdır.
Bu fonksiyon yalnızca sterilizatörün kendisine değil aynı zamanda enstrümantasyona, valf mekanizmasına ve kontrol mantığına da bağlıdır. Değerlendiriyor sterilizasyon sistemi ekipmanları bu nedenle tutma borusu tasarım marjına, ısı transfer verimliliğine, sensör tepki süresine ve yönlendirme sisteminin güvenilirliğine daha yakından bakmayı gerektirir. Bu ayrıntılar, hattın değişken çiğ süt koşulları altında ticari steriliteyi koruyup koruyamayacağını belirler.
 Sterilizasyon Sistemi Ekipman Tedarikçileri, Özel Fabrika, Üreticiler - Shangh Yi Yang Fluid Tech, Ch'deki Sterilizasyon Sistemi Ekipman Tedarikçileri, Özelleştirilmiş Sterilizasyon Sistemi Ekipman Fabrikası ve Üreticileridir... Ürünü Görüntüle →
UHT hattında gaz gidermenin rolü kolayca hafife alınır. Çiğ sütteki çözünmüş oksijen, yağ oksidasyonunu hızlandırır ve bayat tatlar üretir; sürüklenen hava ise akış ölçerleri ve dolum doğruluğunu bozar. Gazdan arındırma ünitesi, gaz çözünürlüğünü azaltmak için sütün sıcaklığını hafifçe yükseltir ve ardından havayı ve uçucu aroma bileşiklerinin bir kısmını çıkarmak için vakum uygulayarak nihai ürünün lezzet stabilitesini artırır.
Düzgün tasarlanmış bir hatta, UHT bölümünden önceki ve sonraki dalgalanma kapasitesi, dolgu maddesinin aralıklı başlama-durma davranışını emer. Bu tampon olmadan dolum kesintileri sterilizatördeki akış hızını ve tutma süresini doğrudan bozar ve hiçbir kontrol döngüsünün tamamen düzeltemeyeceği gizli bir değişkenlik yaratır.
Hat seçimi, makine listesiyle değil, gerçekçi bir kapasite ve ürün planıyla başlamalıdır. Ancak kapasite aralığı sabitlendikten sonra ısıtma yöntemi, ısı değişim alanı, tampon tankı hacmi ve doldurma hızı tutarlı bir şekilde eşleştirilebilir. Aşağıdaki tablo tipik referans aralıklarını göstermektedir.
| Kapasite | Tipik Isıtma Yaklaşımı | Hususlar |
|---|---|---|
| 1.000–3.000 L/saat | Dolaylı plakalı ısı değiştirici | Kompakt düzen, daha düşük enerji talebi, bölgesel tedarike uygun |
| 3.000–6.000 L/saat | Dolaylı veya buhar infüzyonu | Daha büyük tampon tankları ve daha yüksek verimli CIP döngüleri gerektirir |
| 6.000–12.000 L/saat | Buhar infüzyonu veya karma sistemler | Tam otomasyon, ısı geri kazanımı, sürekli dolum koordinasyonu |
Çiğ sütün kalitesi, UHT raf ömrüne katı bir sınır koyar. Proje planlaması sırasında tedarikçinin mikrobiyal sayım, somatik hücre sayımı ve protein ısı stabilitesi hakkında net veriler alması gerekir çünkü bu değerler sterilizasyon sıcaklığı ve homojenizasyon basıncı seçimini yönlendirir. Protein ısı stabilitesi zayıf olan süt, ısıtma yüzeylerini hızlı bir şekilde kirletme eğilimi gösterir, sürekli çalışma süresini kısaltır ve temizleme döngülerinin sayısını artırır.
Çin yerel pazarında UHT süt, ortam dağıtımı için çoğunlukla aseptik tuğla ve yastık formatlarında paketleniyor. Hattın Güneydoğu Asya, Orta Doğu veya Afrika'ya ihracatı planlandığında dolgu malzemesi uyumluluğu, paketleme formatı ve depo koşulları önceden gözden geçirilmelidir. Aynı hat aynı zamanda aromalı süt veya sütlü içecekleri de işleyecekse, CIP dizisi ürün değişiklikleri arasında çapraz bulaşmayı önleyecek şekilde tasarlanmalıdır.
Yalnızca yerel pazara hizmet veren ve ortam dağıtım ihtiyacı olmayan bir tesis için daha basit bir pastörize süt üretim hattı genellikle daha mantıklı sermaye seçimidir. UHT teknolojisinin ekonomik değeri ancak uzun raf ömrü ve oda sıcaklığında lojistiğin iş modelinin bir parçası olması durumunda ortaya çıkar.
UHT tesislerindeki arıza süresinin en öngörülemeyen nedeni, ısı transfer yüzeylerinin kirlenmesidir. Süt proteinleri ve kalsiyum tuzları sıcak duvar üzerinde birikerek, ısı transfer verimliliğini kademeli olarak azaltır ve sistem temizliğin durdurulmasını gerektirene kadar basınç düşüşünü artırır. Kirlenmeyi kontrol etmenin pratik yolu, yalnızca temizleme aralığını kısaltmak değil, sıcaklığı, akış hızını ve çiğ süt bileşimini ön ısıtmaktır. İyi tasarlanmış bir eşanjör, duvar-akışkan sıcaklık farkını çökelmeyi yavaşlatacak kadar düşük tutar.
Bir UHT hattındaki en büyük kalite riski sterilizatörün içinde değil, onun aşağısındadır. Aseptik tank havalandırma delikleri, doldurma havası sistemleri ve boru bağlantılarındaki contaların tümü, zaten steril olan ürünün yeniden kontaminasyonuna izin verebilir. Bu tür bir kusur genellikle yalnızca birkaç haftalık depolamadan sonra ortaya çıktığı için, araştırma maliyetlidir ve çoğu zaman büyük partilerin atılmasını gerektirir. Önleme, aseptik bölümün tasarımına ve her sızdırmazlık bileşeninin disiplinli bakımına bağlıdır.
Düzenli temizlik, hem kirlenmeye hem de yeniden kirlenmeye karşı temel önlemdir. Eksiksiz bir CIP programı, alkalin ve asitle yıkama aşamalarını ve son durulamayı kapsar ve gerekli akış hızı ve sıcaklığı özel olarak tutma tüpü aracılığıyla iletmelidir. Uygun boyutta bir CIP temizleme sistemi Manuel sökme ihtiyacını azaltır ve insan hatası olasılığını azaltır.
 CIP Temizleme Sistemi Ekipmanları Tedarikçiler, Özel Fabrika, Üreticiler - Shangh Yi Yang Fluid Tech, Ch'deki CIP Temizleme Sistemi Ekipmanları Tedarikçileri, Özelleştirilmiş CIP Temizleme Sistemi Ekipmanları Fabrikası ve Üreticileridir. Ürünü Görüntüle →
Doğru ekipmanla bile CIP parametrelerinin saha koşullarına göre doğrulanması ve sürekli optimizasyonu gerekir. teknik servis desteği Bir tedarikçinin devreye alma sonrasında temizlik doğrulaması, arıza teşhisi ve operatör eğitimi dahil olmak üzere sağladığı hizmetler, genellikle güvenilir bir şekilde çalışan bir hat ile hiçbir zaman nominal çıkışına ulaşmayan bir hat arasındaki farkı yaratır.
Alıcılar doğal olarak sterilizatörlerin ve dolgu maddelerinin fiyatlarını ve markalarını karşılaştırır, ancak tesisin gerçekten performans gösterip göstermediğini belirleyen şey bu makinelerin etrafındaki mühendislik tasarımıdır. Tank boyutlandırma, boru eğimleri, pompa seçimi, ısı geri kazanım ağları, otomasyon mantığı ve CIP boru ağının hepsinin tek bir sistem olarak dengelenmesi gerekir. Tam hat entegrasyon deneyimine sahip bir tedarikçi, farklı kaynaklardan tek tek makineleri bir araya getirmek yerine, süreç akışı hesaplamasıyla başlar ve daha sonra bu akışa uygun ekipmanı seçer.
Bu yüzden süreç ve mühendislik tasarımı Yetenek, tedarikçi değerlendirmesinde donanım fiyatlandırmasıyla aynı ağırlığı taşımalıdır. UHT hatları büyük sermaye harcaması gerektirir ve kurulumdan sonra değişiklik yapılmasına çok az yer bırakır. Proses tasarımına, ekipman eşleştirmeye, temizlik onayına ve satış sonrası desteğe eşit öncelik vermek, tek bir makine için en düşük fiyat için pazarlık yapmaktan daha önemlidir.

İletişim Bilgileri
Production Address: 9188 Chuannan Fenggong Yolu, Fengxian Bölgesi, Şanghay
Office Address: Oda 603, Bina 57, No. 260 Maoyuan Yolu, Fengxian Bölgesi, Şanghay
TEL: 86-18221904658
E-mail: [email protected]
Hızlı Bağlantı
Özel Fiyat Teklifi İste Özel bir şeye mi ihtiyacınız var? Yardım Etmek İçin Buradayız.