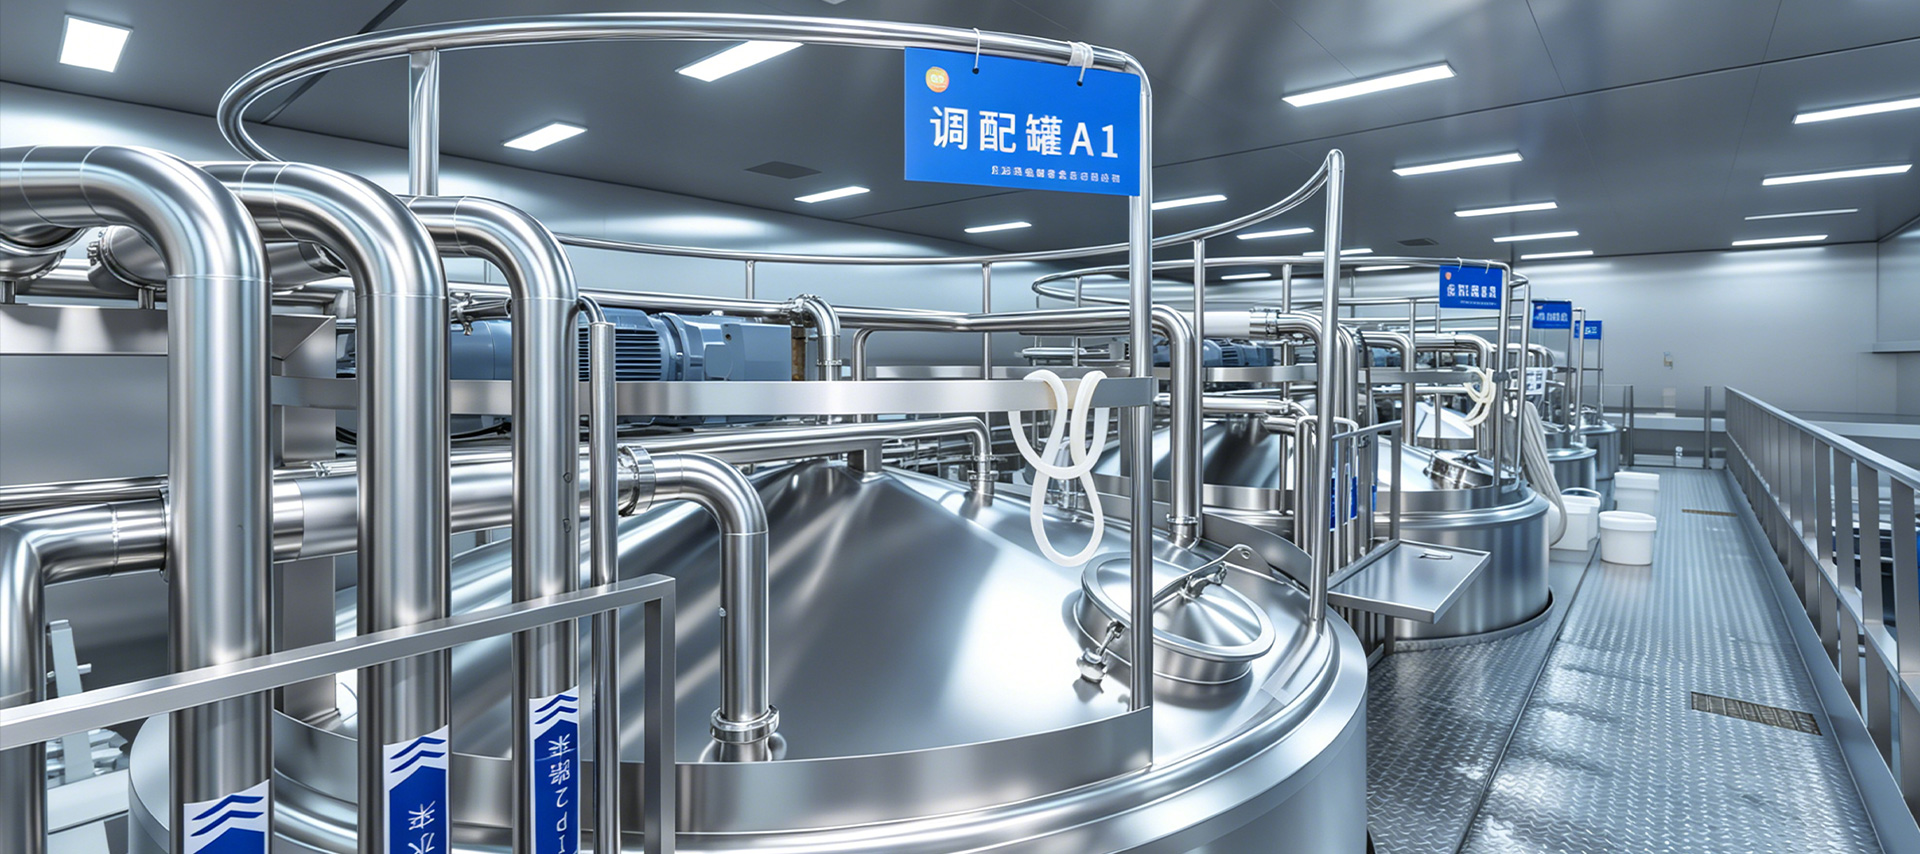
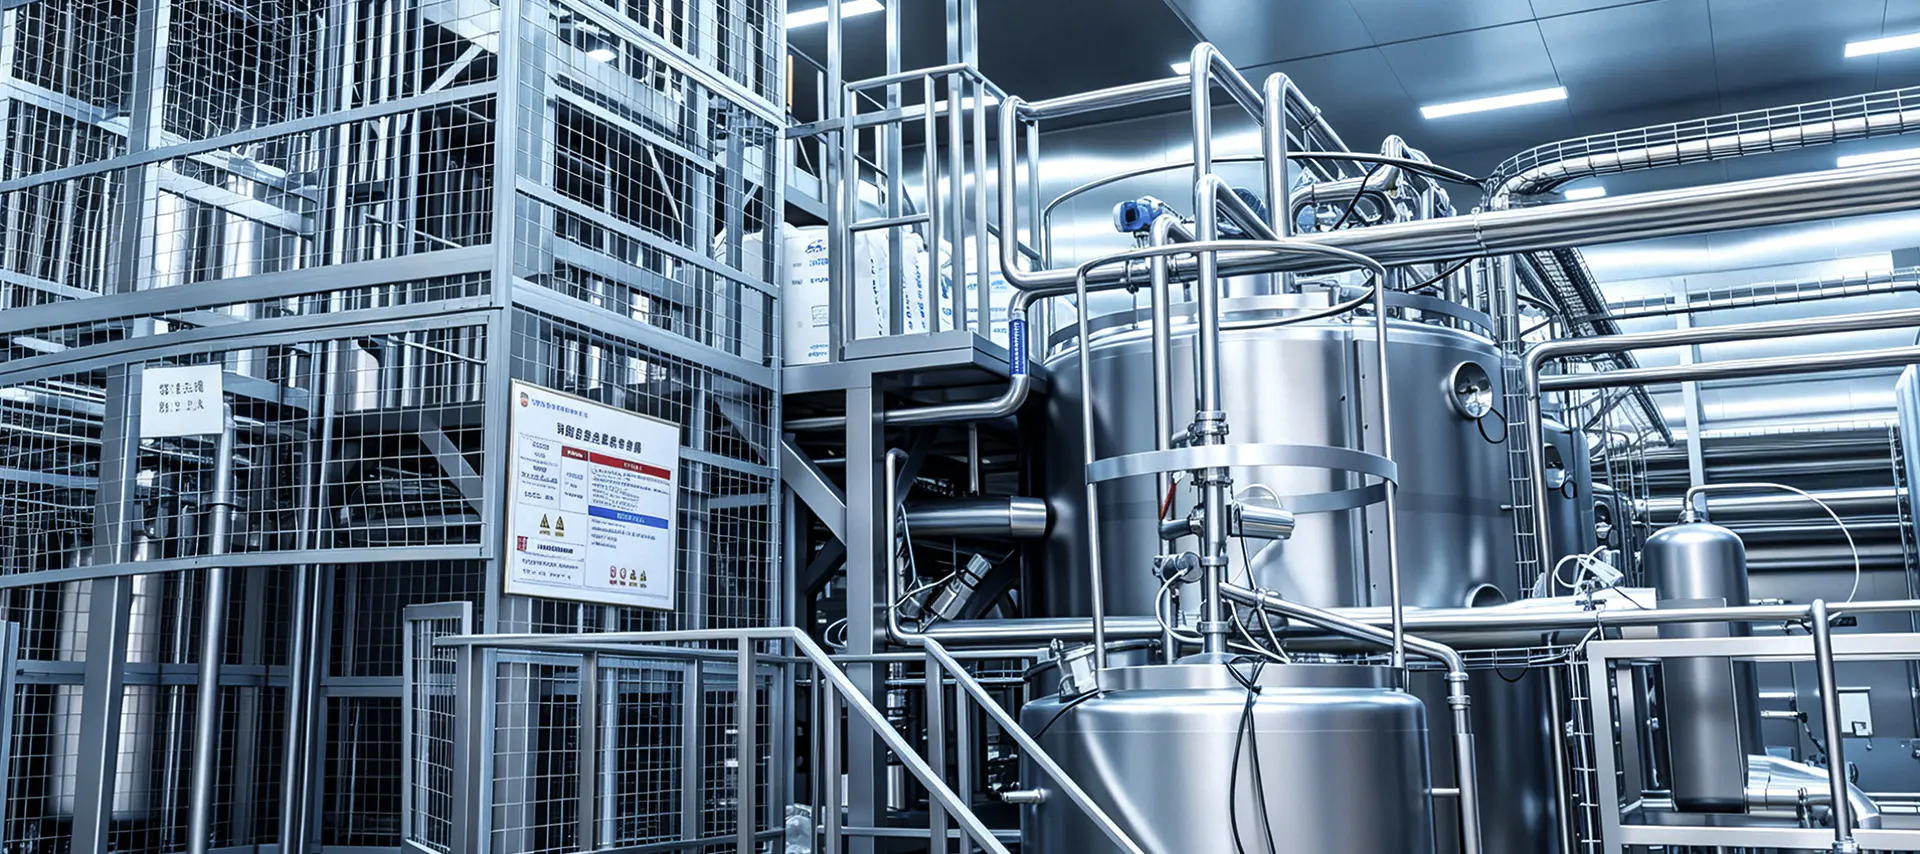
Süt ürünleri işleme son birkaç on yılda çarpıcı biçimde gelişti. Bugünün süt üretim hatları artık basit toplu işleme kurulumları değil; ısıl işlemi, steril paketlemeyi, fermantasyon kontrolünü ve soğuk zincir yönetimini tek bir sürekli iş akışı altında birleştiren son derece entegre sistemlerdir. Süt ürünleri üreticileri için, eksiksiz bir süt işleme hattındaki her bir segmentin yapısını ve işlevini anlamak, yalnızca ürün kalitesini korumak için değil, aynı zamvea operasyonel verimlilik, mevzuata uygunluk ve uzun vadeli karlılık elde etmek için de gereklidir.
Ultra Yüksek Sıcaklıkta (UHT) işleme, küresel süt endüstrisinde en yaygın kullanılan teknolojilerden biridir. UHT süt üretim hattı, sütü iki ila dört saniye boyunca 135°C ila 150°C arasındaki sıcaklıklara ısıtır ve tüm patojenik ve bozulmaya neden olan mikroorganizmaları etkili bir şekilde ortadan kaldırır. Bu, nihai ürünün soğutma olmadan 12 aya kadar rafta stabil kalmasına olanak tanır; bu, ihracat pazarları ve az gelişmiş soğuk zincirlere sahip bölgeler için büyük bir avantajdır.
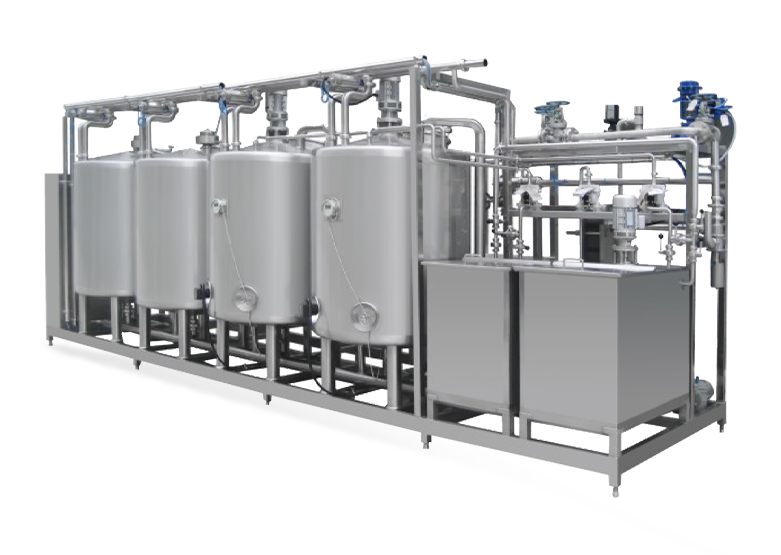
Bir UHT hattındaki temel ekipman, bir denge tankı, hava giderme ünitesi, homojenleştirici, borulu veya plakalı ısı eşanjörü ve aseptik dolum makinesini içerir. Her bileşen kritik bir rol oynar. Homojenizatör, kremanın ayrılmasını önlemek için yağ küreciği boyutunu küçültürken aseptik dolgu maddesi, sterilize sütün steril bir ortamda paketlenmesini sağlayarak işlem sonrası kontaminasyon riskini ortadan kaldırır. Yaygın olarak kullanılan paketleme formatları arasında Tetra Pak kartonları, HDPE şişeleri ve aseptik poşetler bulunur.
UHT işlemedeki yaygın zorluklardan biri kirlenmedir; ısıyla denatüre olmuş proteinlerin ve ısı değiştirici yüzeylerinde kalsiyum fosfat birikintilerinin birikmesi. Bu sorunu çözmek için modern UHT sistemleri, her üretim çalışmasından sonra temizlik maddelerini ekipman içerisinde otomatik olarak dolaştıran, termal verimliliği koruyan ve arıza süresini azaltan Yerinde Temizleme (CIP) sistemleriyle donatılmıştır.
UHT sütün aksine, pastörize süt daha düşük sıcaklıklarda (genellikle HTST (Yüksek Sıcaklık Kısa Süre) yönteminde 15 saniye boyunca 72°C) işlenir; bu, zararlı bakterileri ortadan kaldırırken sütün doğal aromasını, besin profilini ve biyoaktif bileşiklerini daha fazla korur. Pastörize sütün buzdolabında saklanması gerekir ve ambalajına ve pastörizasyon sonrası işleme bağlı olarak genellikle 7 ila 21 günlük bir raf ömrüne sahiptir.
Eksiksiz bir pastörize süt üretim hattında çiğ süt alım ve depolama tankları, pastörizasyon ve soğutma için bir plakalı ısı eşanjörü, bir homojenleştirici, bir standardizasyon ünitesi (yağ içeriği kontrolü için) ve bir dolum makinesi bulunur. Standardizasyon ünitesi, üreticilerin tam yağlı süt (%3,5), yarım yağlı (%1,5-1,8) veya yağsız (%0,5'ten az) gibi yağ içeriği spesifikasyonlarını tutarlı bir şekilde karşılamalarına olanak tanıdığından büyük ölçekli operasyonlar için özellikle önemlidir.
Sıcaklık izleme, pastörize süt hattı boyunca kritik bir kontrol noktasıdır. Otomatik sensörler, işlemin her aşamasında sıcaklıkları sürekli olarak kaydeder ve günlüğe kaydeder. Tutma tüpündeki sıcaklık gerekli eşiğin altına düşerse, bir yönlendirme valfi sütü yeniden işleme için otomatik olarak yönlendirir; bu, az işlenmiş ürünün dolum noktasına ulaşmasını önleyen yerleşik bir güvenlik mekanizmasıdır.
Herhangi bir süt ürününün kalitesi sonuçta kaynakta başlar: süt çiftliği. Sağım odası veya sağım tesisi olarak da adlandırılan iyi tasarlanmış bir süt odası, süt ürünleri üretim hattının ilk aşamasıdır ve çiğ sütün mikrobiyal yükü ve somatik hücre sayısı üzerinde doğrudan etkiye sahiptir. Bakımı iyi yapılmayan süt odaları, sonraki termal işlemlerle bile ortadan kaldırılması zor olan kontaminasyona neden olabilir.
Modern süt çiftliği süt odaları, otomatik sağım sistemleri (AMS), toplu süt soğutma tankları, hat içi filtreleme üniteleri ve CIP temizleme sistemleri ile donatılmıştır. Toplu süt soğutma tankı, çiğ sütü sağımdan sonraki iki saat içinde ineğin vücut sıcaklığından (~38°C) 4°C'nin altına hızla soğutur; bu, bakteriyel çoğalmayı sınırlamak için kritik penceredir. Süt odasının tamamındaki paslanmaz çelik konstrüksiyon, temizlenmesi kolay ve korozyona dayanıklı hijyenik yüzeyler sağlar.
Çiftlik düzeyindeki süt odasında izlenen temel performans göstergeleri şunları içerir:
Yüksek kaliteli çiftlik düzeyindeki altyapıya yatırım yapmak isteğe bağlı değildir; bu, ileride güvenli, birinci sınıf süt ürünleri üretmenin ön koşuludur.
Yoğurt üretimi, sıvı süt işlemeye göre tamamen farklı bir yaklaşım gerektirir. Yoğurt fermantasyon üretim hattı, süt laktozunu, pH'ı düşüren ve süt proteinlerinin jelleşmesine neden olan laktik asite dönüştürmek için mikrobiyal aktivitenin dikkatli bir şekilde kontrol edilmesini içerir. Sonuç, karakteristik keskin bir tada ve kalın dokuya sahip bir üründür. Hat tipik olarak, her biri farklı ekipman konfigürasyonları gerektiren set yoğurt (son kapta fermente edilmiş), karıştırılmış yoğurt (bir tankta fermente edilmiş ve daha sonra çalkalanmış) veya içilebilir yoğurt üretmektedir.
Yoğurt fermantasyon üretim hattındaki temel adımlar aşağıdaki gibidir:
| Adım | Süreç | Anahtar Parametre |
| 1 | Süt standardizasyonu ve harmanlanması | Yağ ve protein içeriği |
| 2 | Homojenizasyon | 150–200 bar basınç |
| 3 | Isıl işlem | 90–95°C, 5 dakika |
| 4 | Soğutma ve başlangıç kültürü aşılaması | 42–44°C aşılama sıcaklığı |
| 5 | Fermantasyon | Hedef pH 4,2–4,6 |
| 6 | Soğutma ve doldurma | Doldurmadan önce 20°C'nin altında |
Kullanılan başlangıç kültürü – tipik olarak aşağıdakilerin bir kombinasyonu Streptococcus termofilus and Lactobacillus delbrueckii alt sp. Bulgaricus — Tutarlı fermantasyon faaliyeti sağlamak için doğru dozda verilmeli ve doğru sıcaklıkta eklenmelidir. Fermantasyon tanklarındaki otomatik pH izleme, operatörlerin hedef asitliğe ulaşıldığında fermantasyonu tam olarak sonlandırmasına olanak tanıyarak, ürünün aşırı ekşi olmasına yol açacak aşırı asitlenmeyi önler.
Rekabetçi bir süt ürünleri tesisi her üretim hattını ayrı ayrı çalıştırmaz. Modern süt ürünleri işleme tesisleri UHT, pastörizasyon, çiftlik alımı ve fermantasyon hatlarını merkezi bir SCADA (Denetleyici Kontrol ve Veri Toplama) sistemi aracılığıyla entegre eder. Bu, tesis yöneticilerinin tek bir kontrol arayüzünden gerçek zamanlı proses verilerini izlemesine, anormallikleri tespit etmesine, CIP döngülerini planlamasına ve üretim raporları oluşturmasına olanak tanır.
Otomasyon aynı zamanda enerji verimliliğinde de kritik bir rol oynamaktadır. Pastörizasyon ve UHT hatlarındaki ısı geri kazanım sistemleri, ısıtmada kullanılan termal enerjinin %94'e kadarını geri kazanarak buhar tüketimini önemli ölçüde azaltabilir. Pompalar ve kompresörlerdeki değişken frekanslı sürücüler elektrik kullanımını daha da azaltır. Sürdürülebilirlik sertifikalarını hedefleyen veya işletme maliyetlerini düşürmeyi amaçlayan tesisler için bu yatırımlar genellikle iki ila üç yıl içinde kendini amorti eder.
İzlenebilirlik, entegrasyonun ölçülebilir değer sağladığı başka bir alandır. Süt ürünleri üreticileri, çiftlik sütü alımından işleme, paketleme ve dağıtıma kadar olan parti kayıtlarını birbirine bağlayarak, gıda güvenliği olaylarına hızlı ve hassas bir şekilde müdahale edebilir ve etkilenen ürün partilerini günler yerine dakikalar içinde izole edebilir. Bu düzeyde izlenebilirliğe, kilit pazarlardaki perakendeciler ve düzenleyici kurumlar tarafından giderek daha fazla ihtiyaç duyulmaktadır.
Doğru üretim hattı kombinasyonunun seçilmesi çeşitli faktörlere bağlıdır: hedef ürün karışımı, günlük işleme kapasitesi, pazar coğrafyası, mevcut altyapı ve sermaye bütçesi. Yerel taze ürünler pazarlarına hizmet veren küçük bir bölgesel mandıra, yoğurt fermantasyon ünitesine sahip pastörize süt hattına öncelik verebilir. İhracata yönelik büyük bir işleyici ise bunun aksine, UHT kapasitesine ve aseptik paketleme teknolojisine büyük yatırım yapacaktır.
Ekipman tedarikçilerini değerlendirirken, alıcılar ilk satın alma fiyatının ötesine bakmalı ve enerji tüketimi, yedek parça bulunabilirliği, satış sonrası hizmet kapsamı ve tedarikçinin benzer ölçekli kurulumlardaki geçmiş performansı dahil olmak üzere toplam sahip olma maliyetini incelemelidir. Tam hattın devreye alınmasından önce yapılan pilot ölçekli testler, özellikle yeni ürün kategorileri veya sıra dışı çiğ süt bileşimleri için maliyetli hataları da önleyebilir.
Sonuçta, iyi yapılandırılmış bir süt ürünleri üretim hattı yalnızca bir sermaye varlığı değil aynı zamanda bir süt ürünleri markasının operasyonel omurgasıdır. Teknolojiyi, düzeni ve süreç kontrollerini en baştan almak, ürün kalitesini, üretim çalışma süresini ve pazar talebi arttıkça kapasiteyi ölçeklendirme yeteneğini belirler.

İletişim Bilgileri
Production Address: 9188 Chuannan Fenggong Yolu, Fengxian Bölgesi, Şanghay
Office Address: Oda 603, Bina 57, No. 260 Maoyuan Yolu, Fengxian Bölgesi, Şanghay
TEL: 86-18221904658
E-mail: [email protected]
Hızlı Bağlantı
Özel Fiyat Teklifi İste Özel bir şeye mi ihtiyacınız var? Yardım Etmek İçin Buradayız.