Yoğurt Fermantasyon Üretim Hattı Factory
-- Sağlam ve Güvenilir Üretici --
Ürüne Genel Bakış
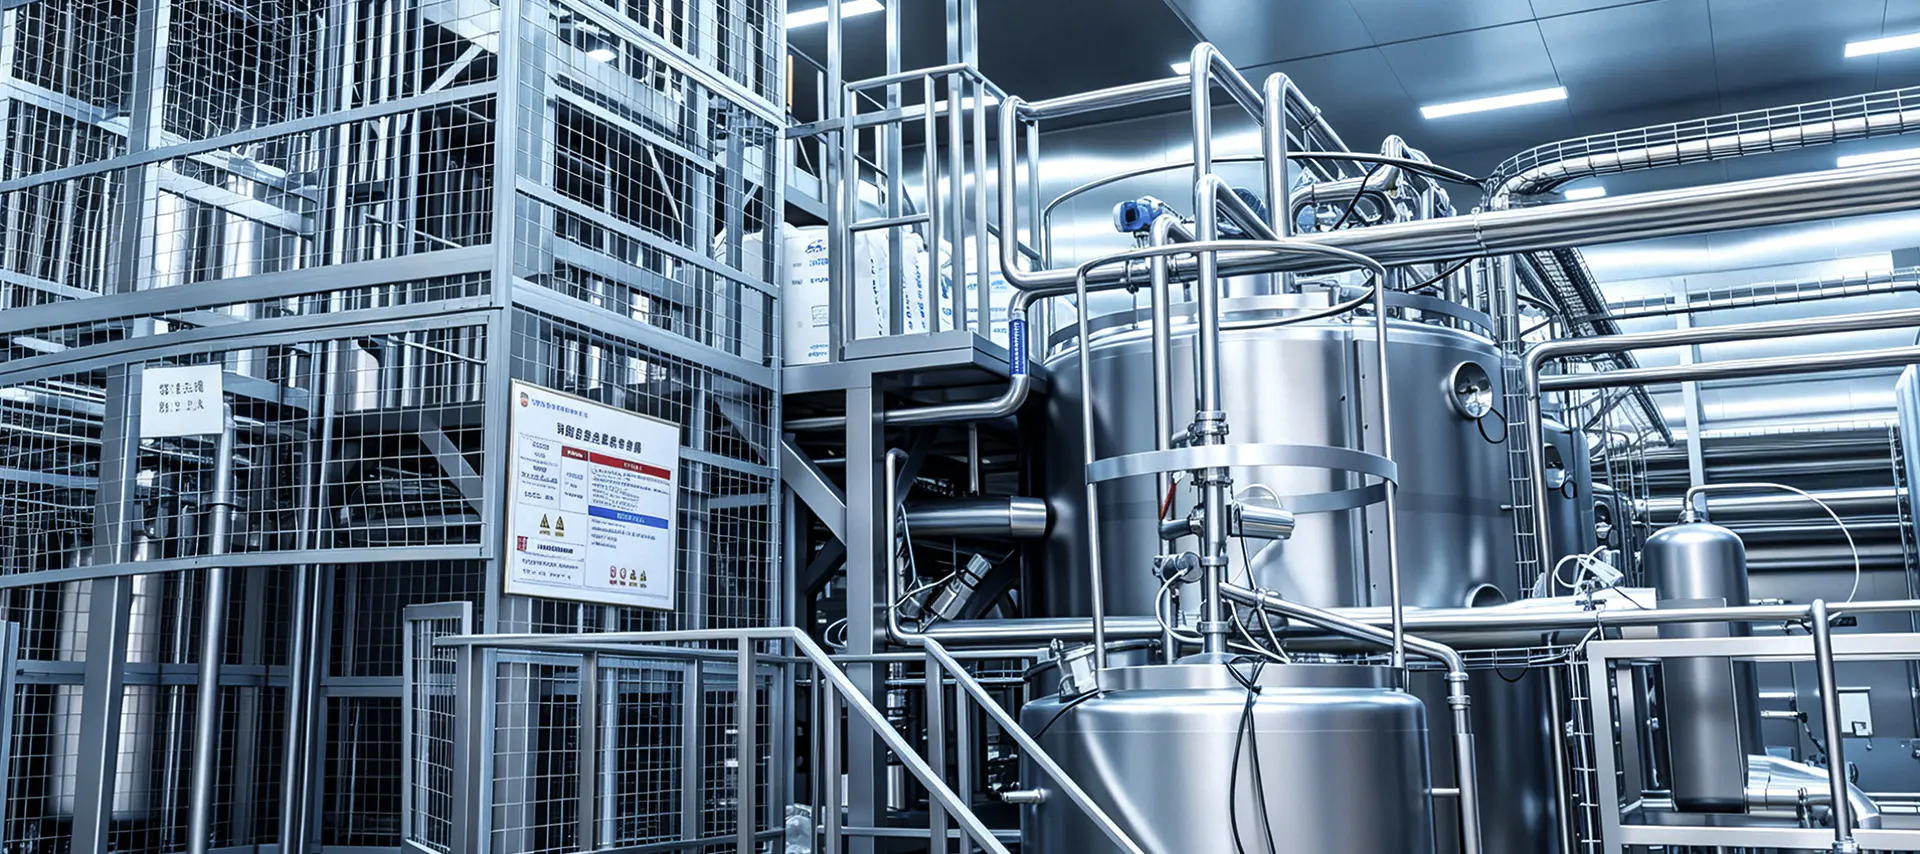
Yoğurt Fermantasyon Üretim Hattımız, set yoğurt, karıştırılmış yoğurt, Yunan yoğurdu ve aromalı probiyotik içeceklerin üretimi için tam prosesli, otomatik bir çözümdür. Çiğ süt alımından pastörizasyona, hassas sıcaklık kontrollü fermantasyona, hızlı soğutmaya, tatlandırmaya ve hijyenik doldurmaya kadar uzanan hat, her partide tutarlı doku, stabil asitlik ve aktif probiyotik sayısı sağlayacak şekilde tasarlanmıştır. Gıda sınıfı SS 316L'den üretilen ve PLC otomasyonu ile kontrol edilen hat, GMP, CE ve ISO 9001 standartlarını karşılar ve küçük esnaf mandıralarından günde on binlerce litre üreten büyük ölçekli endüstriyel yoğurt üreticilerine kadar kapasitelere göre yapılandırılabilir.
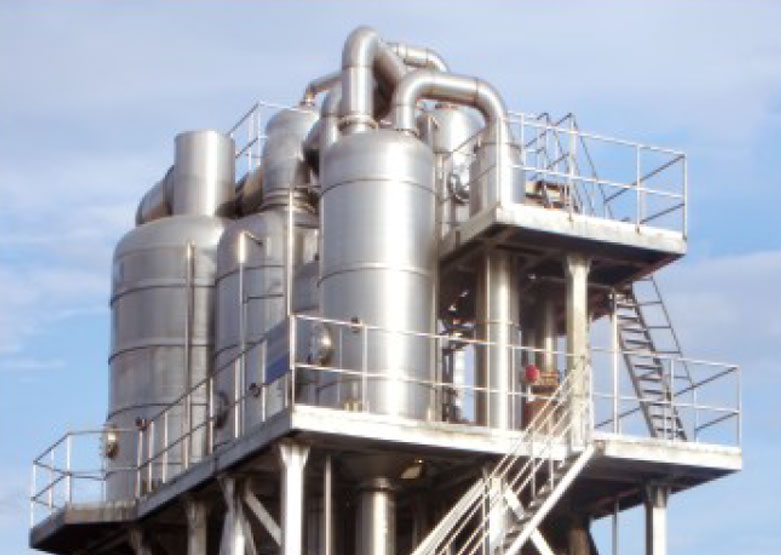
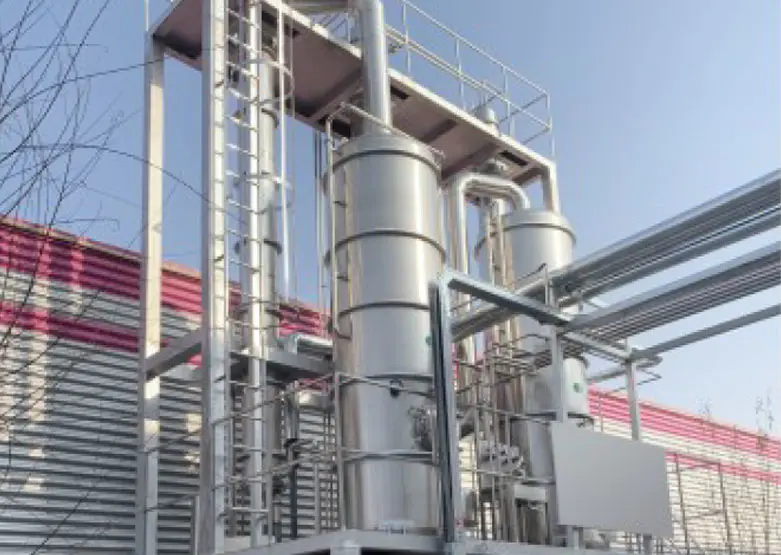
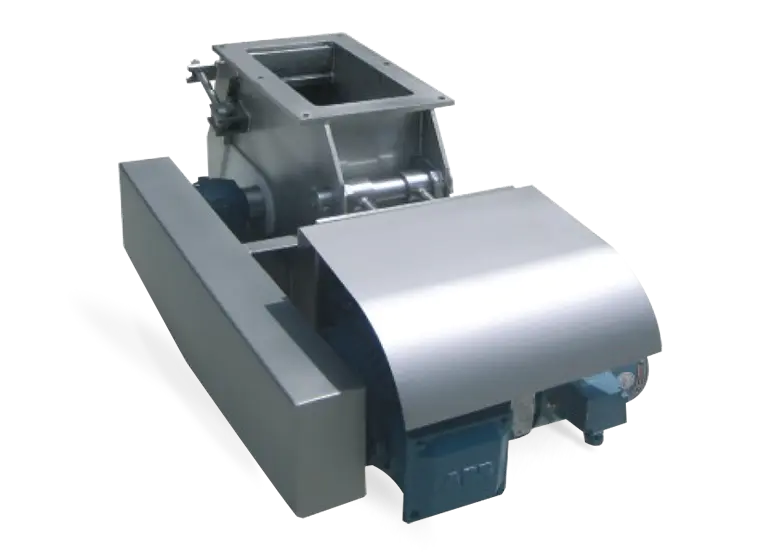
Teknik Şartname Sayfası
| Parametre | Detay |
|---|---|
| İşleme Kapasitesi | 500 L/saat – 20.000 L/saat (toplu veya sürekli) |
| Pastörizasyon Sıcaklığı | 85–95°C, 15–30 dakika bekleme (jel yapısı için peynir altı suyu proteininin denatürasyonu) |
| Homojenizasyon Basıncı | 150–200 bar (iki aşamalı) |
| Fermantasyon Sıcaklığı | 40–45°C, ceketli tanklarda 0,5°C'ye kadar kontrol edilir |
| Fermantasyon Süresi | 4–8 saat (yoğurt fiksasyonu); 3–5 saat (karıştırılmış, tank fermantasyonu) |
| Başlangıç Kültürü | L. bulgaricus S. thermophilus (standart); isteğe bağlı ek probiyotik türleri |
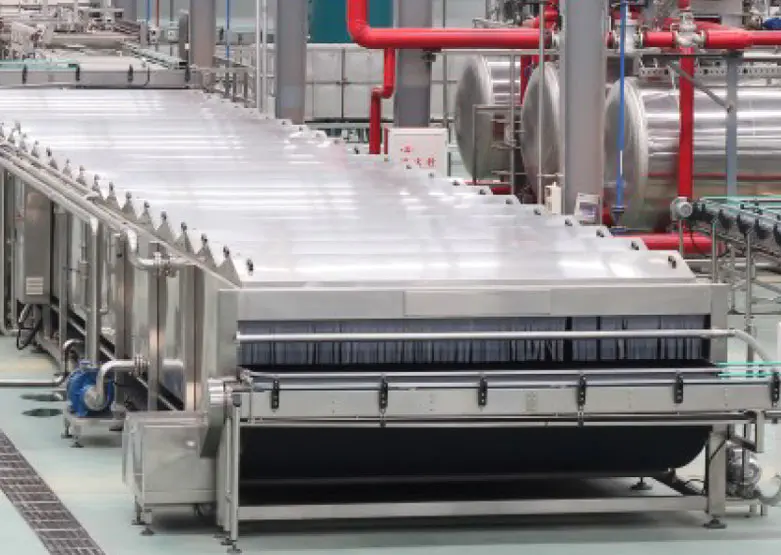
| Fermantasyon Sonrası Soğutma | Mikrobiyal aktiviteyi durdurmak için 4–8°C'ye hızlı soğutma |
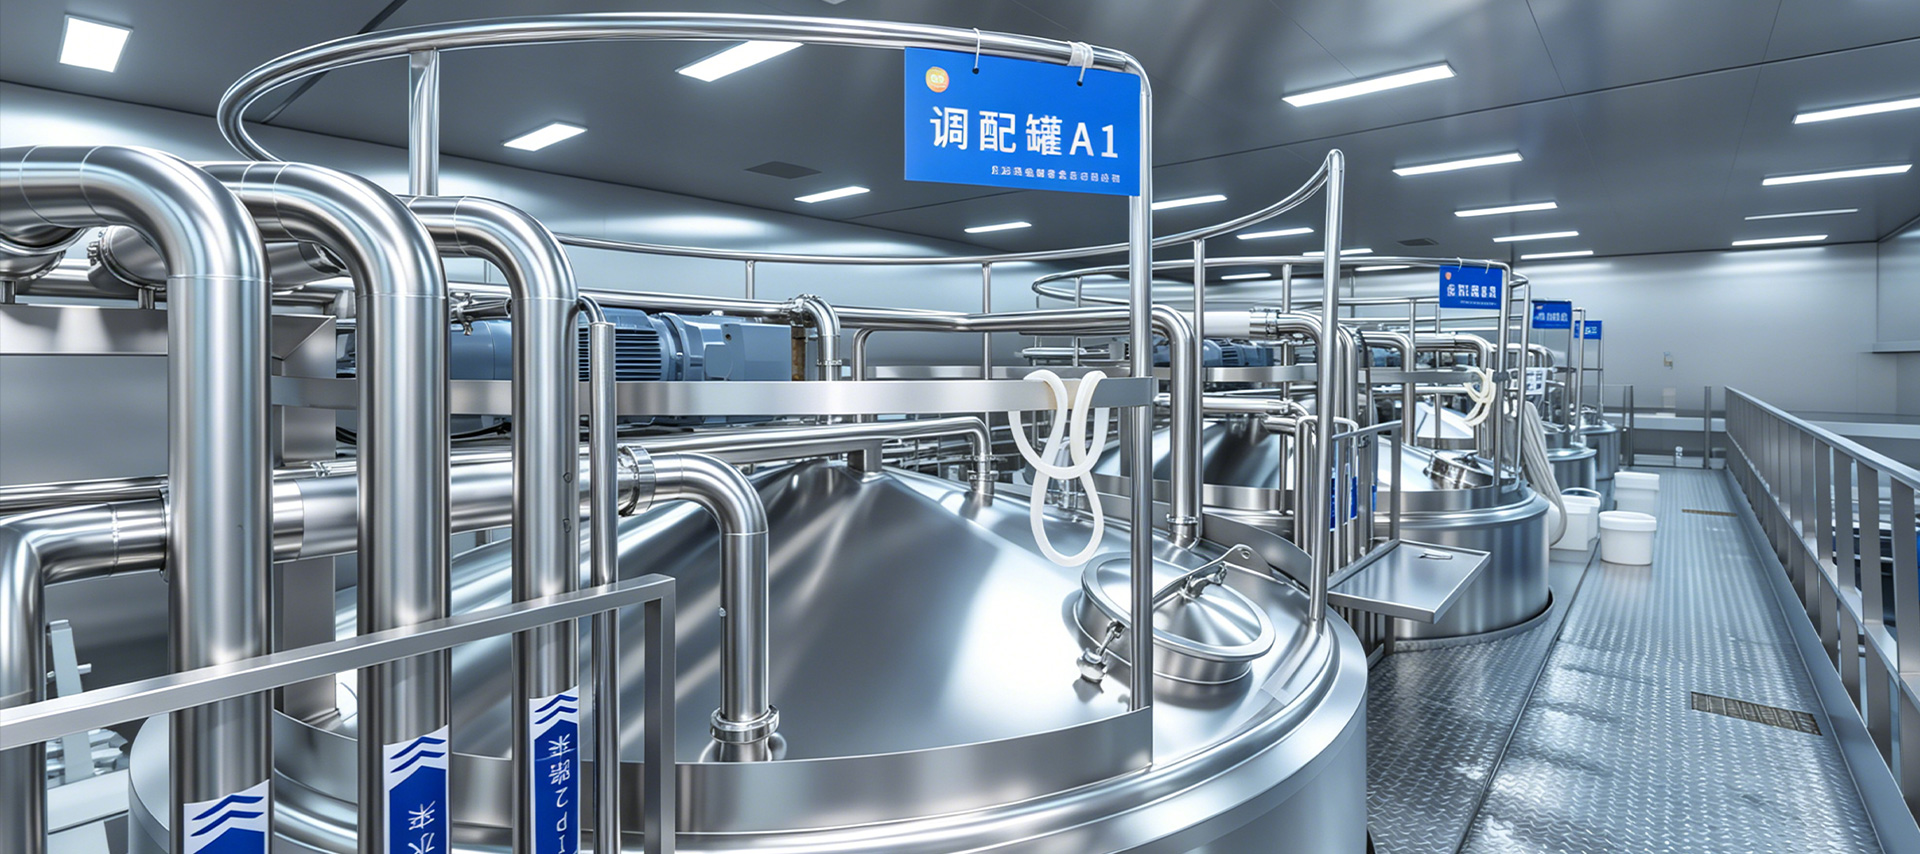
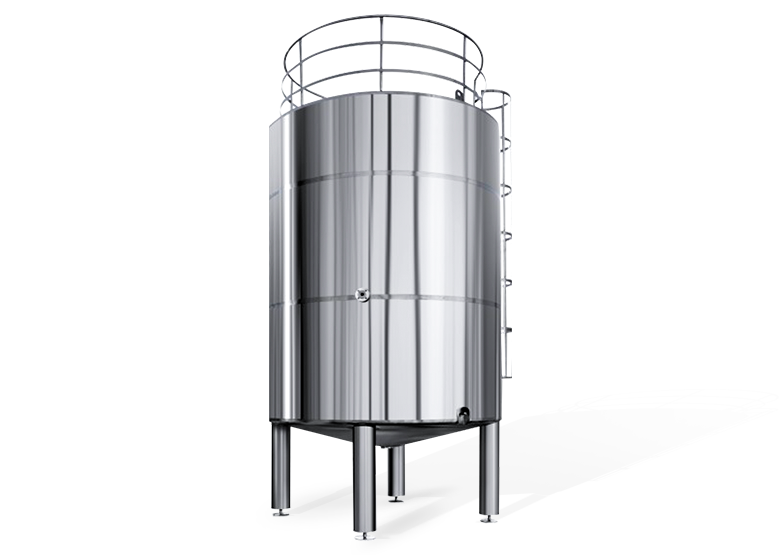
| Fermantasyon Tankı Malzemesi | SS 316L, tamamen izolasyonla kaplanmıştır; CIP uyumlu |
| Geçerli Ürünler | Set yoğurt, karıştırılmış yoğurt, Yunan yoğurdu, aromalı yoğurt, probiyotik içecekler |
| Sertifikasyon | CE, ISO 9001, GMP uyumlu |
Temel Özellikler
- Hassas ceketli fermantasyon tankları, fermantasyon sıcaklığını 0,5°C'de tutarak her partide tutarlı asit gelişimi, jel yapısı ve aktif probiyotik sayımı sağlar.
- Daha yüksek pastörizasyon sıcaklığı (85–95°C), peynir altı suyu proteinlerini denatüre ederek yoğurdun yapısını iyileştirir, sinerezi (peynir altı suyu ayrılması) azaltır ve ürünün raf ömrünü uzatır; bu, standart süt pastörizasyonundan önemli bir proses farkıdır.
- Steril başlangıç kültürü dozaj sistemi, ölçülen miktarlarda canlı bakteri kültürlerini aseptik koşullar altında doğrudan soğutulmuş süte enjekte ederek kontaminasyonu önler ve partiler halinde istikrarlı kültür performansı sağlar.
- Fermantasyon sonrası meyve besleyici ve tatlandırıcı sistemi, meyve preparatlarını, şeker şuruplarını ve doğal aromaları doldurmadan önce hat içi ekleyerek tek bir hattan çok çeşitli aromalı yoğurt SKU'larını destekler.
- Modüler konfigürasyon, aynı temel platformda hem fiksleştirilmiş yoğurdu (son paketlemede fermantasyon) hem de karıştırılmış yoğurdu (doldurmadan önce tank fermantasyonu) destekler.
Süreç Akışı
- Çiğ Süt Kabulü ve Depolama: Çiğ süt, varışta kalite testinden geçirilir, safsızlıkları gidermek için filtrelenir ve SS 316L yalıtımlı depolama tanklarında 4°C'ye soğutulur. Sütteki katı madde içeriğinin %11,2 veya üzerinde olduğu doğrulanmıştır; bu, sağlam, stabil bir yoğurt jeli yapısı için gereken minimum miktardır.
- Standardizasyon ve İçerik Harmanlama: Yağ ve protein seviyeleri tarif hedeflerine göre standartlaştırılmıştır. Ek yağsız süt tozu, şeker, stabilizatörler (pektin, nişasta) ve prebiyotik lifler kontrollü çalkalama altında eritilir ve süt bazına karıştırılır.
- Homojenizasyon: Süt, 60°C'ye önceden ısıtılır ve yağ küreciklerini kırmak, pürüzsüz, tekdüze bir taban oluşturmak ve uzun fermantasyon süresi boyunca kremanın ayrılmasını önlemek için iki aşamalı yüksek basınçlı bir homojenleştirici aracılığıyla 150-200 barda homojenleştirilir.
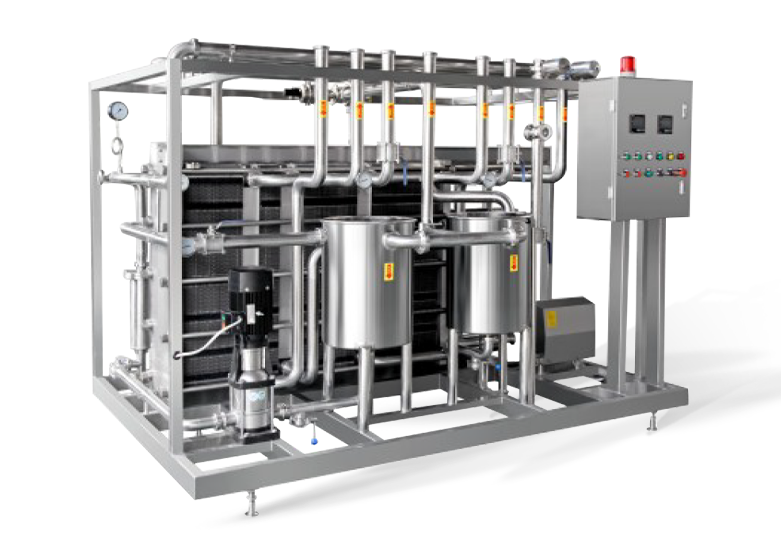
- Yüksek Sıcaklıkta Pastörizasyon: Süt 85–95°C'ye ısıtılır ve 15–30 dakika bekletilir. Bu yüksek sıcaklık, yalnızca bozulmaya neden olan organizmaları yok etmekle kalmaz, aynı zamanda peynir altı suyu proteinlerini de denatüre eder; bu, yoğurt gövdesini önemli ölçüde iyileştiren, sinerezi (peynir altı suyu ayrılması) azaltan ve viskoziteyi artıran kritik bir adımdır.
- Soğutma ve Aşılama: Pastörize süt 42–45°C'ye soğutulur ve canlı başlatıcı kültürler (Lactobacillus bulgaricus ve Streptococcus thermophilus artı isteğe bağlı probiyotik türleri), kalibre edilmiş bir steril dozaj sistemi aracılığıyla soğutulmuş süte aseptik olarak dozlanır.
- Fermantasyon: Aşılanmış süt, ceketli paslanmaz çelik fermantasyon tanklarında 42°C'de 4-8 saat tutulur. Hat içi pH sensörleri asitleşme eğrisini izler; Hedef pH 4,2-4,6'ya ulaşıldığında fermantasyon soğutularak durdurulur.
- Soğutma, Tatlandırma ve Doldurma: Fermente yoğurt, dokuyu ve probiyotik aktiviteyi korumak için hızla 4–8°C'ye soğutulur. Meyve preparatları, aromaları veya tatlandırıcıları, ürün hijyenik koşullar altında bardaklara, şişelere veya poşetlere doldurulmadan önce hat içi dozaj sistemi aracılığıyla eklenir.
Rekabet Avantajları
- Tutarlı Probiyotik Aktivite: 0,5°C dahilinde hassas fermantasyon sıcaklık kontrolü ve aktif probiyotik sayımlarında hızlı fermantasyon sonrası soğutma kilidi, fonksiyonel sağlık iddialarını destekler ve ürünün raf ömrü boyunca etikette beyan edilen CFU gereksinimlerini karşılar.
- Çoklu Yoğurt Tipi Esneklik: Sabit yoğurt, karıştırılmış yoğurt, içme yoğurdu, Yunan tarzı (süzme) yoğurt ve aromalı probiyotik içeceklerin tümü, önceden depolanmış PLC tarif programları arasında geçiş yapılarak aynı platformda üretilebilir; böylece tek bir sermaye yatırımıyla SKU genişliği en üst düzeye çıkarılır.
- Azaltılmış Sineresis: Optimize edilmiş homojenleştirme basıncı ve yüksek sıcaklıkta pastörizasyonun (85–95°C) birleşimi, bitmiş üründe peynir altı suyu ayrılmasını önemli ölçüde azaltarak raf çekiciliğini artıran ve tüketici şikayetlerini azaltan tutarlı, kalın, pürüzsüz bir doku sağlar.
- Hızlı Lezzet ve Meyve Entegrasyonu: Hat içi meyve besleyici ve hassas aroma dozaj sistemi, manuel dozajlamayı ortadan kaldırır, çapraz bulaşma riskini azaltır ve farklı aromalı SKU'lar arasında (sade yoğurttan çilek, yaban mersini veya mango çeşitlerine) 30 dakikadan kısa sürede hızlı geçişe olanak tanır.
- Düşük İşgücü Gereksinimi: Otomatik CIP ile tam PLC otomasyonu, toplam vasıflı işgücü ihtiyacını vardiya başına bir veya iki operatöre indirir ve yarı manuel süt işleme tesislerine kıyasla üretimin litre başına maliyetini önemli ölçüde azaltır.