Oct 09, 2026
Berry Püresi İşleme Üretim Hattının Temel Amacını Anlamak A meyve püresi işleme üretim hattı çilek, yaban mersini, ahududu ve böğürtlen gibi çiğ meyveleri içeceklerde, yoğurtta, reçellerde, fırın dolgularında ve bebek mamalarında kullanıma uygun pürüzsüz, tutarlı bir püreye dönüştürmek için tasarlanmıştır. Süreç, ürün kalitesini etkileyebilecek tohumları, sapları ve yabancı maddeleri ortadan kaldırırken lezzeti, rengi ve besin değerini korumalıdır. Meyveler hassas ve çabuk bozulabilen bir yapıya sahip olduğundan, bozulmayı önlemek ve tazeliği korumak için üretim hattının ham maddeyi temizleme, işleme ve muhafaza aşamalarından hızlı ve hijyenik bir şekilde geçirmesi gerekir. Daha sert meyvelere yönelik işleme hatlarından farklı olarak meyve püresi sistemleri, aşırı morarmayı veya oksidasyonu önlemek için daha nazik işleme ekipmanının yanı sıra, posayı ve doğal dokuyu soymadan tohumları çıkarmak için ince filtreleme sistemleri gerektirir. Sürecin her aşamasını anlamak, üreticilerin doğru ekipmanı seçmesine ve maliyetli verimsizliklerden kaçınmasına yardımcı olur. Meyve Püresi Üretim Sürecinin Temel Aşamaları Eksiksiz bir meyve püresi üretim hattı tipik olarak her biri ürün güvenliğini ve tutarlılığını sağlamak için özel makineler gerektiren bir dizi aşamayı takip eder. Aşağıdaki tablo ana aşamaları ve bunların genel süreç içindeki işlevlerini özetlemektedir. Sahne İşlev Ortak Ekipman Ayırma ve YıkamaDöküntüyü, hasarlı yemişleri ve kirletici maddeleri çıkarınKabarcık yıkayıcı, silindir ayırıcıKırmaMeyveleri etli bir karışım halinde parçalayınKırıcı-çırpıcı makinesiEnzim İşlemeDaha iyi ekstraksiyon için pektini parçalayınEnzim dozaj tankıRafinasyon ve tohum çıkarmaTohumları ve kabukları çıkarın, pürüzsüz püre elde edinPulper-finisher, vidalı incelticiHomojenizasyonEşit doku ve tutarlılık yaratınYüksek basınç homojenleştiriciPastörizasyonZararlı mikroorganizmaları ortadan kaldırınTübüler veya plaka pastörizatörüAseptik DoldurmaSterilliği korurken püreyi paketleyinAseptik kutu içi torba veya varil dolgusu Bu aşamaların her biri, meyve püresinin değer verdiği renk, lezzet ve besin bütünlüğünü korurken nihai ürünün güvenlik standartlarını karşılamasını sağlamada ayrı bir rol oynar. Ayrıntılı Olarak Açıklanan Temel Ekipmanlar Kırma-Çırpma Makinaları Kırıcı-çırpıcı genellikle yıkamadan sonraki ilk ana işlem ünitesidir. Bir ön geçişte daha büyük tohumları ve sapları ayırırken meyveleri nazikçe kırar ve sonraki rafineri ekipmanlarının yükünü azaltır. Ayarlanabilir çırpıcı hızları, operatörlerin başlangıçtaki hamurun dokusunu kontrol etmesine olanak tanır; bu, farklı meyve türlerinin farklı sertlik ve tohum boyutlarına sahip olması nedeniyle önemlidir. Tohum Temizleme için Pulper-Son İşlem Makineleri Pulper-finisher'lar, tohumları ve kabukları püreden ayırmak için döner kürekler ve ince gözenekli elekler kullanır. Elek boyutları genellikle istenen pürüzsüzlüğe bağlı olarak 0,5 mm ile 1,5 mm arasında değişir; daha ince elekler içecekler için daha rafine bir püre üretirken biraz daha kalın elekler biraz daha fazla dokudan yararlanan reçel gibi ürünler için kullanılır. Doku Tutarlılığı için Homojenizatörler Yüksek basınçlı homojenleştiriciler, tekdüze, pürüzsüz bir kıvam oluşturmak ve depolama sırasında ayrılmayı önlemek için kalan parçacıkları parçalar. Bu adım, doku tekdüzeliğinin tüketicinin ürün kalitesi algısını doğrudan etkilediği süt ürünleri veya içecek uygulamalarında kullanılan meyve püreleri için özellikle önemlidir. İşleme Boyunca Ürün Kalitesinin Korunması Meyveler özellikle oksidasyona ve ısıya karşı hassastır; her ikisi de uygun şekilde yönetilmediği takdirde rengi ve vitamin içeriğini bozabilir. Üreticiler, üretim hattı boyunca ürün kalitesini korumak için aşağıdaki uygulamalara çok dikkat etmelidir. Oksidatif esmerleşmeyi ve besin kaybını azaltmak için kırma ve pastörizasyon arasındaki süreyi en aza indirin. Tane renginden sorumlu hassas antosiyanin pigmentlerini korumak için mümkün olduğunca kapalı, oksijeni sınırlı sistemler kullanın. Mikrobiyal güvenliği sağlarken ısıya maruz kalma süresini azaltmak için flaş pastörizasyon veya aseptik işlem uygulayın. Ürün rafta dayanıklı değilse depolama ve nakliye sırasında tutarlı soğuk zincir koşullarını koruyun. Aşırı hamur kaybı olmadan tutarlı tohum çıkarma sağlamak için arıtma ekipmanını düzenli olarak kalibre edin. Bu uygulamalar, üreticilerin hem görünüm hem de tat açısından taze meyveye çok benzeyen bir püre sunmalarına yardımcı oluyor; bu, rekabetçi yiyecek ve içecek pazarlarında önemli bir fark yaratan unsurdur. Doğru Üretim Hattı Kapasitesi ve Konfigürasyonunun Seçilmesi Üretim hattı kapasitesi, beklenen mevsimsel meyve tedariği, hedef çıktı hacmi ve sonraki ürün uygulamalarına göre seçilmelidir. Saatte birkaç yüz kilogram işleyen daha küçük operasyonlar kompakt, yarı otomatik hatları tercih edebilirken, saatte birkaç ton işleyen büyük ölçekli tesisler genellikle üretim çalışmaları arasındaki aksama süresini azaltmak için entegre CIP (yerinde temizleme) özelliklerine sahip tam otomatik sistemlere ihtiyaç duyar. Birçok tesis aynı hatta birden fazla meyve türünü işlediğinden, ekipman tasarımında esnekliğin dikkate alınması da önemlidir. Ayarlanabilir elek boyutlarına, değişken hız kontrollerine ve hızlı değiştirilebilen bileşenlere sahip makineler, üreticilerin uzun süreli aksama süresi veya ekipman değişimi olmadan çilek, yaban mersini veya karışık meyve püreleri arasında geçiş yapmasına olanak tanır. Yaygın Zorluklar ve Bunlardan Nasıl Kaçınılacağı Meyve püresi üretiminde sık karşılaşılan zorluklardan biri, nihai üründeki, tipik olarak aşınmış veya uygun olmayan boyutlandırılmış rafinasyon eleklerinden kaynaklanan tohum kirliliğidir. Düzenli inceleme ve eleklerin zamanında değiştirilmesi bu sorunu önleyebilir ve partiler arasında tutarlı ürün kalitesini koruyabilir. Diğer bir yaygın sorun ise pastörizasyon sırasında uzun süre oksijene veya aşırı ısıya maruz kalmanın neden olduğu renk bozulmasıdır. Üreticiler, meyve pigmentlerinin ve besin maddelerinin benzersiz hassasiyetini hesaba katmayabilecek genel meyve işleme parametrelerini uygulamak yerine, minimum hava maruziyeti için tasarlanmış ekipmanlara yatırım yaparak ve özellikle meyve bazlı ürünler için pastörizasyon sıcaklığı ve süresi ayarlarını optimize ederek bu sorunu çözebilir.
Süt Ürünleri Üretim Hattının Temel Bileşenlerini Anlamak A süt üretim hattı Çiğ sütün besin kalitesini ve tadını korurken güvenli, raf ömrü uzun tüketici ürünlerine dönüştürülmesi için tasarlanmış bir dizi birbirine bağlı işleme aşamasını kapsar. Çiğ sütün tesise ulaştığı andan bitmiş ürünlerin paketlenip dağıtıma hazır hale geldiği noktaya kadar her aşamanın, üretilen her partide tutarlı ürün güvenliği ve kalitesini sağlamak için hassas sıcaklık kontrolü, zamanlama ve hijyen standartlarıyla çalışması gerekir. Modern süt ürünleri işleme tesisleri genellikle her biri belirli bir ürün kategorisi için optimize edilmiş birkaç özel üretim hattını tek bir operasyonel şemsiye altında birleştirir. Bu modüler yaklaşım, süt ürünleri işleyicilerinin UHT süt, pastörize süt ve yoğurt gibi birden fazla ürün türünü ortak altyapı kullanarak verimli bir şekilde üretmesine ve her ürünün ihtiyaç duyduğu farklı işleme parametrelerini korumasına olanak tanır. UHT Süt Üretim Hattı Ultra yüksek sıcaklık veya UHT işleme, sütün birkaç saniye boyunca tipik olarak 135 ila 150 santigrat derece arasındaki sıcaklıklara ısıtılmasını içerir ve aksi takdirde bozulmaya neden olabilecek neredeyse tüm mikroorganizmaları ve sporları etkili bir şekilde ortadan kaldırır. Bu yoğun ancak kısa ısıl işlem, işlemden sonra yeniden kirlenmeyi önleyen aseptik paketlemeyle birleştiğinde, UHT sütün, soğutulmadan birkaç ay boyunca oda sıcaklığında rafta stabil kalmasına olanak tanır. UHT işlemi, sterilizasyon aşaması boyunca büyük ölçüde hassas sıcaklık ve akış hızı kontrolüne dayanır; çünkü küçük sapmalar bile yeterli sterilizasyonu sağlayamayabilir veya aşırı ısıya maruz kalma nedeniyle sütün aromasını ve besin profilini gereksiz yere bozabilir. Bu hassasiyet nedeniyle UHT hatları, sürekli üretim çalışmaları boyunca tutarlı işleme koşullarını koruyabilen gelişmiş otomatik kontrol sistemleri gerektirir. Pastörize Süt Üretim Hattı Pastörizasyon, UHT işlemine göre nispeten daha düşük bir ısıl işlem kullanır; yüksek sıcaklıkta kısa süreli pastörizasyon olarak bilinen yöntemle tipik olarak sütü yaklaşık 15 saniye boyunca yaklaşık 72 santigrat dereceye kadar ısıtır. Bu yöntem, UHT işlemine kıyasla sütün doğal aromasını ve besinsel özelliklerini daha fazla korurken zararlı patojenleri etkili bir şekilde ortadan kaldırır; ancak sonuçta ortaya çıkan ürün sürekli soğutma gerektirir ve raf ömrü oldukça kısadır. Pastörize süt üretim hatları tipik olarak, hem ısıtma hem de sonraki soğutma aşamaları sırasında ısıyı verimli bir şekilde aktaran, enerji tüketimini en aza indiren ve ambalajlamadan önce bakteri üremesini önlemek için sütün pastörizasyondan sonra hızla soğutulmasını sağlayan bir plakalı ısı eşanjör sistemi içerir. Süt Çiftliği Süt Odaları Süt odaları, süt toplama noktasında veya yakınında bulunan, çiğ sütün ilk olarak soğutulduğu, filtrelendiği ve merkezi bir işleme tesisine taşınmadan önce depolandığı kritik ilk aşama işleme ortamı olarak hizmet eder. Uygun süt odası tasarımı ve ekipman seçimi, çiğ sütün kalitesini doğrudan etkiler; çünkü uygun olmayan soğutma hızları veya gecikmiş işleme, sütün resmi işleme aşamalarına ulaşmadan bakteri üremesinin hızlanmasına neden olabilir. Etkili süt odası operasyonları tipik olarak sağımdan sonra kısa bir süre içinde hızlı bir şekilde 4 santigrat derecenin altına soğutmayı ve bunun yanı sıra tüm alt üretim sürecini tehlikeye atabilecek kontaminasyonu önlemek için düzenli ekipman sanitasyonunu içerir. Süt odası koşulları, daha geniş üretim hattına giren ham maddenin temel kalitesini oluşturduğundan, bu aşamada güvenilir soğutma ve depolama ekipmanlarına yapılan yatırım, tüm işleme zinciri boyunca karşılığını verir. Yoğurt Fermantasyon Üretim Hattı Yoğurt üretimi, sıvı süt işlemeyle karşılaştırıldığında ek bir karmaşıklık katmanı getirir; çünkü belirli bakteri kültürlerinin süt şekerlerini laktik asite dönüştürdüğü ve yoğurda karakteristik keskin tadını ve koyulaşmış dokusunu verdiği kontrollü bir fermantasyon aşaması gerektirir. Bu fermantasyon süreci, her partide tutarlı ürün dokusu ve asitliği elde etmek için dikkatle izlenen fermantasyon süresinin yanı sıra, tipik olarak 42 ila 45 santigrat derece civarında tutulan hassas sıcaklık kontrolünü gerektirir. Fermantasyonun ardından, yoğurt üretim hatları tipik olarak, arzu edilen asitlik seviyesine ulaşıldığında daha fazla bakteri aktivitesini durdurmak için soğutma aşamalarının yanı sıra, spesifik ürün formülasyonuna bağlı olarak isteğe bağlı homojenizasyon ve tat ekleme adımlarını içerir. Bu aşamaların her birinde gereken hassasiyet, otomatik izleme sistemlerini ticari üretim ölçeğinde tutarlı yoğurt kalitesinin korunması açısından özellikle değerli kılar. Temel Süt Ürünleri Üretim Hattı Tiplerinin Karşılaştırılması Aşağıdaki tablo, ana süt ürünleri üretim hattı türlerindeki temel işleme farklılıklarını ve tipik raf ömrü sonuçlarını özetlemektedir. Üretim Hattı İşleme Sıcaklığı Tipik Raf Ömrü UHT Süt 135–150°C, birkaç saniye Birkaç ay, oda sıcaklığı Pastörize Süt ~72°C, 15 saniye 1-3 hafta, buzdolabında Yoğurt 42–45°C fermantasyon 2-4 hafta, buzdolabında Süt Ürünleri Üretim Hattı Yatırımını Değerlendirirken Temel Faktörler Yeni veya iyileştirilmiş süt işleme ekipmanına yatırım yapmayı düşünen tesisler, seçilen sistemin kendi özel üretim hedefleriyle uyumlu olmasını sağlamak için çeşitli operasyonel faktörleri değerlendirmelidir. Üretim kapasitesi gereksinimleri — ekipman veriminin mevcut ve beklenen gelecekteki taleple eşleştiğini doğrulayın. Ürün yelpazesinde esneklik — hattın kapsamlı bir yenileme gerektirmeden birden fazla ürün tipini barındırıp barındıramayacağını değerlendirin. Otomasyon ve izleme yetenekleri: Sürekli üretim süreçlerinde tutarlı kaliteyi destekleyen kontrol sistemlerini değerlendirin. Hijyenik tasarım standartları — ekipmanın süt ürünleri işlemeye yönelik geçerli gıda güvenliği ve sanitasyon gerekliliklerini karşılamasını sağlar. Enerji verimliliği — uzun vadeli işletme maliyetlerini etkileyen ısı geri kazanımı ve enerji tüketimi özelliklerini değerlendirin. Üretim Süreci Boyunca Tutarlı Kalitenin Korunması Hangi süt ürününün üretildiğine bakılmaksızın, ticari ölçekte güvenli, yüksek kaliteli süt ürünleri üretmek için sıkı hijyen protokollerinin sürdürülmesi ve her aşamada tutarlı süreç takibi temel olmaya devam ediyor. Düzenli ekipman temizliği ve sanitizasyonu, sürekli sıcaklık ve kalite izlemeyle birlikte tesislerin potansiyel sorunları erken tespit etmesine ve hem düzenleyici kurumların hem de tüketicilerin modern süt ürünleri işleme operasyonlarından beklediği tutarlı ürün standartlarını korumasına yardımcı olur.
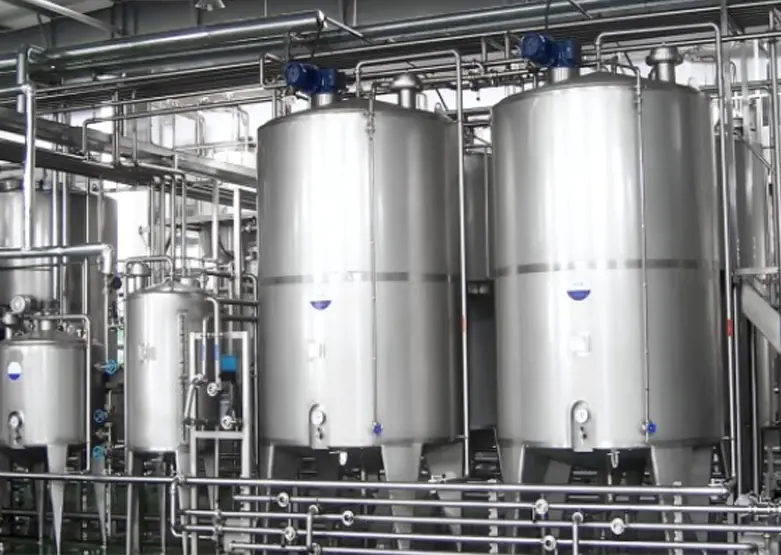
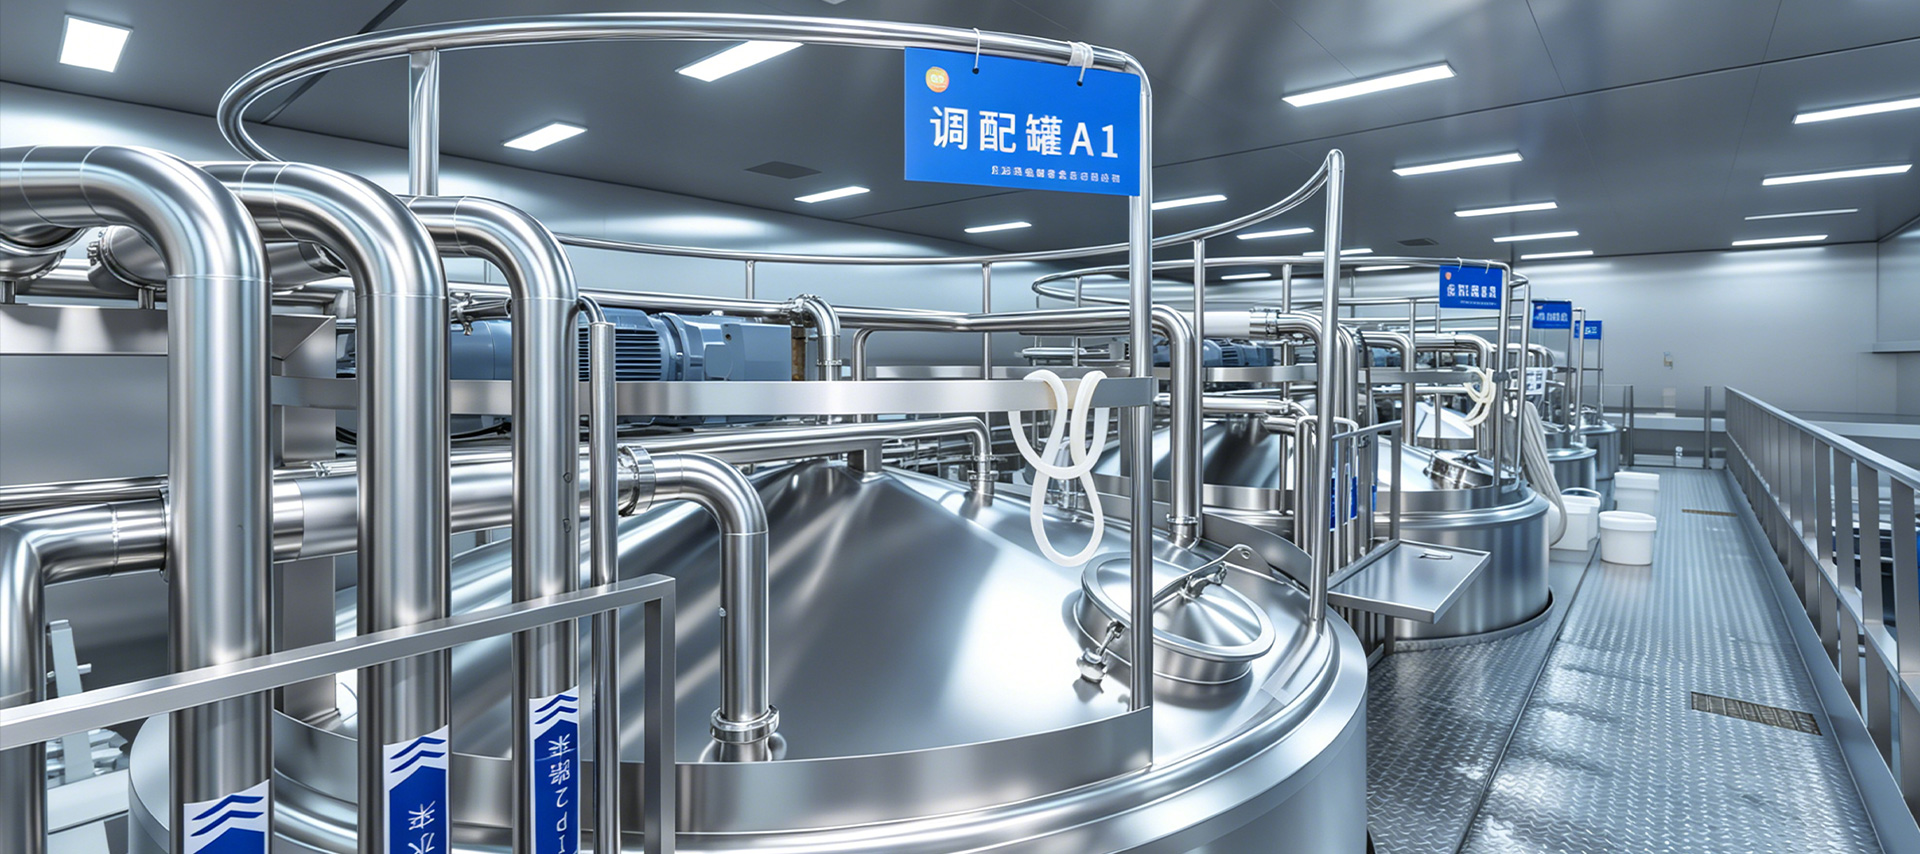
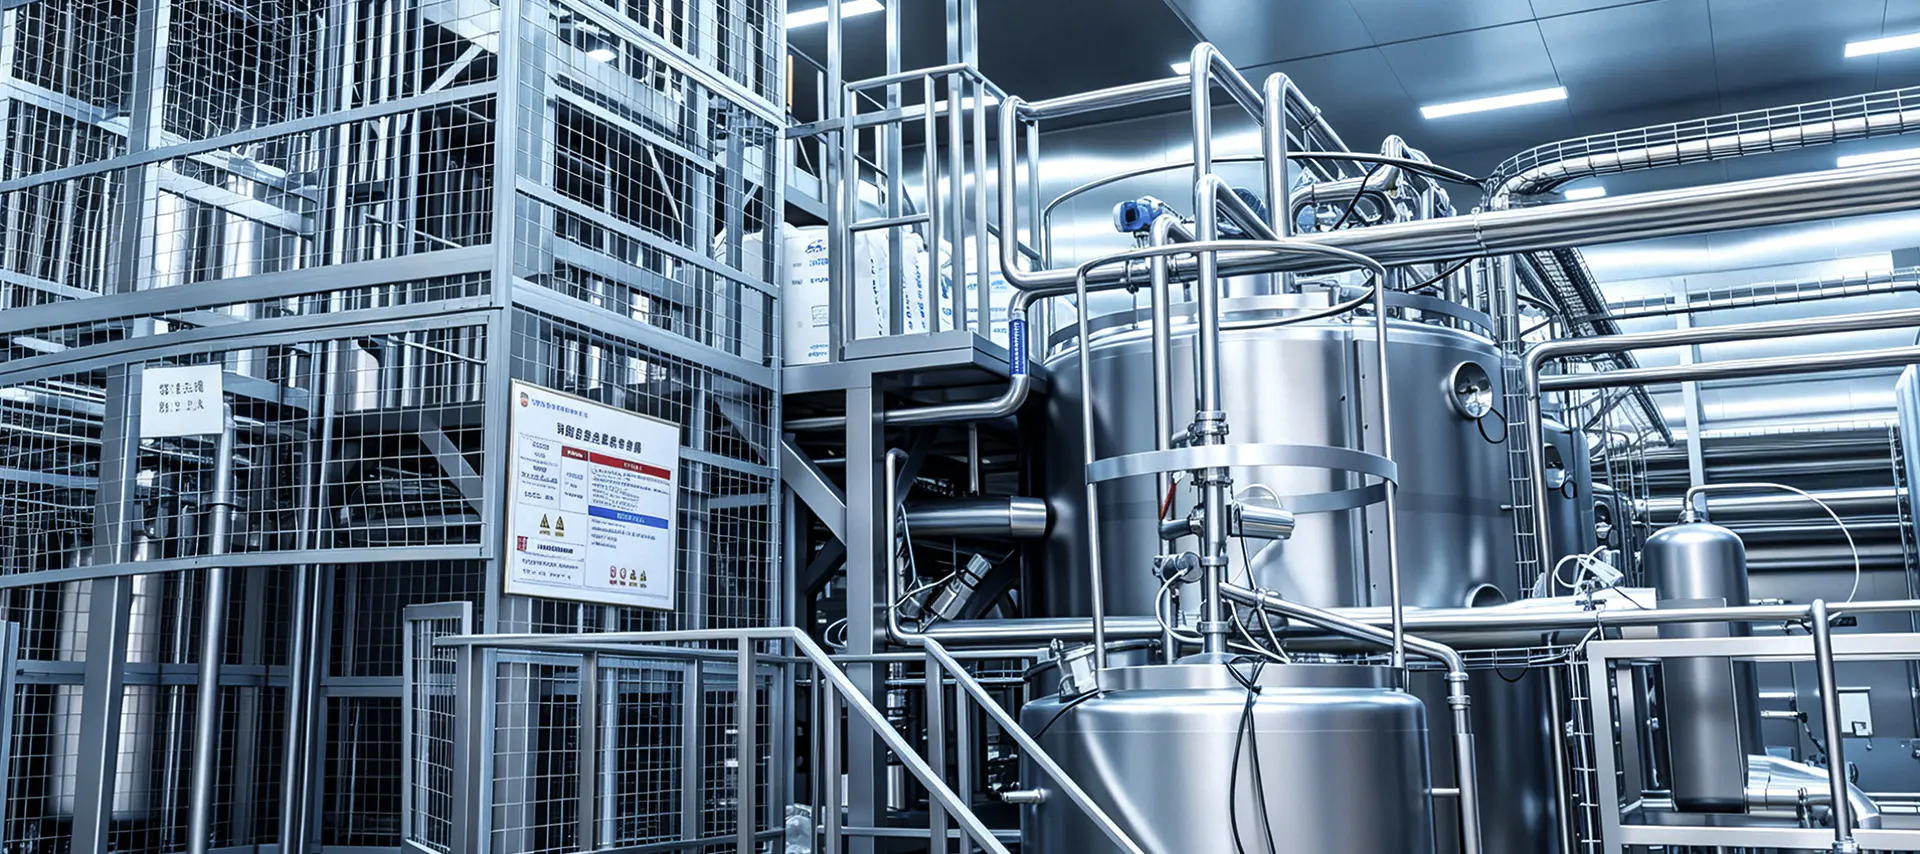
Süt ürünleri, meyve suyu ve içecek, bira üretimi, kimya ve biyoteknoloji endüstrilerindeki sıvı işleme operasyonlarının tümü ortak bir ihtiyacı paylaşıyor: Hammaddeleri, ara ürünleri veya bitmiş ürünleri üretimin bir sonraki aşamasına kadar geçici olarak tutmak ve karıştırmak için güvenilir ekipman. Tek katmanlı depolama tankları bu rolü verimli bir şekilde yerine getirerek, daha karmaşık tank tasarımlarında bulunan ısı yalıtımı veya kaplamaya ihtiyaç duymayan tesisler için basit, uygun maliyetli bir çözüm sunar. Bu tankların nasıl inşa edildiğini, üretim hattında nereye yerleştirildiğini ve tank seçimini hangi faktörlerin etkilediğini anlamak, tesis yöneticilerinin ve proses mühendislerinin bilinçli ekipman kararları almasına yardımcı olur. Tek Katlı Depolama Tankı Nedir? A tek katmanlı depolama tankı Çift ceketli veya üç katmanlı tanklarda bulunan ısıtma, soğutma veya yalıtım amacıyla kullanılan ek ceket katmanı olmaksızın, tipik olarak paslanmaz çelikten yapılmış tek duvarlı bir yapıdan oluşur. Bu daha basit yapı, tek katmanlı tankları daha hafif, üretimi daha ucuz, temizliği ve bakımı daha kolay hale getirirken aynı zamanda yiyecek, içecek ve ilaç sınıfı uygulamalar için gereken hijyen standartlarını da karşılıyor. Bu tanklar en yaygın olarak, tutma süresi boyunca hassas sıcaklık kontrolü gerektirmeyen sıvı malzemelerin geçici olarak depolanması ve karıştırılması için kullanılır. Bu, üretim aşamaları arasında tampon depolamayı, bileşenlerin harmanlanmasını, bitmiş ürünün ambalajlamadan önce tutulmasını veya daha sonraki işlenmeyi bekleyen ham maddelerin depolanmasını içerir. Tek Katmanlı Tanklara Güvenen Temel Endüstriler Tek katmanlı depolama tankları, her biri tank tasarımı, kapasitesi ve karıştırma konusunda biraz farklı gereksinimlere sahip, çok çeşitli üretim ortamlarında karşımıza çıkıyor. Süt Ürünleri İşleme Süt ürünleri tesislerinde, pastörizasyondan önce çiğ sütü tutmak, işleme adımları arasında standartlaştırılmış sütü depolamak veya aromalı süt veya krema gibi bitmiş ürünleri paketlemeden önce tamponlamak için tek katmanlı tanklar sıklıkla kullanılır. Süt ürünleri kontaminasyona karşı hassas olduğundan tank içlerinin bakteri oluşumunu en aza indirecek ve temizliği kolaylaştıracak pürüzsüz, cilalı yüzeylere sahip olması gerekir. Meyve Suyu ve İçecek Üretimi Meyve suyu ve içecek üreticileri, konsantreleri suyla harmanlamak, tatlandırıcıları ve tatlandırıcıları karıştırmak ve bitmiş içecekleri şişeleme veya konserveleme öncesinde tutmak için tek katmanlı tanklar kullanıyor. Malzemelerin parti boyunca eşit dağılımını sağlamak için bu aşamada genellikle karıştırma gerekir. Bira Bira Üretimi Bira fabrikaları genellikle parlak bira tankları, su depolama tankları veya sıcaklık kontrolünün sistemin başka bir yerinde yönetildiği proses aşamalarında şıra ve bitmiş bira için tutma kapları olarak tek katmanlı tanklar kullanır. Bu tanklar, sıvının paketleme hattına ulaşmadan önce birkaç kap arasında hareket ettiği bira yapımının esnek, çok adımlı doğasını destekler. Kimyasal ve Biyoteknolojik Uygulamalar Kimya ve biyoteknoloji ortamlarında tek katmanlı tanklar, formülasyon ve üretim süreçlerinde kullanılan reaktifler, ara çözeltiler veya tampon sıvıları için tutma kapları olarak hizmet eder. Bazı kimyasallar korozyonu veya tank yüzeyinde istenmeyen reaksiyonları önlemek için özel alaşım dereceleri gerektirdiğinden, bu uygulamalar genellikle sıkı malzeme uyumluluğu gerektirir. İnşaat Malzemeleri ve Tasarım Özellikleri Tek katmanlı depolama tanklarının çoğu 304 veya 316 paslanmaz çelikten yapılmıştır; aşındırıcı kimyasallar, yüksek tuzluluk içeren ürünler veya katı farmasötik gereksinimleri içeren uygulamalarda 316 kalite tercih edilir. İç yüzey kaplaması tipik olarak mikrometre cinsinden ölçülen bir Ra değeri kullanılarak belirtilir; daha pürüzsüz kaplamalar, ürün kalıntısı ve bakteri üremesi riskini azaltır. Tank üstleri uygulamaya bağlı olarak düz, bombeli veya konik olabilirken, alt kısımlar genellikle temizlik ve ürün tahliyesi sırasında tam drenaja izin verecek şekilde eğimlidir. Standart donanımlar arasında dahili erişim için yol yolları, görsel izleme için gözetleme camları, sıhhi giriş ve çıkış bağlantıları ve sıvı eklenirken veya çıkarıldığında basınç değişikliklerini yönetmek için havalandırma açıklıkları bulunur. Karıştırma Seçenekleri: Karıştırmalı ve Karıştırmadan Tek katmanlı tanklar, prosesin aktif karıştırma gerektirip gerektirmediğine bağlı olarak karıştırıcılı veya karıştırıcısız olarak yapılandırılabilir. Ambalajlanmayı bekleyen bitmiş pastörize süt gibi yalnızca homojen bir sıvıyı tutmak veya tamponlamak için kullanılan tankların çoğu zaman çalkalamaya ihtiyacı yoktur. Bunun aksine, malzemeleri karıştırmak, tozları çözmek veya partiküllerin süspansiyonunu muhafaza etmek için kullanılan tanklar tipik olarak bir karıştırıcı gerektirir. Yaygın karıştırıcı türleri arasında genel karıştırma için üstten monteli pervaneli karıştırıcılar, daha yüksek viskoziteli sıvılar için çapalı karıştırıcılar ve üstten monteli şaftın pratik olmadığı büyük çaplı tanklar için yandan girişli karıştırıcılar bulunur. Karıştırıcı hızının ve bıçak tasarımının seçimi, sıvının viskozitesine, gereken karıştırma yoğunluğuna ve prosesin ürüne fazla hava veya köpük girmesi riskinin bulunup bulunmadığına bağlıdır. Doğru Tank Kapasitesi ve Konfigürasyonunun Seçilmesi Tankın boyutlandırılması, üretim hacmine, parti sıklığına ve işleme aşamaları arasında ihtiyaç duyulan tampon süresi miktarına bağlı olmalıdır. Küçük boyutlu tanklar üretimi yavaşlatan darboğazlar yaratabilir, büyük boyutlu tanklar ise orantısal değer katmadan sermaye maliyetini ve taban alanı gereksinimlerini artırır. Başvuru Tipik Kapasite Aralığı Ajitasyon Gerekli Çiğ süt tampon depolama 1.000 ila 20.000 litre İsteğe bağlı Meyve suyu karıştırma 500 ila 10.000 litre Gerekli Parlak bira holding 1.000 ila 30.000 litre Genellikle gerekli değildir Kimyasal reaktif depolama 200 ila 5.000 litre Formülasyona bağlıdır Bakım ve Sanitasyon Hususları Tek katmanlı tanklar yiyecek, içecek ve biyoteknoloji uygulamalarında sıklıkla kullanıldığından sanitasyon, devam eden operasyonun merkezi bir parçasıdır. Pek çok tank, temizleme ve sanitasyon solüsyonlarını tankta ve ilgili borularda manuel olarak sökmeye gerek kalmadan dolaştıran yerinde temizleme sistemlerini desteklemek üzere tasarlanmıştır. Tankın içine monte edilen püskürtme topları, temizleme sıvısını iç yüzeylere dağıtarak normalde erişilmesi zor olan alanlara ulaşır. Contaların, valflerin ve kaynak dikişlerinin rutin muayenesi, sızıntıların ve kirlenme risklerinin önlenmesine yardımcı olur. Farmasötikler veya bebek maması bileşenleri gibi yüksek düzeyde düzenlemeye tabi ürünleri işleyen tesisler, temizlik döngülerinin mikrobiyal kontrol standartlarını tutarlı bir şekilde karşıladığını doğrulamak için genellikle daha katı doğrulama protokollerini takip eder. Satın Almadan Önce Değerlendirilmesi Gereken Temel Faktörler Doğru tek katmanlı depolama tankını seçmek, amaçlanan uygulamaya özel çeşitli pratik faktörlerin tartılmasını gerektirir. Malzeme sınıfının depolanan sıvının kimyasal veya biyolojik uyumluluk gereksinimlerine uyduğunu doğrulayın. Karıştırmanın gerekli olup olmadığını belirleyin ve gerekiyorsa sıvının viskozitesine uygun karıştırıcı tipini ve motor boyutunu seçin. Deponun uygun sıhhi donanımlara sahip olduğunu ve düzenleyici standartlar gerektiriyorsa yerinde temizlik prosedürlerini desteklediğini doğrulayın. Özellikle güçlendirilmiş temellere ihtiyaç duyabilecek daha büyük dikey tanklar için taban alanı ve yapısal destek gereksinimlerini değerlendirin. Kapasiteyi seçerken gelecekteki üretim artışını göz önünde bulundurun ve kullanılmayan hacme önemli ölçüde aşırı yatırım yapmadan bir miktar esneklik sağlayın. Tek katmanlı depolama tankları, termal ceketlemenin ek maliyeti ve karmaşıklığı olmadan güvenilir tutma ve karıştırma kapasitesine ihtiyaç duyan tesisler için pratik ve çok yönlü bir seçim olmaya devam ediyor. Tesis yöneticileri, tank malzemesini, konfigürasyonu, karıştırmayı ve kapasiteyi süt ürünleri, içecek, bira yapımı, kimyasal veya biyoteknolojik süreçlerin özel talepleriyle dikkatlice eşleştirerek, ekipman yatırımını gerçek üretim ihtiyaçlarıyla orantılı tutarken güvenilir performans elde edebilir.
Çay İçeceği İşleme Üretim Hattının Tam Kapsamını Anlamak Çay içeceklerinin ticari üretimi, bir çay demliği demleyip onu bir şişeye kapatmaktan çok daha fazlasını içerir. Tamamen entegre bir çay içeceği işleme üretim hattı, hassas içerik işleme, ısıl işlem, steril dolum ve otomatik paketlemeyi sürekli, yüksek verimli bir sistemde birleştirir. Son ürün ister içmeye hazır (RTD) yeşil çay, ister sütlü siyah çay, ister bitkisel infüzyonlar olsun, temeldeki üretim mantığı, yapılandırılmış bir operasyon dizisini takip eder. Her aşamayı anlamak, üreticilerin verimlilik boşluklarını belirlemesine, gıda güvenliği uyumluluğunu sağlamasına ve ürün kalitesinden ödün vermeden çıktıyı ölçeklendirmesine yardımcı olur. Hammadde Kabulü ve Ön Arıtma Her üretim çalışması hammadde alımıyla başlar. Kuru çay yaprakları, bitki özleri, tatlandırıcılar, katkı maddeleri ve su alınır ve belirlenmiş kalite spesifikasyonlarına göre denetlenir. Gevşek yapraklı girdiler için nem içeriği, parçacık boyutu ve mikrobiyal yük, malzemeler işleme alanına girmeden önce değerlendirilir. Musluk veya kuyu suyunun ters ozmoz (RO) filtrasyonu ve deiyonizasyon yoluyla saflaştırılması gerektiğinden suyun arıtılması da aynı derecede önemlidir; aksi halde tadı ve stabiliteyi değiştirebilecek klor, ağır metaller ve çözünmüş katılar giderilir. Kuru bileşenler genellikle topaklanmayı ve kirlenmeyi önlemek için iklim kontrollü silolarda veya kapalı kutularda depolanır. Konsantre bitki özleri veya aroma maddeleri gibi sıvı bileşenler, çalkalama sistemli paslanmaz çelik tanklarda tutulur. Ön arıtma aşaması, aşağı yöndeki her şey için kalite temel çizgisini belirler ve iyi yönetilen herhangi bir hatta tedarikçi kalifikasyonu ve gelen denetimin pazarlık konusu olmayan adımlar olmasını sağlar. Ekstraksiyon ve Bira Üretimi Ekstraksiyon aşaması, ham çay malzemelerini konsantre bir sıvı baza dönüştürür. Endüstriyel çay ekstraksiyon sistemleri genellikle iki kategoriye ayrılır: sıcak su ekstraksiyonu ve soğuk demleme ekstraksiyonu. Sıcak su ekstraksiyonu, kateşinleri, kafeini, teanini ve aromatik bileşikleri kontrollü bir temas süresi içinde çözmek için çay çeşidine bağlı olarak 75°C ile 95°C arasında değişen sıcaklıkları kullanır. Soğuk demleme sistemleri, uzun süreler boyunca 20°C'nin altındaki sıcaklıklarda çalışır, daha düşük acılıkla daha yumuşak bir tat profili üretir, ancak daha uzun çevrim süreleri ve daha büyük tank kapasitesi gerektirir. Anahtar Çıkarma Parametreleri Aşağıdaki tablo, sürekli sıcak ekstraksiyon sistemindeki yaygın çay türleri için standart çalışma aralıklarını özetlemektedir: Çay Tipi Ekstraksiyon Sıcaklığı (°C) Temas Süresi (dk) Çay-Su Oranı Yeşil Çay 75–80 3–6 1:80 ila 1:100 Siyah Çay 88–95 4–8 1:60 ila 1:80 Oolong Çayı 82–88 4–7 1:70 - 1:90 Bitkisel İnfüzyon 90–95 5–10 1:50 ila 1:70 Ekstraksiyondan sonra sıvı, kullanılmış yaprakları ve askıda kalan katıları uzaklaştıran bir filtreleme aşamasından geçer. Ticari şişelenmiş çayda beklenen berraklığı elde etmek için sürekli bant presleri, santrifüjler veya plaka ve çerçeve filtreleri yaygın olarak kullanılır ve ardından ikincil bir mikrofiltrasyon membranı kullanılır. Harmanlama, Standardizasyon ve Formül Ayarlaması Temel çay sıvısı hazırlandıktan sonra, ürün formülüne göre tatlandırıcıların, asitlerin, stabilizatörlerin, vitaminlerin veya aromaların eklendiği bir karıştırma tankına girer. Otomatik dozaj sistemleri, her bir bileşenin sıkı tolerans aralıkları dahilinde eklenmesini sağlamak için akış ölçerler ve yük hücrelerini kullanır. Sütlü çay çeşitleri için, yağ içeren süt ürünlerini veya bitki bazlı bileşenleri sıvı matris boyunca eşit şekilde dağıtmak için emülsifikasyon ekipmanı kullanılır. Standardizasyon, hedef duyusal profili karşılamak için brix'in (şeker içeriği), pH'ın ve Brix-asit oranının ayarlanmasını içerir. Hat içi refraktometreler ve pH sensörleri, kontrol sistemine gerçek zamanlı geri bildirim sağlayarak, ürün termal işleme geçmeden önce otomatik düzeltmelere olanak tanır. Bu aşama, partiler arası tutarlılık çalışmalarının çoğunun gerçekleştiği yerdir ve formül ekibi ile üretim operatörleri arasında yakın koordinasyon gerektirir. Termal İşleme: Pastörizasyon ve UHT Isıl işlem, çay içeceği işleme üretim hattının tamamında en kritik gıda güvenliği adımıdır. Ambalaj formatına ve istenilen raf ömrüne bağlı olarak iki ana yöntem kullanılır: HTST Pastörizasyonu (Yüksek Sıcaklıkta Kısa Süre): Ürün, plakalı ısı eşanjörü kullanılarak 15-30 saniye boyunca yaklaşık 85-95°C'ye ısıtılır ve ardından hızla soğutulur. Bu yöntem, sıcak dolumlu cam şişeler ve alüminyum kapaklı PET kaplar için uygundur ve ortam sıcaklığında 6 ila 12 ay raf ömrüne ulaşır. UHT İşleme (Ultra Yüksek Sıcaklık): Ürün 2-6 saniyede 130-145°C'ye ulaşır ve tüm bitkisel organizmaları ve sporların çoğunu ortadan kaldırır. UHT işlemi, soğutma olmadan 12-18 ay daha uzun raf ömrü elde etmek için aseptik dolum sistemleriyle eşleştirilir; bu da onu Tetra Pak karton ve aseptik PET formatları için ideal kılar. Bu iki yöntem arasındaki seçim yalnızca ekipman yatırımını değil aynı zamanda nihai ürünün lezzet profilini de etkiler. UHT işlemine tabi tutulan çaylar, yüksek sıcaklıklardaki Maillard reaksiyonları nedeniyle sıklıkla pişmiş bir nota geliştirir ve bunun formül ayarlamaları veya tat maskeleme maddeleri yoluyla yönetilmesi gerekir. Dolum ve Kapatma Sistemleri Doldurma aşaması, ısıl işlem sırasında oluşturulan steriliteyi korumalıdır. Üç dolum yaklaşımı endüstri genelinde standarttır: Sıcak Doldurma: Ürün 85–90°C'de doğrudan önceden şekillendirilmiş PET veya cam kaplara doldurulur. Artık ısı, kabın üst boşluğunu sterilize eder. Kapatma işleminden sonra kaplar, kapağın iç kısmını sterilize etmek için kısa bir süre ters çevrilir, ardından bir soğutma tünelinden geçirilir. Bu sistemin ekipman maliyetleri daha düşüktür ancak termal büzülme etkilerinden dolayı konteyner tasarımını sınırlar. Tünel Pastörizasyonuyla Soğuk Dolum: Ürün soğuk olarak kapalı kaplara doldurulur ve bunlar daha sonra bir tünel pastörizatöründen geçirilir. Bu yöntem daha esnek kap şekillerine izin verir ancak enerji maliyeti ve taban alanı gereksinimini artırır. Aseptik Dolum: Kaplar ve kapaklar, hidrojen peroksit veya UV işlemi kullanılarak ayrı ayrı sterilize edilir ve dolum, Sınıf 100 temiz oda ortamında gerçekleşir. Bu, sermaye açısından en yoğun seçenektir ancak en iyi ürün stabilitesini ve en geniş ambalaj formatı uyumluluğunu sunar. Doldurma hacminin doğruluğu, hat içi kontrol terazileri veya akış ölçerler aracılığıyla izlenir; otomatik reddetme sistemleri, az veya fazla doldurulmuş kapları kapatma ünitesine ulaşmadan önce çıkarır. Etiketleme, Kodlama ve İkincil Paketleme Kaplar, mühürlemenin ardından hassas kayıtla basınca duyarlı, daralan kılıflı veya tutkalla uygulanan etiketler uygulayan etiketleme makinelerinden geçer. Yüksek hızlı mürekkep püskürtmeli veya lazer kodlayıcılar, parti numaralarını, üretim tarihlerini ve son kullanma tarihlerini doğrudan kaplara veya kapaklara yazdırır. Kameralı denetim sistemleri, kaplar ikincil paketlemeye geçmeden önce eksik etiketleri, çarpık uygulamaları ve okunamayan kodları kontrol eder. İkincil paketleme, bireysel kapların çoklu paketler halinde gruplandırılmasını, bunların kartonlara yerleştirilmesini veya streç filmle sarılmasını içerir. Otomatik koli oluşturucular, ürün konveyörleri ve koli paketleyiciler, yukarı yöndeki dolum sistemiyle senkronize edilmiş oranlarda nakliye kolilerini oluşturur ve doldurur. Paletleme robotları, yük stabilitesini ve depo istifleme verimliliğini optimize eden önceden programlanmış düzenleri takip ederek kasaları paletlere istifler. Hat Boyunca Kalite Kontrol Entegrasyonu Çağdaş çay içecek işleme üretim hatları Yalnızca hat sonu denetimine güvenmek yerine kalite kontrolünü her aşamaya dahil edin. Kritik kontrol noktaları arasında ekstraksiyon sıcaklığı ve süresi, filtreleme sonrası bulanıklık, harmanlama brix ve pH, termal proses ölümcüllüğü (F değeri veya eşdeğer log azaltma), dolum ağırlığı ve mühür bütünlüğü yer alır. Bu parametrelerin her biri SCADA veya PLC sistemi tarafından günlüğe kaydedilir ve toplu izlenebilirlik amacıyla saklanır. Duyusal değerlendirme panelleri, standartlaştırılmış protokoller kullanarak her üretim partisindeki lezzeti, rengi ve aromayı değerlendirir. Alıkonulan numunelerin mikrobiyolojik testleri, ürün depodan çıkmadan önce steriliteyi doğrular. İhracat pazarları için ek uyumluluk kontrolleri, ağır metal limitlerini, çay girdisindeki pestisit kalıntı seviyelerini ve ambalaj geçiş testlerini kapsar. Otomasyon ve Hat Entegrasyonunda Dikkat Edilecek Hususlar Bir çay içeceği üretim tesisinde hat verimliliği yalnızca bireysel makine hızıyla değil, her aşamanın ne kadar iyi entegre edildiğiyle de belirlenir. Ekstraksiyon ve dolum arasındaki tampon tanklar, giriş yönündeki gecikmelere karşı koruma sağlar. Otomatik CIP (Yerinde Temizleme) sistemleri, işleme borularını üretim çalışmaları arasında kostik, asit ve durulama sıraları boyunca döngüye sokarak arıza süresini en aza indirir ve çapraz kontaminasyon riskini azaltır. OEE (Genel Ekipman Verimliliği) takibi, operasyon ekiplerinin kullanılabilirlik kayıplarını, hız kayıplarını ve kalite kayıplarını ayrı ayrı ölçmesine yardımcı olarak geniş kapasite yükseltmeleri yerine hedeflenen iyileştirme eylemlerine olanak tanır. Proje tasarım aşamasının başında doğru ısıl işlem, dolum teknolojisi ve kap formatı kombinasyonunun seçilmesi, daha sonra maliyetli yenileme çalışmalarını önler. Saatte 5.000 şişeden saatte 30.000 şişeye kadar ölçeklenen üreticiler, yalnızca ekipman boyutlandırma zorluklarıyla değil, aynı zamanda CIP sıralamasında, hizmet tedarikinde ve kalite sistem belgelerinde de değişikliklerle karşı karşıyadır. Üretim hattını en başından itibaren entegre bir sistem olarak planlamak, sürdürülebilir ölçek büyütmeyi reaktif sorun çözmeden ayıran şeydir.
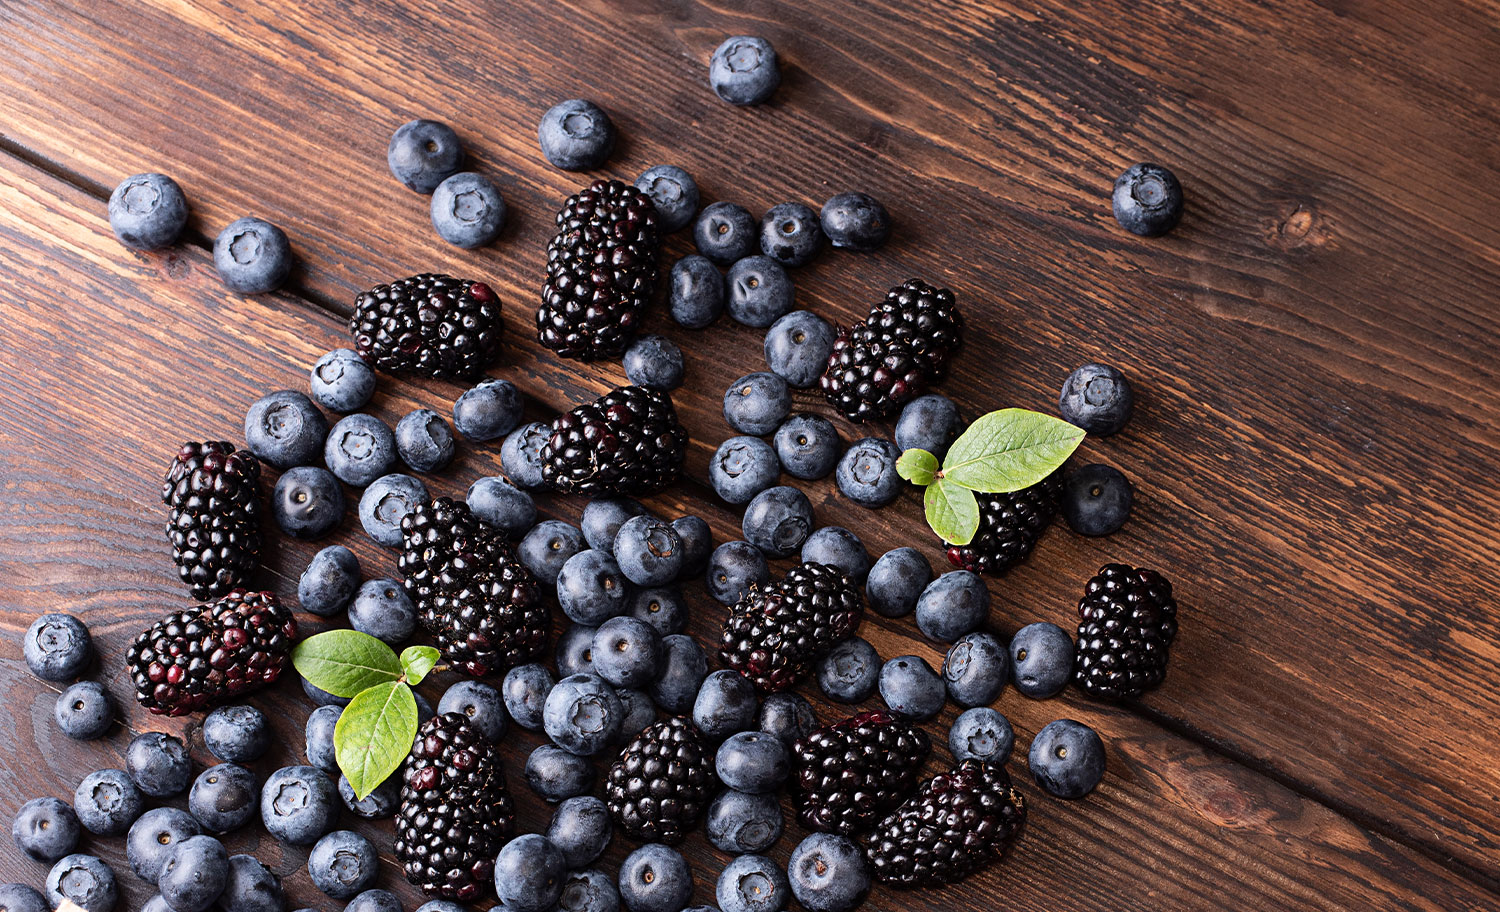
Berry Püresi İşleme Üretim Hattındaki Temel Aşamalar A meyve püresi üretim hattı meyve sularında, yoğurtta, reçellerde, fırın dolgularında veya içecek konsantrelerinde kullanıma uygun, pürüzsüz, rafta dayanıklı bir püre üretmek için ham meyveyi bir dizi mekanik ve termal işlem adımından geçirir. Genel akış, ayırma ve yıkamadan, kırma ve hamur haline getirme yoluyla, tohumların ve kabukların çıkarıldığı rafinaj aşamalarına, ardından pastörizasyon ve depolama veya nakliye kaplarına son dolum aşamasına geçer. Bu dizideki her aşama nihai ürünün dokusunu, rengini korumasını ve mikrobiyal güvenliğini doğrudan etkiler; bu nedenle her adımdaki ekipman seçiminin işlenen meyve çeşidinin belirli özelliklerine uygun olması gerekir. Meyveler, yüksek nem içeriği, hassas kabuk yapısı ve birçok durumda, kullanılabilir hamurda aşırı kayıp olmadan ayrılması gereken, etin her yerine gömülü küçük tohumlar nedeniyle, daha sert meyvelerle karşılaştırıldığında benzersiz işleme zorlukları sunar. İyi tasarlanmış bir üretim hattı, meyveleri verimli bir şekilde işleyemeyen genel meyve işleme ekipmanlarına güvenmek yerine, her aşamada bu özellikleri hesaba katar. Ham Meyvelerin Ayıklanması, Yıkanması ve Hazırlanması Herhangi bir meyve püresi hattının ilk aşaması, kirli veya bozulmuş meyvenin işlenmesi, alt kısımdaki tüm partiyi tehlikeye atabileceğinden, yıkama başlamadan önce hasarlı meyvenin, sapların, yaprakların ve yabancı kalıntıların çıkarılmasını içerir. Renk ve yüzey kusurlarını tespit etmek için kameralar ve bazen yakın kızılötesi sensörler kullanan optik ayıklama makineleri, küf, olgunlaşmamış meyve veya yabancı maddeleri tek başına manuel incelemeden çok daha hızlı ve daha tutarlı bir şekilde tanımlayabildiğinden, daha büyük üretim hatlarında giderek daha yaygın hale geldi. Ayırma işleminden sonra meyveler genellikle, narin meyveye zarar vermeden kiri ve yüzey kalıntılarını çıkarmak için tasarlanmış bir kabarcıklı veya sprey yıkama sisteminden geçer. Kabarcıklı yıkayıcılar, meyveyi bir su banyosunda hafifçe çalkalamak için yükselen hava kabarcıklarını kullanır; bu, genellikle doğrudan su jeti darbesinden zarar görebilecek ahududu veya böğürtlen gibi yumuşak meyveler için yüksek basınçlı püskürtme sistemlerine göre tercih edilir. Kırma, Enzim Arıtma ve Rafine Etme Meyveler temizlendikten sonra, mekanik çırpıcıların veya ezici silindirlerin meyveyi kaba bir püre haline getirdiği kırma ve hamur haline getirme aşamasına geçer. Bu çiğ püre hâlâ tohumlar, kabuk parçaları ve bazı durumlarda püre nihai pürüzsüz kıvamına ulaşmadan önce çıkarılması gereken sapları içerir. Pektinaz Enzim Tedavisi Pek çok meyve çeşidi, özellikle de çilek ve yaban mersini, püreyi koyulaştıran ve rafinasyon sırasında tohumların ve kabukların verimli bir şekilde ayrılmasını zorlaştıran pektin içerir. Bu aşamada pektinaz enziminin eklenmesi pektin yapısını bozar, viskoziteyi azaltır ve sonraki rafinasyon aşamasında meyve suyu ve posa verimini artırır. Hem yetersiz hem de aşırı işlem son pürenin dokusunu ve renk stabilitesini etkileyebileceğinden enzim dozajı ve reaksiyon süresinin dikkatli bir şekilde kontrol edilmesi gerekir. Taş Ayırma ve Tohum Ayırma Ekipmanları Enzim işleminden sonra püre, genellikle kürekli son işlemci veya vidalı pres adı verilen bir arıtma makinesinden geçer; bu makine, hamuru delikli bir elekten geçirirken tohumlar, kabuk parçaları ve kalan saplar ayrı ayrı ayrılıp boşaltılır. Elek ağ boyutu, arzu edilen son dokuya göre seçilir; daha ince elekler, biraz daha düşük genel verim pahasına daha yumuşak bir püre üretir, çünkü daha sıkı ağ ayarlarında bazı kullanılabilir kağıt hamuru kaçınılmaz olarak tohum ve kabuk atığı ile birlikte boşaltılır. Pastörizasyon ve Aseptik Dolum Yöntemlerinin Karşılaştırılması Depolama sırasında pürenin rengini ve tadını bozmaya devam edecek olan bozulmaya neden olan mikroorganizmaları ve enzimleri etkisiz hale getirmek için ısıl işlem gereklidir. Seçilen yöntem hem raf ömrünü hem de üretim hattı için gerekli ekipman yatırımını etkiler. Yöntem Tipik Sıcaklık Raf Ömrü Etkisi HTST Pastörizasyonu 85°C ila 95°C, kısa tutma Haftalardan aylara kadar buzdolabında depolama Aseptik İşleme 90°C ila 110°C, ultra kısa tutma Ortamda depolama, 12 aya kadar Sıcak Doldurma Doldurma sırasında 85°C ila 90°C Ortam depolaması, birkaç ay Aseptik işleme, pürenin ısıl işlemden sonra hızlı bir şekilde soğutulması ve yeniden kirlenmeyi önlemek için tamamen kapalı steril bir ortamda önceden sterilize edilmiş ambalajlara doldurulması gerektiğinden daha yüksek bir ekipman yatırımı gerektirir. Bu yöntem genellikle toplu endüstriyel müşterilere hizmet veren daha büyük operasyonlar tarafından tercih edilir, çünkü uzatılmış ortam raf ömrü lojistiği basitleştirir ve soğuk zincir taşıma ve depolama ihtiyacını azaltır. Farklı Meyve Türleri için Ekipmanla İlgili Hususlar Farklı meyve çeşitleri, verimli bir şekilde işlemek için ekipman ayarlarında ayarlamalar yapılmasını ve bazen tamamen farklı makine konfigürasyonlarını gerektirir. Nispeten büyük boyutları ve daha yumuşak etleri olan çilekler, aşırı tohum parçalanmasını önlemek için genellikle daha geniş aralıklı ayarlanmış daha yumuşak kırma silindirlerine ihtiyaç duyar; bu, tohumlar çok agresif bir şekilde ezilirse son püreye acı tatlar verebilir. Yaban mersini, küçük boyutları ve daha sert kabukları nedeniyle genellikle daha ince bir ilk kırma aşaması gerektirir, ancak tohumları yeterince küçük olduğundan, tamamen çıkarılmasının nihai ürünün dokusu açısından daha az kritik olması nedeniyle daha az agresif rafinasyondan yararlanır. Ahududu ve böğürtlen, yeterince filtrelenmediği takdirde ağız hissini olumsuz yönde etkileyebilecek çok sayıda küçük, sert tohumlarından dolayı dikkatli bir tohum ayrımı gerektirir. Çilekler, daha yumuşak etleri ve morarma ve hızlı oksidasyona karşı daha yüksek hassasiyetleri nedeniyle hat boyunca daha nazik mekanik işlemeye ihtiyaç duyar. Daha sıkı ve daha asidik olan kızılcıklar, etkili bir hamurlaşma meydana gelmeden önce cildi yumuşatmak için genellikle daha uzun bir kırma veya buharda pişirme ön işlem adımı gerektirir. Yaban mersini, antosiyanin pigmentleri oksidasyona ve metal işleme yüzeylerine uzun süre maruz kalmaya karşı duyarlı olduğundan renk koruyucu kullanımdan yararlanır. Hijyen ve Gıda Güvenliği Standartlarının Korunması Ekipman aralıklarında kalan meyve posası kalıntıları, üretim çalışmaları arasında hızla küf ve bakteriler için bir üreme alanı haline gelebileceğinden, meyve püresi üretim hatları, başlangıçtan itibaren temizlik ve sanitasyon akılda tutularak tasarlanmalıdır. Hat boyunca paslanmaz çelik yapı, dişli boru bağlantıları yerine sıhhi üçlü kelepçe bağlantı parçalarıyla birleştiğinde, partiler arasında sökme ve temizleme işlemlerini önemli ölçüde daha hızlı ve daha kapsamlı hale getiriyor. Pek çok tesis, temizleme ve sanitasyon solüsyonlarını hattın kapalı bölümleri boyunca tamamen manuel sökmeye gerek kalmadan dolaştıran, hem işçilik süresini hem de ulaşılması zor alanlarda eksik temizlik riskini azaltan yerinde temizleme sistemleri uygulamaktadır. Hem ham madde hem de bitmiş püre partilerinin düzenli mikrobiyal testleri, belgelenmiş temizlik programlarıyla birlikte, birçok ticari alıcının belirli bir tedarikçiden püre almayı kabul etmeden önce ihtiyaç duyduğu HACCP veya BRC gibi gıda güvenliği sertifikalarına uygunluğu destekler. Verimi Maksimuma Çıkarma ve Atığı Azaltma Rafinasyon aşamasında atığı en aza indirirken kullanılabilir püre verimini en üst düzeye çıkarmak, elek ağı seçimi, enzim dozajı ve makine üretim hızının istenen nihai doku spesifikasyonuna göre dengelenmesini gerektirir. Rafinaj ekipmanının çok hızlı çalıştırılması, fazla miktarda kullanılabilir posanın tohum ve kabuk tahliye akışında sıkışıp kalmasına neden olabilir; çok yavaş çalıştırmak ise verimi daha fazla artırmadan genel üretim kapasitesini azaltır. Pek çok tesis, verim kayıplarının kabul edilebilir bir aralıkta kaldığını doğrulamak için tohum ve kabuk yan ürün akışını periyodik olarak numune alır ve analiz eder, kayıplar artmaya başladığında elek boyutunu veya enzim işlem süresini ayarlar. Tohumlar ve kabuklar da dahil olmak üzere rafinaj aşamasından gelen yan ürün akışları, bazı işleyiciler tarafından meyve lifi takviyeleri veya doğal renklendirici ekstraktları gibi ikincil ürünlere giderek daha fazla yeniden dönüştürülüyor ve bu da daha önce atık imha maliyetini operasyon için ek bir gelir akışına dönüştürüyor.
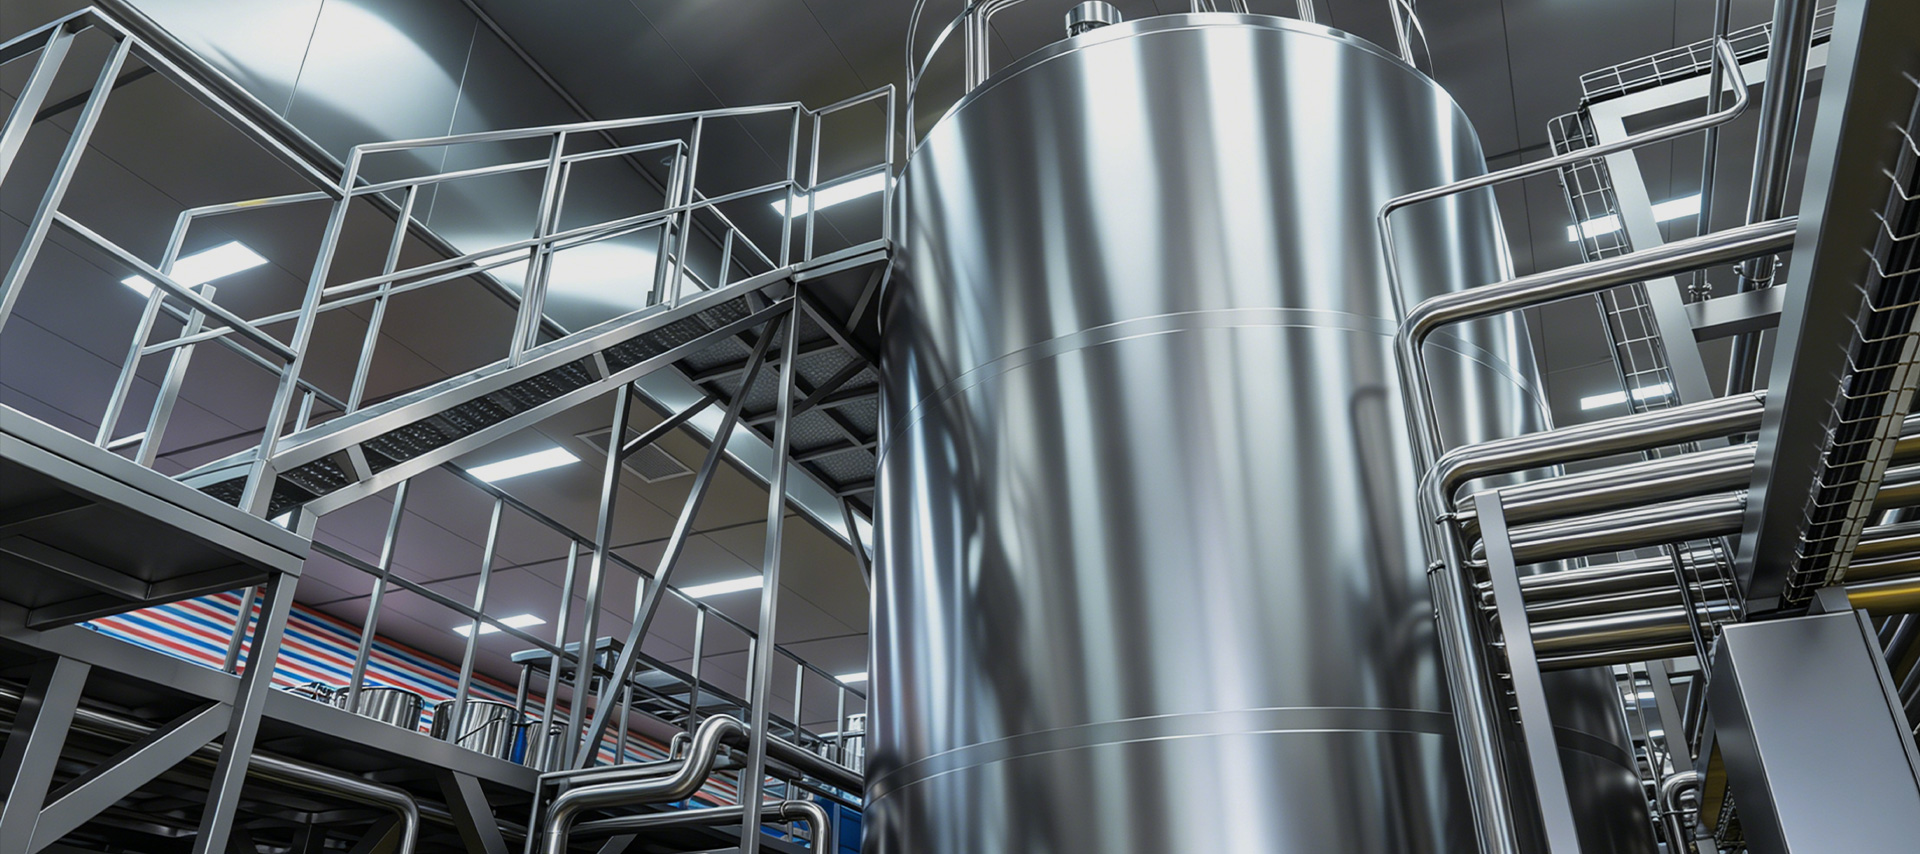
Büyük ölçekli süt ürünleri istasyonları ve süt işleme tesisleri için çiğ sütün kalitesi yalnızca sürü tarafından belirlenmez; aynı şekilde sağım ile işleme arasındaki saatlerde olup bitenlerle de şekillenir. Sıcaklık kontrolü, hijyenik depolama koşulları ve bekletme sırasındaki tutarlı çalkalama, sonuçta tüketicilere ulaşan sütün bakteri sayısını, yağ küreciği stabilitesini ve duyusal özelliklerini doğrudan etkiler. Büyük bir dış mekan süt depolama tankı, bu kritik pencereyi yöneten altyapının merkezi parçasıdır ve bu tankı doğru bir şekilde seçmek, kurmak ve çalıştırmak, bir süt ürünleri tesisi yöneticisinin alacağı en önemli kararlardan biridir. Bu makale ayrıntılı ve pratik bir inceleme sunmaktadır. büyük dış mekan süt depolama tankları — tasarım özellikleri, temel bileşenleri, boyutlandırma hususları, operasyonel gereklilikler ve gıda ve farmasötik sıvı depolama dahil süt ürünlerinin ötesindeki uygulamalar için uygunluk. Dış Mekan Kurulumu Neden Özel Tasarım Standartları Gerektirir? Sıcaklık kontrollü işleme salonlarına kurulan iç mekan silo tanklarının aksine, dış mekan süt depolama tankları doğrudan güneş ışığına, ortam sıcaklığı dalgalanmalarına, yağışa, rüzgara ve bazı iklimlerde dona veya aşırı sıcağa maruz kalır. Bu çevresel stresler, aynı kapasitedeki iç mekan eşdeğerlerine göre çok daha zorlu tasarım gereklilikleri getirmektedir. Dış mekan süt depolama tankının dış kabuğu, bakteriyel yapışmayı en aza indirmek ve etkili temizliği kolaylaştırmak için cilalı bir iç yüzeye (tipik olarak Ra ≤ 0,8 µm) sahip, gıda sınıfı 304 veya 316L paslanmaz çelikten üretilmiştir. İç ve dış kabukların arasına, yüksek yoğunluklu poliüretan köpük izolasyonu (tipik olarak 100 ila 150 mm kalınlıkta) kesintisiz, boşluksuz bir termal bariyer oluşturmak için basınç altında enjekte edilir. Bu yalıtım katmanı, ortam sıcaklıkları 35°C'yi aştığında bile sürekli kompresör çalışması olmadan tankın süt sıcaklıklarını 4°C'de veya altında tutmasını sağlayan şeydir. Dış kaplama genellikle mat veya fırçalanmış paslanmaz çelik kaplama veya güneş ısısı yükünü yansıtan alüminize paneldir. Yüksek UV yoğunluğunun olduğu bölgelerde, soğutma sistemi üzerindeki termal yükü azaltmak için bazen tank kubbesinin üzerine ek yansıtıcı kaplamalar veya güneşlikler yerleştirilir. Bacak destekleri ve taban çerçeveleri, temel seviyesinde drenaj akışı ve haşerelerin dışlanması için hükümlerle birlikte dış mekan zemin sabitlemesi için tasarlanmıştır. Temel Bileşenler ve İşlevleri İyi tanımlanmış büyük bir dış mekan süt depolama tankı, süt kalitesini korumak, güvenli çalışmayı sağlamak ve mevzuat uyumluluğunu desteklemek için birlikte çalışan birden fazla sistemi entegre eder. Aşağıdaki bileşenler endüstriyel sınıf ünitelerde standarttır: Soğutma ve Soğutma Sistemi Soğutma sistemi, doğrudan genleşme (DX) veya doğrudan soğutma olarak bilinen bir tasarım olan, doğrudan iç tank duvarının dış yüzeyine kaynaklanmış bir buharlaştırıcı bobinden oluşur. Soğutucu akışkan bu bobinler arasında dolaşır ve sütün ısısını emerek sütü hızla soğutur. Kompresör ünitesi ve kondenser, tankın yanındaki bir platforma veya yanındaki kızak üzerine ayrı ayrı monte edilir. Çok büyük tanklar için (50.000 litrenin üzerinde), bazen DX sistemleri yerine glikol bazlı dolaylı soğutma devreleri kullanılır, çünkü bunlar tek bir soğutucunun birden fazla tanka hizmet vermesine olanak tanır ve serpantin sızıntısı durumunda soğutucu akışkan kirlenmesi riskini azaltır. Karıştırma Sistemi Süt homojen bir sıvı değildir; yağ kürecikleri sulu fazdan daha az yoğundur ve süt rahatsız edilmeden bırakılırsa 30 ila 60 dakika içinde yukarıya doğru kaymaya başlar. Bir çalkalama sistemi bu ayrışmayı önler ve aynı zamanda tank hacmi boyunca eşit sıcaklık dağılımı sağlar. Büyük dış mekan tanklarının çoğu, tank çapına göre boyutlandırılmış paslanmaz çelik kürek veya pervane çarklarına sahip, üst veya yan yol boyunca monte edilmiş düşük kesmeli motorlu bir karıştırıcı kullanır. Karıştırma hızı tipik olarak 10 ila 30 RPM'dir; homojenliği koruyacak kadar hızlı, yağ küreciklerine zarar vermekten veya oksidasyonu ve kötü tat oluşumunu teşvik edecek havanın eklenmesini önleyecek kadar yavaş. CIP Yıkama Sistemi Entegre Yerinde Temizleme (CIP) yıkama sistemi, tank kubbesinin içine monte edilmiş otomatik püskürtme topları veya döner jet kafaları kullanılarak tankın iç kısmının sökülmeden temizlenmesine ve sterilize edilmesine olanak tanır. Süt depolama tankı için standart bir CIP döngüsü, kalan sütü temizlemek için soğuk suyla bir ön durulamayı, protein ve yağ birikintilerini çıkarmak için alkali bir yıkamayı (tipik olarak 70-75°C'de %1-2 NaOH çözeltisi), bir ara durulamayı, mineral tortusunu çözmek için bir asit yıkamayı (%0,5-1 nitrik veya fosforik asit) ve son bir sanitizasyon durulamasını içerir. Döngünün tamamı genellikle 45 ila 90 dakika sürer ve otomatik valf sıralama ve durulama suyunun iletkenlik doğrulaması özelliğine sahip PLC tabanlı bir CIP kontrol cihazı tarafından kontrol edilir. Sıcaklık Göstergesi ve İzleme Cihazları Süt depolama sıcaklığı hem gıda güvenliği mevzuatı hem de süt endüstrisi standartları açısından kritik bir kontrol noktasıdır. Büyük dış mekan tankları, tüm hacim boyunca eşit soğutmayı doğrulamak için tank içinde birden fazla yükseklikte (tipik olarak altta, orta seviyede ve üste yakın yerlerde) PT100 direnç sıcaklık dedektörleri (RTD'ler) ile donatılmıştır. Dijital sıcaklık göstergeleri, tankın dış kısmına operatörün göz hizasında monte edilir ve modern kurulumlarda sıcaklık verileri, gerçek zamanlı olarak merkezi bir SCADA'ya veya çiftlik yönetim sistemine iletilir. Yüksek sıcaklık alarm röleleri, süt sıcaklığı önceden belirlenmiş bir eşiğin (tipik olarak 6°C) üzerine çıkarsa sesli ve görsel uyarıları tetikleyerek operatörlerin ürün güvenliği tehlikeye girmeden müdahale etmesine olanak tanır. Sıvı Seviye Göstergeleri ve Gözetleme Camı Doğru sıvı seviyesi izleme hem operasyonel hem de güvenlik işlevlerine hizmet eder. Harici olarak monte edilen şamandıra tipi veya basınç bazlı seviye vericileri, operatör panelinde sürekli hacim okumaları sağlar. Bu cihazlar, spesifik tank geometrisine ve hem yüzde doluluk hem de mutlak hacim (litre) cinsinden çıktı verilerine göre kalibre edilir. Tankın dış kısmında dereceli işaretlere sahip paslanmaz çelik gözetleme camı tüpü, seviye okumasının doğrudan görsel olarak çapraz kontrolünü sağlar ve özellikle süt alımı veya aktarma işlemleri sırasında kullanışlıdır. Bazı kurulumlarda aşırı dolum ve dökülmeyi önlemek için yüksek seviyeli bir alarm da bulunur. Aydınlatma ve Erişim Hükümleri Denetim, numune alma veya bakım sırasında tankın içini aydınlatmak için üst kubbeye dahili LED aydınlatma yerleştirilmiştir. Işıklar, neme karşı direnç gösterecek şekilde IP68 standardına göre yalıtılmıştır ve süt yüzeyinin lokal olarak ısınmasını önlemek için genellikle düşük ısılı LED üniteleridir. İç kısma erişim, manüel inceleme veya CIP püskürtme başlığı kurulumu için açılabilen, menteşeli, contayla kapatılmış bir kapakla donatılmış, üstten girişli bir döşeme yolu (büyük tanklarda genellikle 500 mm çapında) aracılığıyla sağlanır. Yüksekliği 3 metrenin üzerindeki tanklar için sabit veya teleskopik iç merdiven de monte edilebilir. Kapasite Seçimi ve Boyutlandırma Yönergeleri Doğru tank kapasitesinin seçilmesi, günlük süt alım hacminin, toplama sıklığının ve işleme programının bir fonksiyonudur. Pratik bir kural olarak, toplama gecikmelerine, işleme hattının aksama süresine veya tanker planlama kesintilerine karşı bir tampon sağlamak için depolama kapasitesi en az 24 saatlik pik alım hacmini kapsamalıdır. Birden fazla çiftlikten süt toplayan büyük toplama istasyonları için, hafta sonu veya tatillerdeki işleme boşluklarını karşılamak amacıyla genellikle 48 saatlik depolama kapasitesi belirlenir. Tesis Ölçeği Günlük Alım Hacmi Önerilen Tank Kapasitesi Tipik Yapılandırma Orta boy süt istasyonu 10.000–20.000 L/gün 20.000–30.000 litre 1-2 tank Büyük toplama merkezi 30.000–60.000 L/gün 50.000–100.000 litre 2–3 tank Endüstriyel işleme tesisi 100.000 L/gün Toplam 200.000–500.000 L Bataryada birden fazla tank Çok büyük tek bir tank yerine birden fazla orta kapasiteli tankın kurulması operasyonel avantajlar sunar: bir tank temizlik veya bakım için devre dışı bırakılırken diğerleri hizmette kalabilir ve farklı çiftliklerden veya kalite sınıflarından gelen süt, izlenebilirlik amacıyla ayrı ayrı depolanabilir. Süt Ürünleri Ötesindeki Uygulamalar: Gıda ve İlaç Sıvı Depolama Süt sütü depolaması birincil uygulama olsa da, büyük bir dış mekan süt depolama tankının tasarım ilkeleri (hijyenik paslanmaz çelik yapı, yalıtımlı kabuk, CIP uyumluluğu ve hassas sıcaklık kontrolü), onu gıda ve ilaç endüstrilerindeki bir dizi diğer sıvı depolama uygulaması için eşit derecede uygun hale getirir. Meyve sularını, sıvı yumurtaları, yenilebilir yağları, şurupları veya farmasötik ara maddeleri işleyen tesisler genellikle conta malzemeleri, karıştırıcı tasarımı veya sıcaklık ayar noktası aralığında küçük değişikliklerle yapısal olarak aynı tankları kullanır. Anahtar sektörler arası uygulamalar şunları içerir: Karıştırma veya şişeleme öncesinde soğutulmuş meyve suyu ve içecek konsantresinin depolanması Şekerleme ve fırıncılık tesislerinde sıvı şeker ve glikoz şurubu tutma tankları Farmasötik ve biyoteknoloji tesislerinde fermantasyon besiyeri veya kültür ortamının depolanması Yumurta işleme tesislerinde kırma ve pastörizasyon arasında 2–4°C'de çiğ yumurta sıvısının depolanması Oksidasyonu önlemek için nitrojen örtülü yenilebilir yağ tamponu deposu Süt ürünleriyle ilgili olmayan uygulamalar için bir tank belirlerken, conta ve conta malzemelerinin depolanan spesifik sıvıyla uyumlu olduğunu doğrulamak önemlidir; asidik veya solvent içeren ürünler için standart süt ürünleri sınıfı silikon yerine florosilikon veya EPDM contalar gerekebilir. Koyu şuruplar veya meyve püresi konsantreleri gibi viskoz ürünler için karıştırıcı tork spesifikasyonlarının da arttırılması gerekebilir. Uzun Vadeli Performans için En İyi Operasyonel Uygulamalar Büyük bir dış mekan süt depolama tankının hizmet ömrü, büyük ölçüde bakımının ne kadar tutarlı yapıldığına bağlıdır. CIP döngüleri, tankın her boşaltılmasından sonra yürütülmelidir; temizleme döngülerinin atlanması veya kısaltılması, tank yüzeylerinde biyofilm oluşumuna yol açar, bu biyofilmin çıkarılması giderek daha zor hale gelir ve sonunda süt kalitesinden ödün verir. CIP kimyasal konsantrasyonları ve sıcaklıkları, yalnızca dozaj pompası ayarlarından varsayılmak yerine titrasyon veya iletkenlik testiyle doğrulanmalıdır. Soğutma sisteminin bakımı da aynı derecede kritiktir. Dış mekan kurulumlarındaki kondenser serpantinleri, ısı değişim verimliliğini azaltan ve kompresörün çalışma saatlerini artıran toz, böcek ve döküntüleri biriktirir. Kondenser kanatçıklarının aylık görsel muayenesi ve basınçlı havayla temizlenmesi, üç ayda bir soğutucu akışkan şarjı kontrolü ve yıllık kompresör yağı analiziyle birlikte, ekipmanın ömrünü önemli ölçüde uzatacak ve enerji tüketimini azaltacaktır. Kaydedilen sıcaklık verilerinin gıda güvenliği denetimleri için yasal olarak savunulabilir kalmasını sağlamak amacıyla sıcaklık kaydedici kalibrasyonu, sertifikalı bir referans termometreye karşı en az yılda bir kez yapılmalıdır. Son olarak, tank temelleri ve destek yapıları, özellikle agresif toprakların veya mevsimsel donmaların olduğu bölgelerde, korozyon, oturma veya çatlama açısından yıllık olarak incelenmelidir. Seviyesinden birkaç derece bile sapan bir tank, karıştırıcı yatak yüklerini, sıvı seviye sensörü doğruluğunu ve CIP sırasında tam drenajı etkileyebilir — temel seviyesindeki küçük bakım yatırımları, aşağı yönde çok daha büyük operasyonel sorunları önler.
Çekirdekli Meyve Püresi İşleme Üretim Hattı Taze Meyveyi Pazara Hazır Ürünlere Nasıl Dönüştürür? Şeftali, kayısı, erik, kiraz, mango ve zeytin gibi sert çekirdekli meyveler, küresel yiyecek ve içecek endüstrisinde ticari açıdan en değerli meyve kategorileri arasındadır. Zengin tat profilleri, doğal tatlılıkları ve yüksek besin içerikleri, onları geniş bir işlenmiş ürün yelpazesi için ideal aday haline getiriyor: saf meyve püreleri ve aromalı ezmelerden fırıncılık dolgularına, reçel bazlarına ve içecek sınıfı katkı maddelerine kadar. Bununla birlikte, taze çekirdekli meyveleri dayanıklı, yüksek kaliteli bir püreye dönüştürmek, bu meyvelerin sunduğu benzersiz yapısal ve biyokimyasal zorlukları, özellikle de merkezdeki sert çukuru ele alan, dikkatle tasarlanmış bir üretim hattı gerektirir. Bu makale tam olarak inceliyor taş meyve püresi işleme üretim hattı Her bir işleme aşamasını, ilgili ekipmanı ve hattın destekleyebileceği belirli ürün çıktılarını kapsayan pratik ayrıntılar. Hammadde Kabulü ve Ön Ayırma Üretim süreci, gelen ham meyvelerin kabulü ve denetimi ile başlar. Sert çekirdekli meyveler oldukça çabuk bozulur ve morarmaya karşı hassastır; bu da, kağıt hamuru kalitesinin korunması ve oksidasyonun en aza indirilmesi için kabul aşamasında hızlı ve dikkatli bir şekilde işlenmesinin kritik olduğu anlamına gelir. Teslimatın ardından meyve partileri tartılır, numune alınır ve Brix (şeker içeriği), pH, renk bütünlüğü ve görünür kusur oranı gibi temel kalite parametreleri açısından test edilir. Ön sınıflandırma, hasarlı, fazla olgunlaşmış veya küçük boyutlu meyvelerin manuel olarak veya yakın kızılötesi (NIR) kameralarla donatılmış optik sınıflandırma sistemleri aracılığıyla çıkarıldığı silindirli veya titreşimli konveyörlerde gerçekleştirilir. Ballı şeftali püresi veya tek çeşit kiraz püresi gibi birinci sınıf ürün grupları için, nihai üründe lezzet ve renk tutarlılığını sağlamak amacıyla bu aşamada sıkı hammadde spesifikasyonları uygulanır. Denetimi geçen meyveler yıkama işlemine alınırken reddedilen malzeme ikincil kullanım akışlarına veya atık işlemeye yönlendirilir. Yıkama, Taş Ayırma ve Kağıt Hamuru Çıkarma Meyveler ayıklandıktan sonra çok aşamalı bir yıkama sistemine girer. Bu, tipik olarak, ilk ıslatma ve döküntülerin giderilmesi için bir yüzdürme tankından ve ardından yüzey mikroorganizmalarını, zirai kimyasal kalıntıları ve toprak parçacıklarını ortadan kaldırmak için yüksek basınçlı sprey durulamasından oluşur. Yıkama sistemindeki su sıcaklığı ve klor veya ozon dozaj seviyeleri, gıda güvenliği protokollerine ve ihracat pazarına uygunluk gerekliliklerine göre kontrol edilir. Çekirdek çıkarma, çekirdekli meyve işlemeye özgü, teknik açıdan en zorlu adımdır. Çekirdek, püre akışını kirletmeden hamurdan tamamen ayrılmalıdır; çekirdek parçaları kritik bir gıda güvenliği tehlikesidir. Şeftali, kayısı ve erik için kullanılan endüstriyel taş çıkarma makineleri, çekirdeği çevredeki etten ayırmak için yarma bıçakları ve döner fırçalar veya küreklerin bir kombinasyonunu kullanır. Kiraz gibi daha küçük sert çekirdekli meyveler için yüksek hızlı santrifüjlü taş ayırıcılar veya pnömatik püskürtme sistemleri daha uygundur. Zeytin gibi sert çekirdekli meyveler özel bir yaklaşım gerektirir. Zeytin taş ayırıcılar tipik olarak işlenen zeytin çeşidinin özel çekirdek-et oranına göre kalibre edilmiş ters yönde dönen silindirler veya kesme kafaları kullanır. Meyve türü ne olursa olsun, hiçbir çukur parçasının geçmediğini doğrulamak için taş ayırıcının aşağı akışına bir metal algılama veya X-ışını inceleme ünitesi kurulmalıdır. Meyve eti, çekirdeği çıkarıldıktan sonra, dokuyu kıran ve püreyi paslanmaz çelik bir elekten geçiren hamurlaştırıcı-sonlandırıcıya doğru ilerler. Elek açıklığı boyutları istenen püre dokusuna göre seçilir: rustik veya fırıncılık sınıfı ürünler için daha kalın elekler (1,0–2,0 mm), pürüzsüz içecek sınıfı püreler için daha ince elekler (0,4–0,8 mm). İkinci geçişli sonlandırıcı, dokuyu daha da iyileştirir ve kalan lif veya tohum parçalarını giderir. Enzim İnaktivasyonu ve Harmanlama Taze çekirdekli meyve püresi, doku bozulduğunda hızlı esmerleşmeye ve lezzetin bozulmasına neden olan, özellikle polifenol oksidaz (PPO) ve peroksidaz gibi doğal olarak oluşan enzimler içerir. Bu nedenle enzim inaktivasyonu, hamur haline getirme işleminden sonra mümkün olduğu kadar çabuk gerçekleşmesi gereken, zaman açısından kritik bir adımdır. Endüstriyel sert çekirdekli meyve püresi hatlarında kullanılan iki ana yöntem şunlardır: Sıcak kırma işlemi: Püre, hamur haline getirildikten hemen sonra boru şeklinde veya kazınmış yüzeyli bir ısı eşanjörü kullanılarak hızla 85–95°C'ye ısıtılır. Bu yöntem, daha yüksek viskoziteye sahip, daha stabil, daha parlak renkli bir püre üretir, bu da onu fırın dolguları ve reçel bazları için ideal kılar. Askorbik asit dozajıyla soğuk kırma: Püre düşük sıcaklıkta tutulur ve antioksidan olarak askorbik asit (C vitamini) ile işlenir. Bu yaklaşım, uçucu aromatik bileşikleri ve taze tat notalarını daha iyi koruyarak birinci sınıf meyve püreleri ve içecek sınıfı katkı maddeleri için tercih edilmesini sağlar. Enzim inaktivasyonundan sonra püre, harmanlama ve standardizasyon aşamasına girer. Burada Brix ve pH, hat içinde ölçülür ve ürün özelliklerini karşılayacak şekilde ayarlanır. Ballı şeftali püresi gibi aromalı ürünler için tatlandırıcılar, aroma konsantreleri veya asitliği artırıcılar, harman tankına entegre bir dozaj sistemi kullanılarak bu aşamada eklenir. Aşırı köpük oluşmadan homojen dağılımın sağlanması için karıştırma kontrollü kesme altında gerçekleştirilir. Konsantrasyon, Pastörizasyon ve Muhafaza Seçenekleri Amaçlanan uygulamaya bağlı olarak, sert çekirdekli meyve püresi konsantre formda işlenebilir veya ısıl işlemden önce doğal Brix'te saklanabilir. Düşen film buharlaştırıcı kullanan buharlaştırıcı konsantrasyon, vakum altında su içeriğini azaltır ve genellikle reçel bazı uygulamaları için doğal Brix şeftali veya kayısı püresini (10–14° Brix) 28–36° Brix'e kadar getirir. Konsantrasyon, düşük sıcaklıklarda vakum altında gerçekleştirildiğinde lezzet yoğunluğunu korurken nakliye ve depolama maliyetlerini azaltır ve raf ömrünü uzatır. Pastörizasyon, aseptik paketlemeye yönelik olmayan sert çekirdekli meyve püreleri için birincil termal koruma adımıdır. Aşağıdaki tablo, ürün türüne göre tipik pastörizasyon parametrelerini özetlemektedir: Ürün Tipi Pastörizasyon Sıcaklığı Tutma Süresi Paketleme Formatı Saf meyve püresi (taze) 85–90°C 15–30 saniye Soğutulmuş kese / küvet Fırın dolumu / reçel tabanı 90–95°C 30–60 saniye Tamburdaki aseptik torba İçecek sınıfı katkı maddesi 95–110°C (UHT) 4–15 saniye Aseptik karton / IBC Dondurulmuş püre 85°C ön dondurma 15 saniye Dondurulmuş blok / IQF İhracat pazarları veya ortam raf stabilitesi gerektiren uygulamalar için aseptik işleme tercih edilen yoldur. Püre, yüzeyleri kazınmış bir ısı eşanjöründe (standart plakalı eşanjörleri kirletebilecek viskoz ürünler için gereklidir) UHT sıcaklıklarına kadar ısıtılır ve ardından steril koşullar altında önceden sterilize edilmiş torbalara, varillere veya IBC'lere doldurulur. Bu format, yoğurt, smoothie ve şekerleme imalatında kullanılan sert çekirdekli meyve pürelerine yönelik endüstriyel içerik ticaretinde hakimdir. Dolum, Paketleme ve Soğuk Hava Deposu Doldurma aşaması, her ürün grubu için seçilen paketleme formatına uygun olmalıdır. Perakende düzeyinde aromalandırılmış şeftali püresi veya doğrudan tüketilen meyve paketleri, pistonlu veya döner dolum makinelerinde servo tahrikli hassasiyetle bardaklara, poşetlere veya kavanozlara doldurulur. Yemek servisinde kullanıma yönelik fırıncılık dolguları ve reçel bazları, oksidasyonu önlemek için steril nitrojen yıkamalı aseptik torba doldurucuları kullanılarak 20 kg'lık veya 200 kg'lık aseptik torbalı varil formatlarına doldurulur. Dondurulmuş püre üretimi için, doldurulmuş kaplar, paletlemeden önce çekirdek sıcaklığının -18°C'ye veya altına getirilmesi için spiral bir dondurucudan veya püskürtme tünelinden geçirilir. IQF (Bireysel Olarak Hızlı Dondurulmuş) hatları aynı zamanda sert çekirdekli meyve püresi porsiyonları için de kullanılır ve alt gıda üretiminde porsiyonlu dozajlama için uygun dondurulmuş peletler veya diskler üretir. Soğuk hava deposu tesisi tasarımı, üretim hattının ayrılmaz bir parçasıdır. Soğutulmuş pürelerin, ambalaj üzerinde yoğunlaşmayı önlemek için kontrollü nem ile 0–4°C'de saklanması gerekir. Dondurulmuş ürünler -18°C ile -22°C arasında tutulur. Elektronik parti izlenebilirliği ile birlikte uygun ilk giren ilk çıkar (FIFO) envanter rotasyonu, hiçbir ürünün sevkıyattan önce belirtilen raf ömrünün ötesinde eskimemesini sağlar. Hattın Farklı Sert Çekirdekli Meyve Çeşitlerine Uyarlanması Sert çekirdekli meyve püresi işleme üretim hattı için en önemli tasarım hususlarından biri, meyve çeşitleri arasındaki esnekliktir. Şeftali ve kayısılar nispeten yumuşak ete ve yüksek verimde işlenmesi kolay olan serbest taşlı çekirdek konfigürasyonlarına sahiptir. Eriklerde ise aksine, çekirdeğin ete sıkı bir şekilde yapıştığı, daha yüksek taş ayırıcı torku ve daha dikkatli elek seçimi gerektiren yapışkan taş çeşitleri bulunur. Kirazlar küçüktür ve ekipman yüzeylerini lekeleyebilen ve sık sık CIP döngüleri gerektirebilen antosiyanin pigmentleri bakımından yüksektir. Mango, sonlandırma eleklerini tıkayabilecek uzun, kaba elyaf ağı nedeniyle ek bir elyaf yönetimi adımı gerektirir. Zeytinin püre veya ezme için işlenmesi, yüksek polifenol içeriği ve meyvenin farklı hücre yapısı nedeniyle ilave karmaşıklık getirir. Zeytin püresi hatları tipik olarak diğer çekirdekli meyveler için kullanılan hamur haline getirme ve bitirme aşamalarından önce bir malaksasyon adımını (yağ damlacıklarının birleşmesini ve lezzet gelişimini teşvik etmek için ezilmiş hamurun yavaşça karıştırılması) içerir. İyi tasarlanmış bir üretim hattı, minimum aksama süresiyle ürün değişimlerine uyum sağlamalıdır. Bu, hızlı serbest bırakılan bağlantı parçalarının, CIP uyumlu ıslak yüzeylerin, hamurlaştırıcı-son işlemci için değiştirilebilir elek setlerinin ve meyve türleri veya ürün sınıfları arasında geçiş yaparken konveyör hızlarını, pastörizasyon sıcaklıklarını ve Brix ayar noktalarını otomatik olarak ayarlayan programlanabilir mantık denetleyici (PLC) tariflerinin kullanılması anlamına gelir. Tek bir hatta birden fazla sert çekirdekli meyve çeşidini işleyebilme yeteneği, varlık kullanımını önemli ölçüde artırır ve SKU başına sermaye maliyetini azaltır.
Modern Süt Ürünleri İşleme Hattını Verimli ve Güvenli Yapan Nedir? Süt ürünleri işleme son birkaç on yılda çarpıcı biçimde gelişti. Bugünün süt üretim hatları artık basit toplu işleme kurulumları değil; ısıl işlemi, steril paketlemeyi, fermantasyon kontrolünü ve soğuk zincir yönetimini tek bir sürekli iş akışı altında birleştiren son derece entegre sistemlerdir. Süt ürünleri üreticileri için, eksiksiz bir süt işleme hattındaki her bir segmentin yapısını ve işlevini anlamak, yalnızca ürün kalitesini korumak için değil, aynı zamvea operasyonel verimlilik, mevzuata uygunluk ve uzun vadeli karlılık elde etmek için de gereklidir. UHT Süt Üretim Hattı: Uzatılmış Raf Ömrü Standardı Ultra Yüksek Sıcaklıkta (UHT) işleme, küresel süt endüstrisinde en yaygın kullanılan teknolojilerden biridir. UHT süt üretim hattı, sütü iki ila dört saniye boyunca 135°C ila 150°C arasındaki sıcaklıklara ısıtır ve tüm patojenik ve bozulmaya neden olan mikroorganizmaları etkili bir şekilde ortadan kaldırır. Bu, nihai ürünün soğutma olmadan 12 aya kadar rafta stabil kalmasına olanak tanır; bu, ihracat pazarları ve az gelişmiş soğuk zincirlere sahip bölgeler için büyük bir avantajdır. Bir UHT hattındaki temel ekipman, bir denge tankı, hava giderme ünitesi, homojenleştirici, borulu veya plakalı ısı eşanjörü ve aseptik dolum makinesini içerir. Her bileşen kritik bir rol oynar. Homojenizatör, kremanın ayrılmasını önlemek için yağ küreciği boyutunu küçültürken aseptik dolgu maddesi, sterilize sütün steril bir ortamda paketlenmesini sağlayarak işlem sonrası kontaminasyon riskini ortadan kaldırır. Yaygın olarak kullanılan paketleme formatları arasında Tetra Pak kartonları, HDPE şişeleri ve aseptik poşetler bulunur. UHT işlemedeki yaygın zorluklardan biri kirlenmedir; ısıyla denatüre olmuş proteinlerin ve ısı değiştirici yüzeylerinde kalsiyum fosfat birikintilerinin birikmesi. Bu sorunu çözmek için modern UHT sistemleri, her üretim çalışmasından sonra temizlik maddelerini ekipman içerisinde otomatik olarak dolaştıran, termal verimliliği koruyan ve arıza süresini azaltan Yerinde Temizleme (CIP) sistemleriyle donatılmıştır. Pastörize Süt Üretim Hattı: Güvenlik ve Tazeliğin Dengelenmesi UHT sütün aksine, pastörize süt daha düşük sıcaklıklarda (genellikle HTST (Yüksek Sıcaklık Kısa Süre) yönteminde 15 saniye boyunca 72°C) işlenir; bu, zararlı bakterileri ortadan kaldırırken sütün doğal aromasını, besin profilini ve biyoaktif bileşiklerini daha fazla korur. Pastörize sütün buzdolabında saklanması gerekir ve ambalajına ve pastörizasyon sonrası işleme bağlı olarak genellikle 7 ila 21 günlük bir raf ömrüne sahiptir. Eksiksiz bir pastörize süt üretim hattında çiğ süt alım ve depolama tankları, pastörizasyon ve soğutma için bir plakalı ısı eşanjörü, bir homojenleştirici, bir standardizasyon ünitesi (yağ içeriği kontrolü için) ve bir dolum makinesi bulunur. Standardizasyon ünitesi, üreticilerin tam yağlı süt (%3,5), yarım yağlı (%1,5-1,8) veya yağsız (%0,5'ten az) gibi yağ içeriği spesifikasyonlarını tutarlı bir şekilde karşılamalarına olanak tanıdığından büyük ölçekli operasyonlar için özellikle önemlidir. Sıcaklık izleme, pastörize süt hattı boyunca kritik bir kontrol noktasıdır. Otomatik sensörler, işlemin her aşamasında sıcaklıkları sürekli olarak kaydeder ve günlüğe kaydeder. Tutma tüpündeki sıcaklık gerekli eşiğin altına düşerse, bir yönlendirme valfi sütü yeniden işleme için otomatik olarak yönlendirir; bu, az işlenmiş ürünün dolum noktasına ulaşmasını önleyen yerleşik bir güvenlik mekanizmasıdır. Süt Çiftliği Süt Odaları: Çiğ Süt Kalitesinin Temeli Herhangi bir süt ürününün kalitesi sonuçta kaynakta başlar: süt çiftliği. Sağım odası veya sağım tesisi olarak da adlandırılan iyi tasarlanmış bir süt odası, süt ürünleri üretim hattının ilk aşamasıdır ve çiğ sütün mikrobiyal yükü ve somatik hücre sayısı üzerinde doğrudan etkiye sahiptir. Bakımı iyi yapılmayan süt odaları, sonraki termal işlemlerle bile ortadan kaldırılması zor olan kontaminasyona neden olabilir. Modern süt çiftliği süt odaları, otomatik sağım sistemleri (AMS), toplu süt soğutma tankları, hat içi filtreleme üniteleri ve CIP temizleme sistemleri ile donatılmıştır. Toplu süt soğutma tankı, çiğ sütü sağımdan sonraki iki saat içinde ineğin vücut sıcaklığından (~38°C) 4°C'nin altına hızla soğutur; bu, bakteriyel çoğalmayı sınırlamak için kritik penceredir. Süt odasının tamamındaki paslanmaz çelik konstrüksiyon, temizlenmesi kolay ve korozyona dayanıklı hijyenik yüzeyler sağlar. Çiftlik düzeyindeki süt odasında izlenen temel performans göstergeleri şunları içerir: Toplam Bakteri Sayımı (TBC): A Sınıfı çiğ süt için 100.000 CFU/mL'nin altında olmalıdır Somatik Hücre Sayımı (SCC): 200.000 hücre/mL'nin üzerindeki değerler sürüde mastitisin göstergesi olabilir Toplama sırasındaki süt sıcaklığı: depolama ve taşıma sırasında ≤4°C kalmalıdır Antibiyotik kalıntıları: Süt herhangi bir işleme hattına girmeden önce rutin test yapılması gerekir Yüksek kaliteli çiftlik düzeyindeki altyapıya yatırım yapmak isteğe bağlı değildir; bu, ileride güvenli, birinci sınıf süt ürünleri üretmenin ön koşuludur. Yoğurt Fermantasyon Üretim Hattı: Tutarlı Kalite için Hassas Kontrol Yoğurt üretimi, sıvı süt işlemeye göre tamamen farklı bir yaklaşım gerektirir. Yoğurt fermantasyon üretim hattı, süt laktozunu, pH'ı düşüren ve süt proteinlerinin jelleşmesine neden olan laktik asite dönüştürmek için mikrobiyal aktivitenin dikkatli bir şekilde kontrol edilmesini içerir. Sonuç, karakteristik keskin bir tada ve kalın dokuya sahip bir üründür. Hat tipik olarak, her biri farklı ekipman konfigürasyonları gerektiren set yoğurt (son kapta fermente edilmiş), karıştırılmış yoğurt (bir tankta fermente edilmiş ve daha sonra çalkalanmış) veya içilebilir yoğurt üretmektedir. Yoğurt fermantasyon üretim hattındaki temel adımlar aşağıdaki gibidir: Adım Süreç Anahtar Parametre 1 Süt standardizasyonu ve harmanlanması Yağ ve protein içeriği 2 Homojenizasyon 150–200 bar basınç 3 Isıl işlem 90–95°C, 5 dakika 4 Soğutma ve başlangıç kültürü aşılaması 42–44°C aşılama sıcaklığı 5 Fermantasyon Hedef pH 4,2–4,6 6 Soğutma ve doldurma Doldurmadan önce 20°C'nin altında Kullanılan başlangıç kültürü – tipik olarak aşağıdakilerin bir kombinasyonu Streptococcus termofilus and Lactobacillus delbrueckii alt sp. Bulgaricus — Tutarlı fermantasyon faaliyeti sağlamak için doğru dozda verilmeli ve doğru sıcaklıkta eklenmelidir. Fermantasyon tanklarındaki otomatik pH izleme, operatörlerin hedef asitliğe ulaşıldığında fermantasyonu tam olarak sonlandırmasına olanak tanıyarak, ürünün aşırı ekşi olmasına yol açacak aşırı asitlenmeyi önler. Tam Süt Ürünleri İşleme Hattında Entegrasyon ve Otomasyon Rekabetçi bir süt ürünleri tesisi her üretim hattını ayrı ayrı çalıştırmaz. Modern süt ürünleri işleme tesisleri UHT, pastörizasyon, çiftlik alımı ve fermantasyon hatlarını merkezi bir SCADA (Denetleyici Kontrol ve Veri Toplama) sistemi aracılığıyla entegre eder. Bu, tesis yöneticilerinin tek bir kontrol arayüzünden gerçek zamanlı proses verilerini izlemesine, anormallikleri tespit etmesine, CIP döngülerini planlamasına ve üretim raporları oluşturmasına olanak tanır. Otomasyon aynı zamanda enerji verimliliğinde de kritik bir rol oynamaktadır. Pastörizasyon ve UHT hatlarındaki ısı geri kazanım sistemleri, ısıtmada kullanılan termal enerjinin %94'e kadarını geri kazanarak buhar tüketimini önemli ölçüde azaltabilir. Pompalar ve kompresörlerdeki değişken frekanslı sürücüler elektrik kullanımını daha da azaltır. Sürdürülebilirlik sertifikalarını hedefleyen veya işletme maliyetlerini düşürmeyi amaçlayan tesisler için bu yatırımlar genellikle iki ila üç yıl içinde kendini amorti eder. İzlenebilirlik, entegrasyonun ölçülebilir değer sağladığı başka bir alandır. Süt ürünleri üreticileri, çiftlik sütü alımından işleme, paketleme ve dağıtıma kadar olan parti kayıtlarını birbirine bağlayarak, gıda güvenliği olaylarına hızlı ve hassas bir şekilde müdahale edebilir ve etkilenen ürün partilerini günler yerine dakikalar içinde izole edebilir. Bu düzeyde izlenebilirliğe, kilit pazarlardaki perakendeciler ve düzenleyici kurumlar tarafından giderek daha fazla ihtiyaç duyulmaktadır. Doğru Süt Ürünleri Üretim Hattı Konfigürasyonunun Seçilmesi Doğru üretim hattı kombinasyonunun seçilmesi çeşitli faktörlere bağlıdır: hedef ürün karışımı, günlük işleme kapasitesi, pazar coğrafyası, mevcut altyapı ve sermaye bütçesi. Yerel taze ürünler pazarlarına hizmet veren küçük bir bölgesel mandıra, yoğurt fermantasyon ünitesine sahip pastörize süt hattına öncelik verebilir. İhracata yönelik büyük bir işleyici ise bunun aksine, UHT kapasitesine ve aseptik paketleme teknolojisine büyük yatırım yapacaktır. Ekipman tedarikçilerini değerlendirirken, alıcılar ilk satın alma fiyatının ötesine bakmalı ve enerji tüketimi, yedek parça bulunabilirliği, satış sonrası hizmet kapsamı ve tedarikçinin benzer ölçekli kurulumlardaki geçmiş performansı dahil olmak üzere toplam sahip olma maliyetini incelemelidir. Tam hattın devreye alınmasından önce yapılan pilot ölçekli testler, özellikle yeni ürün kategorileri veya sıra dışı çiğ süt bileşimleri için maliyetli hataları da önleyebilir. Sonuçta, iyi yapılandırılmış bir süt ürünleri üretim hattı yalnızca bir sermaye varlığı değil aynı zamanda bir süt ürünleri markasının operasyonel omurgasıdır. Teknolojiyi, düzeni ve süreç kontrollerini en baştan almak, ürün kalitesini, üretim çalışma süresini ve pazar talebi arttıkça kapasiteyi ölçeklendirme yeteneğini belirler.
İletişim Bilgileri
Production Address: 9188 Chuannan Fenggong Yolu, Fengxian Bölgesi, Şanghay
Office Address: Oda 603, Bina 57, No. 260 Maoyuan Yolu, Fengxian Bölgesi, Şanghay
TEL: 86-18221904658
E-mail: [email protected]
Özel Fiyat Teklifi İste Özel bir şeye mi ihtiyacınız var? Yardım Etmek İçin Buradayız.