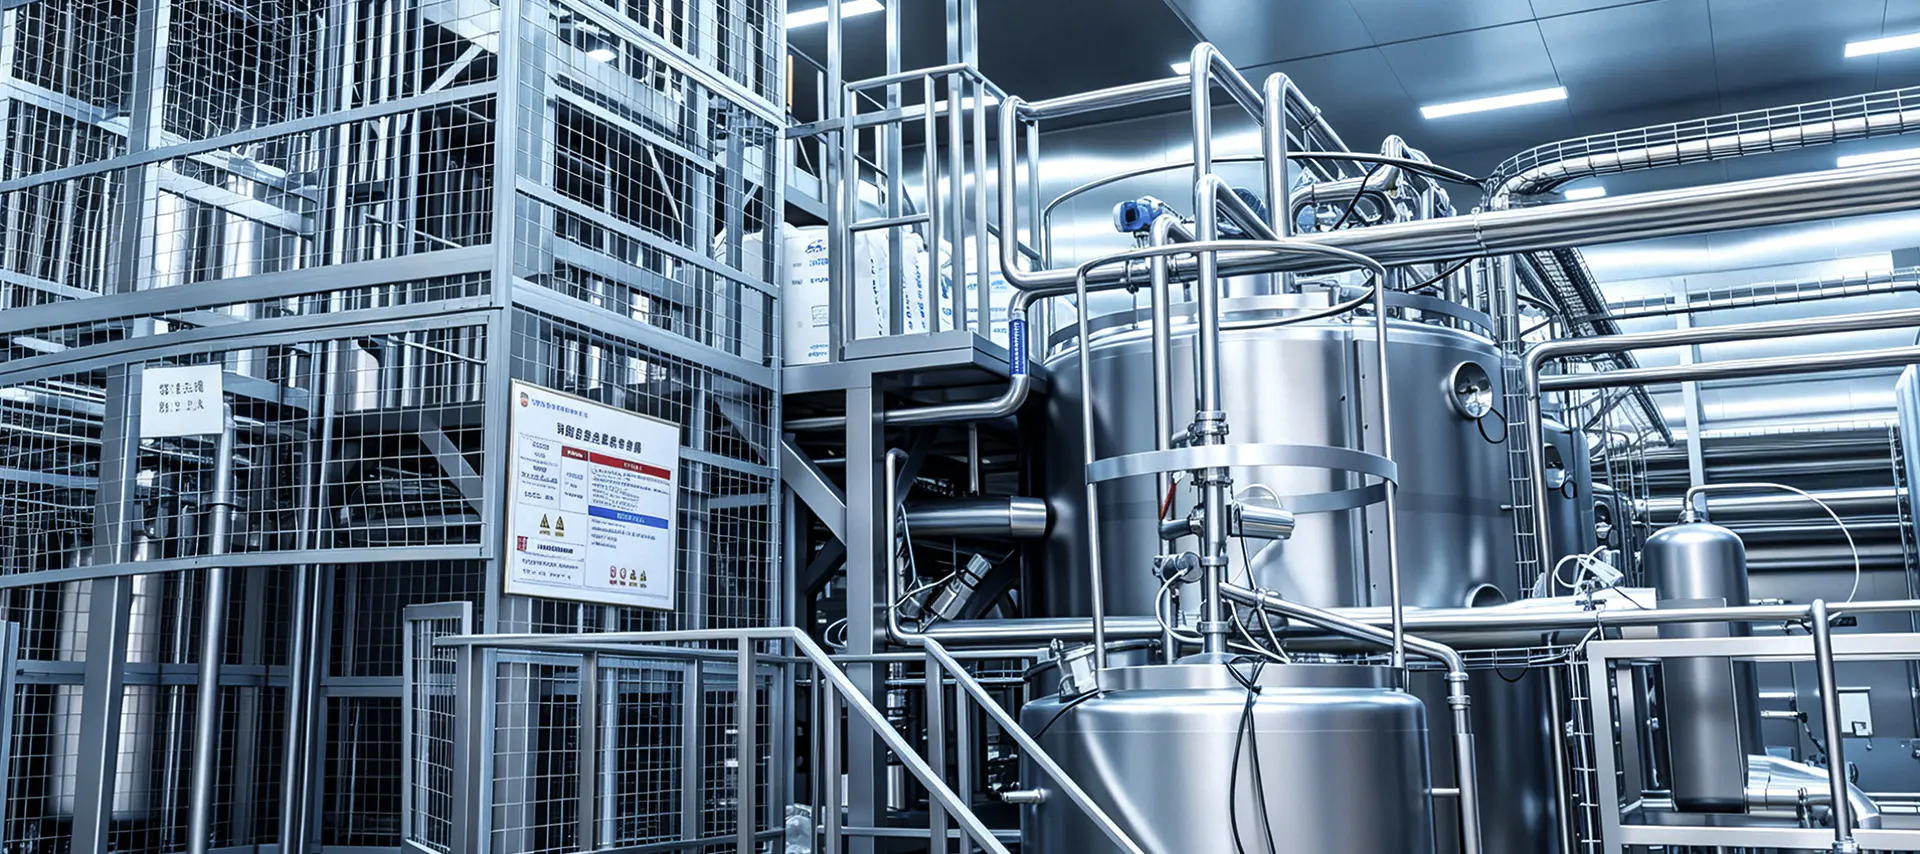
Çay içeceklerinin ticari üretimi, bir çay demliği demleyip onu bir şişeye kapatmaktan çok daha fazlasını içerir. Tamamen entegre bir çay içeceği işleme üretim hattı, hassas içerik işleme, ısıl işlem, steril dolum ve otomatik paketlemeyi sürekli, yüksek verimli bir sistemde birleştirir. Son ürün ister içmeye hazır (RTD) yeşil çay, ister sütlü siyah çay, ister bitkisel infüzyonlar olsun, temeldeki üretim mantığı, yapılandırılmış bir operasyon dizisini takip eder. Her aşamayı anlamak, üreticilerin verimlilik boşluklarını belirlemesine, gıda güvenliği uyumluluğunu sağlamasına ve ürün kalitesinden ödün vermeden çıktıyı ölçeklendirmesine yardımcı olur.
Her üretim çalışması hammadde alımıyla başlar. Kuru çay yaprakları, bitki özleri, tatlandırıcılar, katkı maddeleri ve su alınır ve belirlenmiş kalite spesifikasyonlarına göre denetlenir. Gevşek yapraklı girdiler için nem içeriği, parçacık boyutu ve mikrobiyal yük, malzemeler işleme alanına girmeden önce değerlendirilir. Musluk veya kuyu suyunun ters ozmoz (RO) filtrasyonu ve deiyonizasyon yoluyla saflaştırılması gerektiğinden suyun arıtılması da aynı derecede önemlidir; aksi halde tadı ve stabiliteyi değiştirebilecek klor, ağır metaller ve çözünmüş katılar giderilir.
Kuru bileşenler genellikle topaklanmayı ve kirlenmeyi önlemek için iklim kontrollü silolarda veya kapalı kutularda depolanır. Konsantre bitki özleri veya aroma maddeleri gibi sıvı bileşenler, çalkalama sistemli paslanmaz çelik tanklarda tutulur. Ön arıtma aşaması, aşağı yöndeki her şey için kalite temel çizgisini belirler ve iyi yönetilen herhangi bir hatta tedarikçi kalifikasyonu ve gelen denetimin pazarlık konusu olmayan adımlar olmasını sağlar.
Ekstraksiyon aşaması, ham çay malzemelerini konsantre bir sıvı baza dönüştürür. Endüstriyel çay ekstraksiyon sistemleri genellikle iki kategoriye ayrılır: sıcak su ekstraksiyonu ve soğuk demleme ekstraksiyonu. Sıcak su ekstraksiyonu, kateşinleri, kafeini, teanini ve aromatik bileşikleri kontrollü bir temas süresi içinde çözmek için çay çeşidine bağlı olarak 75°C ile 95°C arasında değişen sıcaklıkları kullanır. Soğuk demleme sistemleri, uzun süreler boyunca 20°C'nin altındaki sıcaklıklarda çalışır, daha düşük acılıkla daha yumuşak bir tat profili üretir, ancak daha uzun çevrim süreleri ve daha büyük tank kapasitesi gerektirir.
Aşağıdaki tablo, sürekli sıcak ekstraksiyon sistemindeki yaygın çay türleri için standart çalışma aralıklarını özetlemektedir:
| Çay Tipi | Ekstraksiyon Sıcaklığı (°C) | Temas Süresi (dk) | Çay-Su Oranı |
| Yeşil Çay | 75–80 | 3–6 | 1:80 ila 1:100 |
| Siyah Çay | 88–95 | 4–8 | 1:60 ila 1:80 |
| Oolong Çayı | 82–88 | 4–7 | 1:70 - 1:90 |
| Bitkisel İnfüzyon | 90–95 | 5–10 | 1:50 ila 1:70 |
Ekstraksiyondan sonra sıvı, kullanılmış yaprakları ve askıda kalan katıları uzaklaştıran bir filtreleme aşamasından geçer. Ticari şişelenmiş çayda beklenen berraklığı elde etmek için sürekli bant presleri, santrifüjler veya plaka ve çerçeve filtreleri yaygın olarak kullanılır ve ardından ikincil bir mikrofiltrasyon membranı kullanılır.
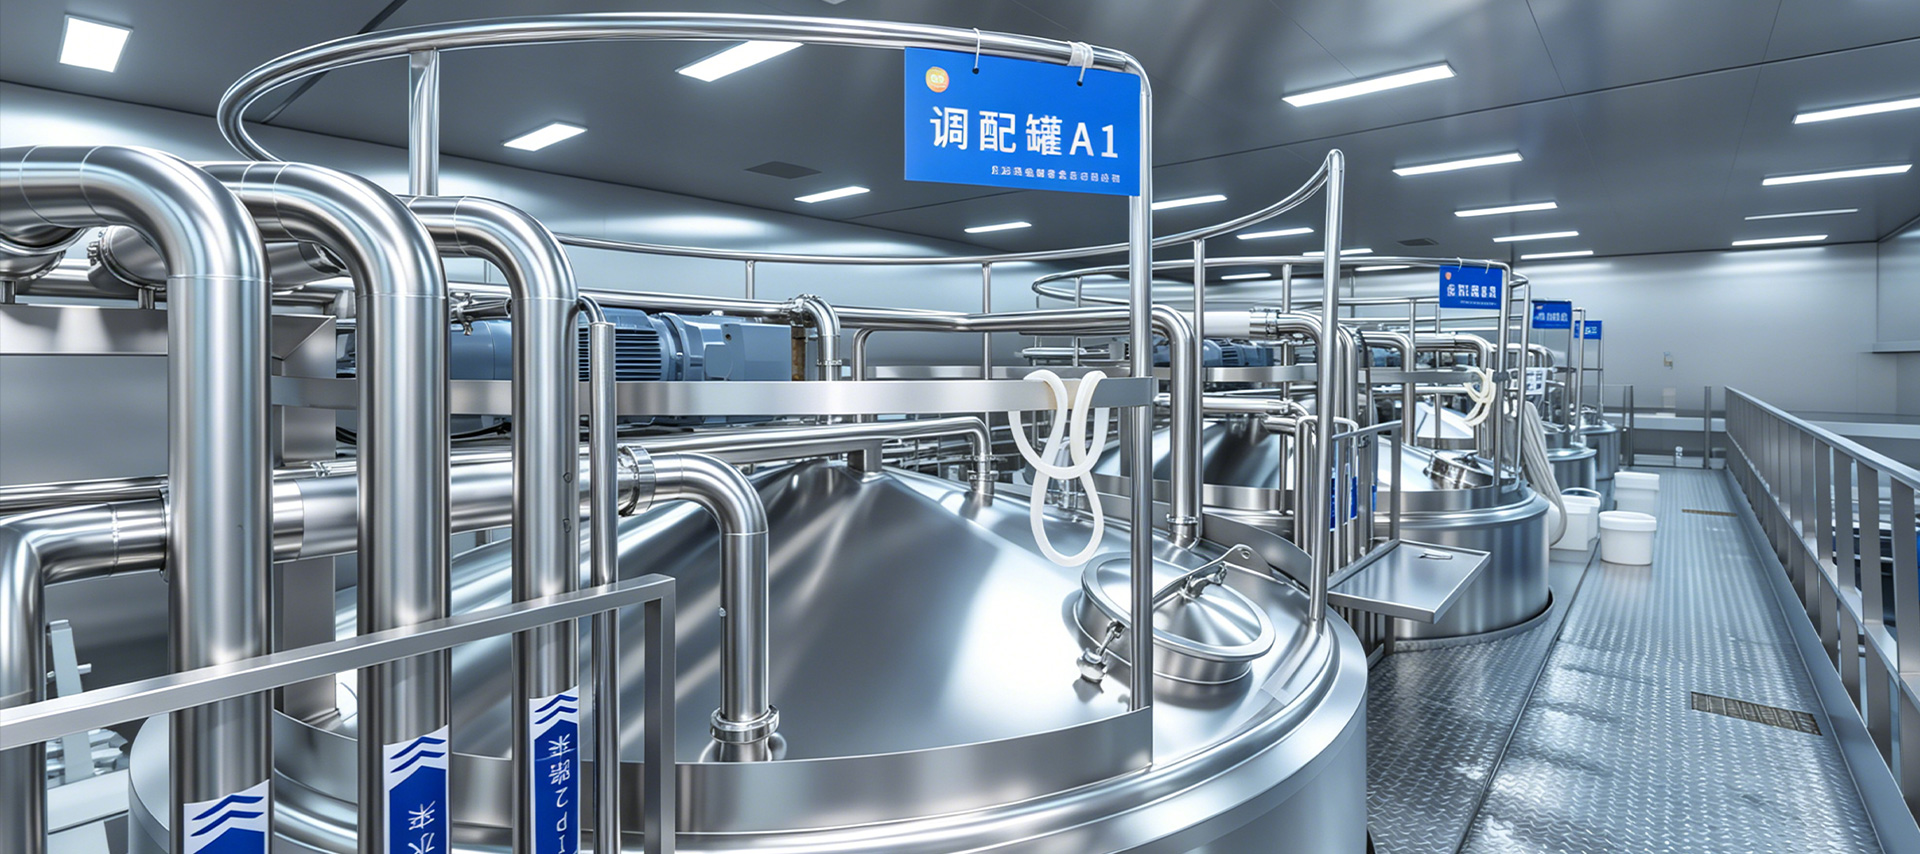
Temel çay sıvısı hazırlandıktan sonra, ürün formülüne göre tatlandırıcıların, asitlerin, stabilizatörlerin, vitaminlerin veya aromaların eklendiği bir karıştırma tankına girer. Otomatik dozaj sistemleri, her bir bileşenin sıkı tolerans aralıkları dahilinde eklenmesini sağlamak için akış ölçerler ve yük hücrelerini kullanır. Sütlü çay çeşitleri için, yağ içeren süt ürünlerini veya bitki bazlı bileşenleri sıvı matris boyunca eşit şekilde dağıtmak için emülsifikasyon ekipmanı kullanılır.
Standardizasyon, hedef duyusal profili karşılamak için brix'in (şeker içeriği), pH'ın ve Brix-asit oranının ayarlanmasını içerir. Hat içi refraktometreler ve pH sensörleri, kontrol sistemine gerçek zamanlı geri bildirim sağlayarak, ürün termal işleme geçmeden önce otomatik düzeltmelere olanak tanır. Bu aşama, partiler arası tutarlılık çalışmalarının çoğunun gerçekleştiği yerdir ve formül ekibi ile üretim operatörleri arasında yakın koordinasyon gerektirir.
Isıl işlem, çay içeceği işleme üretim hattının tamamında en kritik gıda güvenliği adımıdır. Ambalaj formatına ve istenilen raf ömrüne bağlı olarak iki ana yöntem kullanılır:
Bu iki yöntem arasındaki seçim yalnızca ekipman yatırımını değil aynı zamanda nihai ürünün lezzet profilini de etkiler. UHT işlemine tabi tutulan çaylar, yüksek sıcaklıklardaki Maillard reaksiyonları nedeniyle sıklıkla pişmiş bir nota geliştirir ve bunun formül ayarlamaları veya tat maskeleme maddeleri yoluyla yönetilmesi gerekir.
Doldurma aşaması, ısıl işlem sırasında oluşturulan steriliteyi korumalıdır. Üç dolum yaklaşımı endüstri genelinde standarttır:
Doldurma hacminin doğruluğu, hat içi kontrol terazileri veya akış ölçerler aracılığıyla izlenir; otomatik reddetme sistemleri, az veya fazla doldurulmuş kapları kapatma ünitesine ulaşmadan önce çıkarır.
Kaplar, mühürlemenin ardından hassas kayıtla basınca duyarlı, daralan kılıflı veya tutkalla uygulanan etiketler uygulayan etiketleme makinelerinden geçer. Yüksek hızlı mürekkep püskürtmeli veya lazer kodlayıcılar, parti numaralarını, üretim tarihlerini ve son kullanma tarihlerini doğrudan kaplara veya kapaklara yazdırır. Kameralı denetim sistemleri, kaplar ikincil paketlemeye geçmeden önce eksik etiketleri, çarpık uygulamaları ve okunamayan kodları kontrol eder.
İkincil paketleme, bireysel kapların çoklu paketler halinde gruplandırılmasını, bunların kartonlara yerleştirilmesini veya streç filmle sarılmasını içerir. Otomatik koli oluşturucular, ürün konveyörleri ve koli paketleyiciler, yukarı yöndeki dolum sistemiyle senkronize edilmiş oranlarda nakliye kolilerini oluşturur ve doldurur. Paletleme robotları, yük stabilitesini ve depo istifleme verimliliğini optimize eden önceden programlanmış düzenleri takip ederek kasaları paletlere istifler.
Çağdaş çay içecek işleme üretim hatları Yalnızca hat sonu denetimine güvenmek yerine kalite kontrolünü her aşamaya dahil edin. Kritik kontrol noktaları arasında ekstraksiyon sıcaklığı ve süresi, filtreleme sonrası bulanıklık, harmanlama brix ve pH, termal proses ölümcüllüğü (F değeri veya eşdeğer log azaltma), dolum ağırlığı ve mühür bütünlüğü yer alır. Bu parametrelerin her biri SCADA veya PLC sistemi tarafından günlüğe kaydedilir ve toplu izlenebilirlik amacıyla saklanır.
Duyusal değerlendirme panelleri, standartlaştırılmış protokoller kullanarak her üretim partisindeki lezzeti, rengi ve aromayı değerlendirir. Alıkonulan numunelerin mikrobiyolojik testleri, ürün depodan çıkmadan önce steriliteyi doğrular. İhracat pazarları için ek uyumluluk kontrolleri, ağır metal limitlerini, çay girdisindeki pestisit kalıntı seviyelerini ve ambalaj geçiş testlerini kapsar.
Bir çay içeceği üretim tesisinde hat verimliliği yalnızca bireysel makine hızıyla değil, her aşamanın ne kadar iyi entegre edildiğiyle de belirlenir. Ekstraksiyon ve dolum arasındaki tampon tanklar, giriş yönündeki gecikmelere karşı koruma sağlar. Otomatik CIP (Yerinde Temizleme) sistemleri, işleme borularını üretim çalışmaları arasında kostik, asit ve durulama sıraları boyunca döngüye sokarak arıza süresini en aza indirir ve çapraz kontaminasyon riskini azaltır. OEE (Genel Ekipman Verimliliği) takibi, operasyon ekiplerinin kullanılabilirlik kayıplarını, hız kayıplarını ve kalite kayıplarını ayrı ayrı ölçmesine yardımcı olarak geniş kapasite yükseltmeleri yerine hedeflenen iyileştirme eylemlerine olanak tanır.
Proje tasarım aşamasının başında doğru ısıl işlem, dolum teknolojisi ve kap formatı kombinasyonunun seçilmesi, daha sonra maliyetli yenileme çalışmalarını önler. Saatte 5.000 şişeden saatte 30.000 şişeye kadar ölçeklenen üreticiler, yalnızca ekipman boyutlandırma zorluklarıyla değil, aynı zamanda CIP sıralamasında, hizmet tedarikinde ve kalite sistem belgelerinde de değişikliklerle karşı karşıyadır. Üretim hattını en başından itibaren entegre bir sistem olarak planlamak, sürdürülebilir ölçek büyütmeyi reaktif sorun çözmeden ayıran şeydir.

İletişim Bilgileri
Production Address: 9188 Chuannan Fenggong Yolu, Fengxian Bölgesi, Şanghay
Office Address: Oda 603, Bina 57, No. 260 Maoyuan Yolu, Fengxian Bölgesi, Şanghay
TEL: 86-18221904658
E-mail: [email protected]
Hızlı Bağlantı
Özel Fiyat Teklifi İste Özel bir şeye mi ihtiyacınız var? Yardım Etmek İçin Buradayız.